Tin Tức Mới
Súng bắn đinh T và những thông tin cần biết
Hàn Kết Cấu Là Gì? Quy Trình, Kỹ Thuật Và Ứng Dụng
- Trang chủ
- Tư vấn kỹ thuật
- Kết cấu thép
- Hàn Kết Cấu Là Gì? Quy Trình, Kỹ Thuật Và Ứng Dụng
Hàn kết cấu là công đoạn quan trọng trong chế tạo các cấu kiện thép chịu lực, từ dầm H, dầm I, dầm hộp, cột thép đến kết cấu cầu, nhà xưởng, đóng tàu và điện gió. Chất lượng mối hàn ảnh hưởng trực tiếp đến khả năng truyền lực, độ ổn định hình học và tuổi thọ làm việc của cấu kiện. Một mối hàn đạt yêu cầu không chỉ cần đủ độ bền mà còn phải đáp ứng quy định về kích thước, độ ngấu, khuyết tật cho phép và biến dạng sau hàn.
Hoạt động hàn kết cấu tại các nhà máy cơ khí hiện nay đã phát triển từ hàn thủ công sang cơ giới hóa và tự động hóa. Các công nghệ hàn MIG/MAG, hàn hồ quang dưới lớp thuốc, cổng hàn tự động và robot hàn được ứng dụng theo đặc điểm từng sản phẩm. Việc lựa chọn công nghệ phụ thuộc vào nhiều yếu tố: vật liệu, chiều dày, loại liên kết, tư thế hàn, sản lượng, yêu cầu chất lượng và khả năng tổ chức dây chuyền sản xuất.
1. Hàn kết cấu là gì?
Hàn kết cấu là quá trình liên kết các chi tiết kim loại thép, bằng công nghệ hàn để tạo thành những cấu kiện hoặc tổ hợp kết cấu đáp ứng yêu cầu chịu lực theo thiết kế. Sử dụng nhiệt từ hồ quang điện để làm nóng chảy mép vật liệu cơ bản và kim loại bổ sung, hình thành mối liên kết bền vững sau khi đông đặc.
Hàn kết cấu được sử dụng ở công đoạn nối các tấm thép thành phôi có kích thước lớn, liên kết bản cánh và bản bụng dầm, hàn gân tăng cứng, chế tạo dầm hộp, tổ hợp cột thép, hàn các đoạn ống và kết cấu dạng trụ. Mỗi dạng sản phẩm có yêu cầu riêng về vị trí đường hàn, chiều sâu ngấu, kích thước mối hàn và khả năng kiểm soát biến dạng.
Hàn kết cấu thép có yêu cầu khác với các công việc hàn sửa chữa hoặc hàn dân dụng thông thường. Cấu kiện thường có kích thước lớn, chiều dài đường hàn đáng kể và phải đáp ứng các tiêu chuẩn kỹ thuật của công trình. Quá trình hàn được quản lý thông qua bản vẽ, quy trình hàn, yêu cầu kiểm tra và hồ sơ chất lượng.
Năng suất hàn cũng phải được đánh giá trên toàn bộ quá trình sản xuất. Một nguồn hàn có tốc độ đắp cao chưa chắc giúp nhà máy tăng sản lượng tương ứng nếu công đoạn gá lắp, vận chuyển phôi hoặc nắn sửa sau hàn vẫn mất nhiều thời gian. Các dây chuyền hàn kết cấu hiện đại vì vậy thường kết hợp thiết bị tổ hợp, hệ thống gá giữ, máy hàn tự động, robot và thiết bị vận chuyển cấu kiện để bảo đảm sự liên tục giữa các công đoạn.
2. Các dạng liên kết và mối hàn thường gặp trong kết cấu thép
Liên kết hàn trong kết cấu thép được phân loại theo vị trí tương đối giữa các chi tiết và hình dạng mối hàn. Những dạng phổ biến gồm: liên kết giáp mối, liên kết chữ T, liên kết góc, liên kết chồng, liên kết mép. Thiết kế liên kết quyết định cách chuẩn bị mép, phương pháp hàn, số lớp hàn và yêu cầu kiểm tra.
2.1. Liên kết giáp mối
Liên kết giáp mối được tạo thành khi hai chi tiết nằm gần như cùng mặt phẳng và được hàn tại mép tiếp giáp. Dạng liên kết này phổ biến trong nối thép tấm, bản cánh, bản bụng dầm và kết cấu dạng ống. Tùy chiều dày và yêu cầu độ ngấu, mép hàn được chuẩn bị theo các dạng: mép thẳng, vát chữ V, chữ X hoặc chữ U. Quá trình hàn cần kiểm soát khe hở chân, độ lệch mép và biến dạng để bảo đảm chất lượng liên kết.
2.2. Liên kết chữ T
Liên kết chữ T hình thành khi hai chi tiết đặt gần vuông góc, thường gặp ở dầm H, dầm I tổ hợp và gân tăng cứng. Các đường hàn giữa bản cánh và bản bụng thường dài, có hình dạng ổn định nên phù hợp với hàn tự động, đặc biệt là hàn hồ quang dưới lớp thuốc (SAW). Tùy thiết kế, liên kết sử dụng mối hàn góc hoặc mối hàn rãnh với yêu cầu độ ngấu tương ứng.
2.3. Liên kết góc
Liên kết góc được tạo thành khi hai tấm thép gặp nhau tại một góc, thường xuất hiện ở dầm hộp, khung thép và các cụm kết cấu. Với cấu kiện có chiều dày lớn, lượng kim loại đắp và nhiệt đầu vào cao đòi hỏi kiểm soát trình tự hàn, phương pháp gá giữ nhằm hạn chế biến dạng và bảo đảm độ chính xác hình học.
2.4. Liên kết chồng và liên kết mép
Liên kết chồng được thực hiện bằng cách đặt hai chi tiết chồng lên nhau rồi hàn tại vị trí thiết kế, thường dùng cho kết cấu bản và chi tiết phụ trợ. Liên kết mép nối các chi tiết tại phần mép tiếp giáp, ứng dụng tùy theo chiều dày và yêu cầu chịu lực.
Các dạng liên kết trên được thực hiện ở nhiều tư thế: hàn bằng, hàn ngang, hàn đứng, hàn trần. Trong sản xuất công nghiệp, thiết bị gá xoay và cơ cấu định vị thường được sử dụng để đưa mối hàn về tư thế thuận lợi, nâng cao năng suất và khả năng kiểm soát chất lượng.
3. Các phương pháp hàn kết cấu thép phổ biến
3.1. Hàn hồ quang tay
Hàn hồ quang tay sử dụng que hàn nóng chảy để tạo hồ quang và bổ sung kim loại vào mối nối. Phương pháp này có ưu điểm về tính linh hoạt, thiết bị tương đối gọn và phù hợp với những vị trí khó tiếp cận bằng hệ thống tự động. Hàn hồ quang tay vẫn được sử dụng trong chế tạo kết cấu thép, đặc biệt ở công đoạn hàn đính, hàn sửa chữa, các đường hàn ngắn và thi công ngoài công trường. Người thợ dễ dàng thay đổi vị trí làm việc để tiếp cận các liên kết có hình dạng phức tạp.
Hạn chế chính nằm ở năng suất và mức độ phụ thuộc tay nghề. Que hàn có chiều dài giới hạn, quá trình phải dừng để thay que và làm sạch xỉ. Chất lượng đường hàn chịu ảnh hưởng lớn từ khả năng duy trì chiều dài hồ quang, góc que và tốc độ di chuyển của người thợ.
3.2. Hàn MIG/MAG
Hàn MIG/MAG là phương pháp hàn hồ quang sử dụng dây hàn nóng chảy được cấp liên tục và khí bảo vệ vùng hàn. Trong sản xuất kết cấu thép carbon, hàn MAG với khí bảo vệ phù hợp được sử dụng rộng rãi ở cả hình thức bán tự động và tự động.
Dây hàn cấp liên tục giúp giảm thời gian gián đoạn so với hàn que. Nguồn hàn hiện đại cho phép điều chỉnh dòng điện, điện áp, tốc độ cấp dây và chế độ chuyển dịch kim loại nhằm đáp ứng những yêu cầu khác nhau về chiều dày và tư thế hàn.
Hàn MIG/MAG được ứng dụng nhiều trong chế tạo dầm, khung, gân tăng cứng, máy móc xây dựng và các cụm kết cấu có đường hàn phân bố tại nhiều vị trí. Công nghệ này cũng phù hợp với robot hàn nhờ khả năng điều khiển nguồn và quá trình cấp dây bằng hệ thống tự động.
Những cấu kiện có hình dạng phức tạp, đường hàn ngắn và thay đổi hướng liên tục thường phù hợp với robot hàn MIG/MAG hơn so với các hệ thống hàn hồ quang dưới lớp thuốc có vùng ứng dụng chuyên biệt.
3.3. Hàn dây lõi thuốc
Hàn dây lõi thuốc sử dụng dây hàn có phần lõi chứa các thành phần trợ dung và hợp kim. Tùy chủng loại dây, quá trình sử dụng khí bảo vệ bên ngoài hoặc cơ chế tự bảo vệ.
Phương pháp này được ứng dụng trong kết cấu thép nhờ khả năng đạt năng suất đắp cao và làm việc ở nhiều tư thế. Dây lõi thuốc phù hợp với một số ứng dụng kết cấu nặng, đóng tàu và chế tạo cơ khí công nghiệp.
Việc lựa chọn dây hàn phải dựa trên vật liệu cơ bản, yêu cầu cơ tính, tư thế hàn và quy trình công nghệ. Dây hàn có cùng đường kính nhưng khác phân loại chưa chắc được thay thế cho nhau trong một quy trình đã phê duyệt.
3.4. Hàn hồ quang dưới lớp thuốc
Hàn hồ quang dưới lớp thuốc, ký hiệu quốc tế SAW, sử dụng hồ quang hoạt động dưới lớp thuốc hàn. Dây hàn được cấp liên tục, thuốc hàn bao phủ vùng hồ quang và quá trình phù hợp với những đường hàn dài, ổn định.
Công nghệ SAW giữ vai trò quan trọng trong sản xuất kết cấu thép hạng nặng. Những ứng dụng phổ biến gồm: hàn dầm H, dầm I, dầm hộp, kết cấu cầu thép, bồn bể, tháp điện gió và các đoạn trụ có chiều dày lớn.
Khả năng cơ giới hóa cao giúp quá trình hàn duy trì tốc độ ổn định trên những đường hàn dài. Các hệ thống hàn nhiều dây còn nâng lượng kim loại đắp trong một đơn vị thời gian, phù hợp với cấu kiện cần lượng kim loại bổ sung lớn.
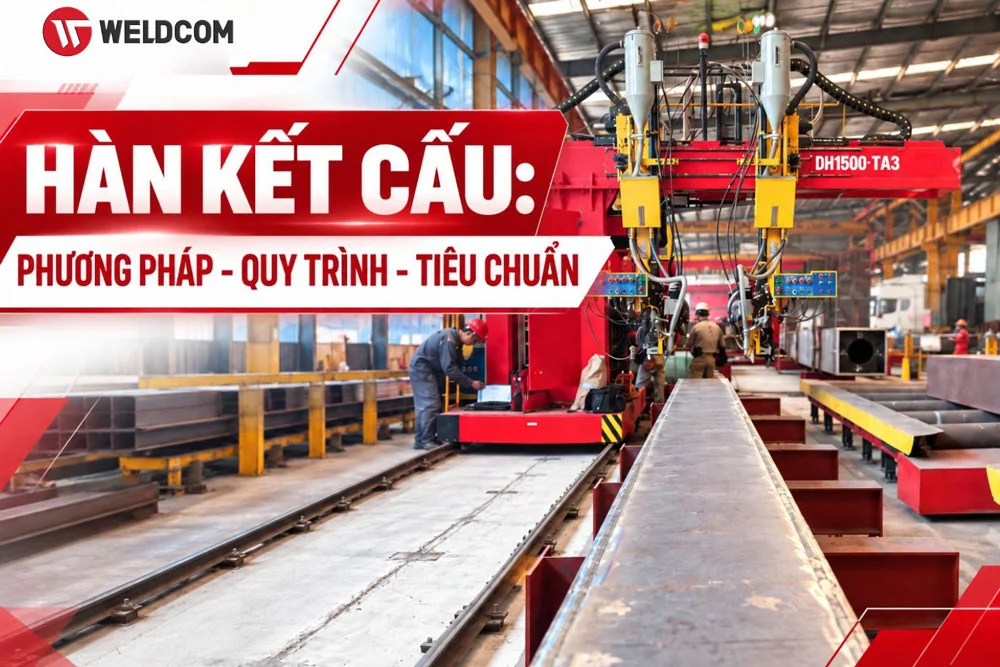
Trong danh mục giải pháp Bruco do Weldcom triển khai, cổng hàn DH1500 sử dụng công nghệ hàn hồ quang dưới lớp thuốc 2 dây, 3 dây, Tandem ICE. Cấu hình kết hợp dây hàn tạo độ ngấu với các dây bổ sung kim loại đắp, phục vụ những liên kết có chiều dày lớn. Hồ sơ kỹ thuật của thiết bị ghi nhận năng suất đắp tối đa 37 kg/giờ (tandem ICE) trong điều kiện thử nghiệm xác định; đây là giá trị tham chiếu của cấu hình thử nghiệm, không phải năng suất mặc định cho mọi sản phẩm.
3.5. Lựa chọn phương pháp hàn theo đặc điểm sản phẩm
Nhà máy sản xuất kết cấu thép thường kết hợp nhiều phương pháp hàn trên cùng một dây chuyền. Hàn hồ quang tay phục vụ gá đính và những vị trí khó tiếp cận, hàn MIG/MAG phù hợp với các mối hàn góc, gân tăng cứng và robot, hàn hồ quang dưới lớp thuốc đảm nhiệm các đường hàn dài, lượng kim loại đắp lớn và hình học ổn định.
Lựa chọn phương pháp hàn cần xét đồng thời: loại vật liệu, chiều dày, dạng liên kết, tư thế hàn, chiều dài đường hàn, yêu cầu cơ tính, sản lượng, khả năng gá lắp và mức đầu tư. Phương pháp có tốc độ hàn cao nhất chưa chắc tạo ra năng suất tốt nhất nếu thời gian chuẩn bị, đảo phôi hoặc xử lý sau hàn quá lớn.
4. Yêu cầu kỹ thuật trước khi hàn kết cấu thép
Chất lượng mối hàn phụ thuộc đáng kể vào điều kiện chuẩn bị trước khi thực hiện. Những sai lệch trong quá trình cắt, vát mép và gá lắp thường kéo theo khó khăn ở công đoạn hàn, làm tăng nguy cơ khuyết tật và thời gian sửa chữa.
Vật liệu cơ bản phải đúng chủng loại và cấp thép theo hồ sơ kỹ thuật. Thành phần hóa học, chiều dày và tính chất cơ học của vật liệu ảnh hưởng đến việc lựa chọn vật liệu hàn, chế độ nhiệt và quy trình thực hiện. Những vật liệu có độ nhạy nứt cao hoặc liên kết bị kiềm chế lớn cần được xem xét kỹ điều kiện nung sơ bộ và kiểm soát nhiệt.
Chuẩn bị mép hàn đáp ứng yêu cầu bản vẽ và quy trình. Những thông số cần kiểm soát gồm: góc vát, chiều cao mép không vát, khe hở chân, độ lệch mép, độ sạch bề mặt. Mép hàn không phù hợp làm thay đổi khả năng tiếp cận của hồ quang và lượng kim loại cần đắp.
Gá lắp cấu kiện quyết định độ chính xác hình học trước hàn. Dầm H tổ hợp phải bảo đảm vị trí tương đối giữa cánh và bụng, độ vuông góc, độ thẳng và các kích thước liên quan. Dầm hộp phải kiểm soát khoảng cách giữa các bản, vị trí vách ngăn và độ ổn định của tiết diện.
Làm sạch vùng hàn là yêu cầu bắt buộc. Dầu mỡ, nước, gỉ, xỉ cắt và tạp chất trên bề mặt làm tăng nguy cơ rỗ khí, ngậm xỉ và các bất thường của hồ quang. Phạm vi làm sạch phải tuân theo quy trình và yêu cầu kỹ thuật của dự án.
Vật liệu hàn cần được lựa chọn đúng phân loại và bảo quản theo hướng dẫn của nhà sản xuất. Que hàn, dây hàn và thuốc hàn có những yêu cầu riêng về độ ẩm, điều kiện lưu kho và xử lý trước sử dụng.
Thiết bị hàn phải được kiểm tra trước khi vận hành. Những hạng mục thường được kiểm soát gồm: nguồn điện, cáp hàn, kẹp mass, bộ cấp dây, mỏ hàn, khí bảo vệ, hệ thống làm mát, cơ cấu dẫn hướng và thiết bị an toàn.
Quy trình hàn phải được xác định trước khi thực hiện những mối hàn thuộc phạm vi quản lý theo tiêu chuẩn. Thông số hàn không nên điều chỉnh hoàn toàn dựa trên cảm nhận của người vận hành, đặc biệt với kết cấu chịu lực và các sản phẩm cần truy xuất chất lượng.
5. Quy trình hàn kết cấu thép cơ bản
- Quy trình hàn kết cấu thép bắt đầu từ việc nghiên cứu bản vẽ và hồ sơ công nghệ. Xác định vị trí, chiều dài, kích thước, loại liên kết và yêu cầu kiểm tra của từng mối hàn. Những cấu kiện có nhiều loại đường hàn cần phân chia công việc theo trình tự để hạn chế thao tác đảo phôi và giảm biến dạng.
- Phôi sau gia công được chuyển sang công đoạn gá lắp. Kích thước và vị trí tương đối của các chi tiết được kiểm tra trước khi hàn đính. Những cấu kiện dài thường sử dụng đồ gá hoặc thiết bị tổ hợp chuyên dụng để duy trì độ thẳng và hình dạng tiết diện.
- Mép hàn được làm sạch, vật liệu hàn được chuẩn bị và thiết bị được thiết lập theo quy trình. Các thông số chính gồm: dòng điện, điện áp, tốc độ cấp dây, tốc độ hàn, đường kính vật liệu hàn, khí bảo vệ hoặc thuốc hàn, nhiệt độ nung sơ bộ và nhiệt độ giữa các lớp khi được yêu cầu.
- Với mối hàn nhiều lớp, từng lớp cần được kiểm soát về hình dạng, độ chảy dính và tình trạng bề mặt trước khi hàn lớp tiếp theo. Những khuyết tật phát hiện trong quá trình phải được xử lý theo quy định thay vì tiếp tục hàn phủ lên.
- Cấu kiện sau hàn được làm sạch, kiểm tra ngoại quan và đo kích thước. Những mối hàn thuộc phạm vi kiểm tra không phá hủy sẽ được đánh giá theo phương pháp và tỷ lệ đã quy định. Kết quả kiểm tra được ghi nhận để phục vụ nghiệm thu và truy xuất chất lượng.
- Cuối cùng là quy trình xử lý biến dạng và hoàn thiện cấu kiện. Dầm H hoặc dầm I tổ hợp thường được đưa qua thiết bị nắn để hiệu chỉnh biến dạng cánh khi cần thiết. Những cấu kiện phức tạp phải kiểm tra lại kích thước tổng thể trước khi chuyển sang làm sạch bề mặt, sơn hoặc lắp dựng.
Các dây chuyền hàn tự động vẫn tuân theo những nguyên tắc này nhưng thay thế một phần thao tác thủ công bằng hệ thống điều khiển. Máy tổ hợp định vị phôi, cổng hàn điều khiển chuyển động mỏ, robot thực hiện quỹ đạo và nguồn hàn duy trì thông số theo chương trình. Hiệu quả phụ thuộc vào mức độ đồng bộ giữa các công đoạn, không chỉ ở tốc độ riêng của thiết bị hàn.
6. Các khuyết tật thường gặp khi hàn kết cấu
6.1. Nứt mối hàn
Nứt là dạng khuyết tật nghiêm trọng do tạo ra sự gián đoạn trong kim loại mối hàn hoặc vùng ảnh hưởng nhiệt. Nứt có nhiều cơ chế hình thành, liên quan đến vật liệu, hydro khuếch tán, nhiệt đầu vào, tốc độ nguội và ứng suất trong liên kết.
Những kết cấu dày, có độ cứng vững lớn hoặc mức độ kiềm chế cao cần được kiểm soát kỹ điều kiện hàn. Khi xuất hiện nứt, việc sửa chữa phải tuân theo quy trình phù hợp và cần xác định nguyên nhân nếu hiện tượng lặp lại.
6.2. Rỗ khí
Rỗ khí hình thành khi khí bị giữ lại trong kim loại mối hàn trong quá trình đông đặc. Những nguyên nhân thường gặp gồm: bề mặt bẩn, vật liệu ẩm, khí bảo vệ không ổn định, chiều dài hồ quang không phù hợp, điều kiện hàn bị ảnh hưởng bởi gió.
Rỗ khí xuất hiện trên bề mặt thường được phát hiện bằng kiểm tra trực quan. Những rỗ nằm bên trong cần phương pháp kiểm tra phù hợp để đánh giá.
6.3. Ngậm xỉ
Ngậm xỉ xảy ra khi xỉ hoặc vật chất phi kim bị giữ lại trong mối hàn. Hiện tượng này thường liên quan đến quá trình làm sạch giữa các lớp, hình dạng rãnh, thao tác hàn và chế độ hàn.
Mối hàn nhiều lớp cần được kiểm tra và làm sạch theo quy trình trước khi thực hiện lớp tiếp theo. Những vị trí có hình học phức tạp hoặc góc rãnh hẹp cần chú ý khả năng thoát xỉ.
6.4. Không ngấu và không chảy dính
Không ngấu xảy ra khi mối hàn không đạt chiều sâu ngấu theo yêu cầu. Không chảy dính là hiện tượng kim loại hàn không liên kết đầy đủ với vật liệu cơ bản hoặc lớp hàn trước đó.
Các yếu tố ảnh hưởng gồm: nhiệt đầu vào, tốc độ hàn, góc mỏ, vị trí hồ quang, hình dạng mép và khe hở mối nối. Khuyết tật này đặc biệt đáng chú ý ở những liên kết yêu cầu ngấu hoàn toàn.
6.5. Cháy cạnh và cháy thủng
Cháy cạnh tạo thành rãnh tại vùng tiếp giáp giữa mối hàn và vật liệu cơ bản. Nguyên nhân thường liên quan đến chế độ hàn, tốc độ di chuyển và cách điều khiển hồ quang.
Cháy thủng xuất hiện khi kim loại bị nóng chảy xuyên qua vùng không mong muốn. Hiện tượng này dễ xảy ra ở vật liệu mỏng hoặc những liên kết có khe hở không phù hợp với thông số hàn.
6.6. Biến dạng sau hàn
Biến dạng là vấn đề thường gặp trong sản xuất kết cấu thép, đặc biệt với dầm dài, thép tấm mỏng và cấu kiện có đường hàn phân bố không đối xứng. Nhiệt hàn làm vật liệu giãn nở rồi co ngót khi nguội, tạo ra thay đổi hình dạng và kích thước.
Các dạng biến dạng thường gặp gồm: cong dọc, cong ngang, biến dạng góc, xoắn, co ngắn và vênh tấm. Việc kiểm soát phải bắt đầu từ trình tự hàn, phương pháp gá giữ và chế độ nhiệt, không nên chỉ phụ thuộc vào công đoạn nắn sửa sau hàn.
7. Cách kiểm tra chất lượng mối hàn kết cấu thép
Kiểm tra chất lượng mối hàn được thực hiện theo yêu cầu của thiết kế, tiêu chuẩn và hồ sơ dự án. Phương pháp kiểm tra phụ thuộc vào loại liên kết, chiều dày, vật liệu và mức độ quan trọng của mối hàn.
- Kiểm tra trực quan (VT) là phương pháp cơ bản để đánh giá bề mặt và hình dạng mối hàn. Người kiểm tra sử dụng mắt thường kết hợp dụng cụ đo phù hợp để đánh giá kích thước, độ liên tục, hình dạng bề mặt, cháy cạnh, nứt nhìn thấy và các bất thường khác.
- Kiểm tra từ tính (MT) sử dụng từ trường và hạt từ để phát hiện các bất liên tục bề mặt và gần bề mặt trên vật liệu sắt từ. Phương pháp này thường được sử dụng khi cần đánh giá các khuyết tật bề mặt khó nhận biết bằng mắt thường.
- Kiểm tra thẩm thấu (PT) sử dụng chất thẩm thấu để phát hiện những khuyết tật hở ra bề mặt. Phương pháp phù hợp với các vật liệu và điều kiện bề mặt đáp ứng yêu cầu kiểm tra.
- Kiểm tra siêu âm (UT) sử dụng sóng siêu âm để đánh giá các bất liên tục bên trong mối hàn. Đây là phương pháp phổ biến trong kiểm tra kết cấu thép có chiều dày và các mối nối quan trọng.
- Kiểm tra chụp ảnh bức xạ (RT) sử dụng bức xạ xuyên qua vật liệu để tạo hình ảnh vùng mối hàn, phục vụ phát hiện và đánh giá một số dạng khuyết tật bên trong. Việc thực hiện phải đáp ứng các yêu cầu an toàn bức xạ.
Không phải mọi mối hàn đều phải áp dụng toàn bộ các phương pháp trên. Tỷ lệ kiểm tra, phạm vi kiểm tra và tiêu chí chấp nhận được xác định theo hồ sơ kỹ thuật. Một mối hàn chỉ được kết luận đạt khi đáp ứng giới hạn chấp nhận của tiêu chuẩn áp dụng, không chỉ dựa trên hình thức bề mặt.
Chất lượng cấu kiện còn được đánh giá qua kích thước và hình học sau hàn. Những thông số thường cần kiểm tra gồm: độ thẳng, độ cong, độ xoắn, kích thước tiết diện, vị trí bản mã, khoảng cách lỗ và dung sai lắp dựng.
8. Các tiêu chuẩn thường gặp trong hàn kết cấu thép
- AWS D1.1/D1.1M là bộ quy phạm hàn kết cấu thép được sử dụng rộng rãi trong các dự án áp dụng hệ tiêu chuẩn Hoa Kỳ. Nội dung bao gồm những yêu cầu về thiết kế liên kết, quy trình hàn, trình độ thợ hàn, chế tạo, kiểm tra và tiêu chí chấp nhận.
- ISO 3834 quy định các yêu cầu chất lượng đối với hàn nóng chảy vật liệu kim loại. Bộ tiêu chuẩn này tiếp cận chất lượng hàn trên toàn bộ quá trình, từ nhân sự, thiết bị, vật liệu đến quy trình và hồ sơ kiểm tra.
- ISO 9606 liên quan đến việc kiểm tra trình độ thợ hàn trong phạm vi áp dụng tương ứng. Chứng nhận năng lực thợ hàn phải phù hợp với phương pháp, vật liệu, tư thế và những điều kiện được quy định.
- ISO 15614 liên quan đến thử và phê duyệt quy trình hàn. Kết quả thử quy trình là một trong những cơ sở để xác lập phạm vi áp dụng của quy trình hàn theo hệ tiêu chuẩn tương ứng.
- EN 1090 thường xuất hiện trong các dự án kết cấu thép theo hệ tiêu chuẩn châu Âu, liên quan đến yêu cầu chế tạo và đánh giá sự phù hợp của cấu kiện.
Những ngành chuyên biệt như đóng tàu, dầu khí, điện gió và thiết bị áp lực còn có các bộ tiêu chuẩn riêng. Nhà máy cần đối chiếu yêu cầu dự án thay vì áp dụng một bộ tiêu chuẩn chung cho toàn bộ sản phẩm.
9. Ứng dụng của hàn kết cấu thép
9.1. Nhà thép tiền chế và công trình công nghiệp
Hàn được sử dụng để chế tạo dầm, cột, khung, bản mã và các cụm kết cấu chịu lực. Dầm H và dầm I tổ hợp có những đường hàn dọc dài, phù hợp với công nghệ hàn tự động. Gân tăng cứng và các chi tiết phụ trợ thường sử dụng hàn MIG/MAG hoặc robot hàn tùy hình dạng sản phẩm.
9.2. Cầu thép
Kết cấu cầu sử dụng nhiều dầm hộp, dầm tổ hợp và kết cấu bản có yêu cầu cao về hình học, cơ tính và chất lượng mối hàn. Những cấu kiện có chiều dài lớn cần kiểm soát chặt trình tự hàn để hạn chế cong, xoắn và co ngót.
9.3. Đóng tàu
Ngành đóng tàu sử dụng lượng lớn kết cấu tấm, khung và gân tăng cứng. Các mối hàn phân bố trên những cụm kết cấu có kích thước lớn, đòi hỏi giải pháp phù hợp với cả đường hàn dài và những vị trí khó tiếp cận. Robot hàn kết hợp hệ thống ray hoặc cổng công xôn được ứng dụng nhằm mở rộng vùng làm việc, hỗ trợ hàn các kết cấu tấm và cụm chi tiết có nhiều gân.
9.4. Kết cấu điện gió
Sản xuất tháp điện gió và các kết cấu dạng trụ sử dụng nhiều đường hàn dọc, hàn vòng trên thép tấm dày. Quá trình hàn thường kết hợp thiết bị quay phôi để duy trì tư thế thuận lợi cho mỏ hàn. Các kết cấu móng trụ ngoài khơi có đường kính và khối lượng lớn còn yêu cầu hệ thống gá xoay tải trọng cao, cơ cấu nâng hạ và thiết bị hỗ trợ tổ hợp.
9.5. Bồn bể và thiết bị áp lực
Bồn bể và thiết bị áp lực sử dụng hàn để liên kết các tấm thép thành kết cấu dạng vỏ. Những đường hàn dọc và hàn vòng phải đáp ứng yêu cầu về độ kín, độ bền và chất lượng theo tiêu chuẩn thiết kế. Thiết bị quay phôi được sử dụng để duy trì chuyển động ổn định trong quá trình hàn vòng, tạo điều kiện ứng dụng công nghệ hàn tự động.
9.6. Máy móc xây dựng và cơ khí chế tạo
Hàn kết cấu xuất hiện trong sản xuất khung máy, cần máy, gầu xúc, bệ đỡ và các cụm chi tiết chịu lực. Sản phẩm thường có nhiều dạng mối hàn với chiều dài và tư thế khác nhau. Robot hàn phù hợp với những nhóm chi tiết có mức độ lặp lại cao, trong khi hàn thủ công tiếp tục đảm nhiệm các vị trí đặc thù hoặc công việc sửa chữa.
10. Tự động hóa hàn kết cấu thép trong sản xuất công nghiệp
Tự động hóa hàn kết cấu thép đang được nhiều doanh nghiệp quan tâm nhằm giải quyết đồng thời các vấn đề về năng suất, chất lượng và nhân lực. Những nhà máy sản xuất dầm H, dầm hộp, kết cấu cầu, điện gió hoặc các cụm cơ khí có số lượng đường hàn lớn thường gặp áp lực về tiến độ và khả năng duy trì chất lượng đồng đều.
Một dây chuyền có nhiều thợ hàn chưa chắc đạt năng suất cao nếu thời gian gá lắp, đảo phôi và chờ thiết bị chiếm tỷ lệ lớn. Quá trình hàn thủ công còn phụ thuộc vào kỹ năng từng người, đặc biệt khi phải thực hiện những đường hàn dài hoặc nhiều lớp.
10.1. Cổng hàn tự động cho dầm H, dầm I và dầm hộp
Cổng hàn tự động được sử dụng cho các đường hàn có hình học ổn định và chiều dài lớn. Hệ thống điều khiển chuyển động mỏ theo phương dọc cấu kiện, kết hợp nguồn hàn phù hợp để thực hiện quá trình hàn liên tục.
Công nghệ hàn hồ quang dưới lớp thuốc được ứng dụng rộng trong nhóm thiết bị này nhờ khả năng đạt năng suất đắp cao. Những cấu hình nhiều dây phù hợp với dầm và kết cấu có chiều dày lớn, cần lượng kim loại bổ sung đáng kể.
10.2. Robot hàn kết cấu thép
Robot hàn được ứng dụng cho các cụm kết cấu có đường hàn phân bố tại nhiều vị trí và yêu cầu thay đổi tư thế mỏ. Những sản phẩm thường phù hợp gồm: dầm có nhiều gân tăng cứng, kết cấu tấm, khung cơ khí, cụm máy xây dựng và các chi tiết có hình dạng lặp lại.
Robot công nghiệp sáu trục cung cấp khả năng thay đổi vị trí và góc tiếp cận mỏ hàn. Hệ thống ray, trục nâng hoặc cơ cấu công xôn được bổ sung để mở rộng vùng làm việc khi sản phẩm có kích thước lớn.
10.3. Ứng dụng camera 3D và cảm biến bám đường hàn
Sự khác biệt giữa robot hàn theo quỹ đạo cố định và robot hàn thông minh nằm ở khả năng nhận biết sản phẩm thực tế. Robot sử dụng chương trình cố định thường yêu cầu vị trí gá phôi có độ lặp lại cao. Sai lệch giữa các sản phẩm làm tăng thời gian hiệu chỉnh.
Camera 3D và cảm biến bám đường hàn hỗ trợ xác định vị trí mối nối, xây dựng hoặc hiệu chỉnh quỹ đạo theo cấu hình công nghệ. Hệ thống phù hợp với những nhà máy có nhiều nhóm cấu kiện và muốn giảm thời gian lập trình thủ công.
10.4. Tự động hóa hàn kết cấu dạng ống và trụ
Các cấu kiện dạng ống, bồn và trụ thép thường sử dụng hệ thống gá xoay để quay phôi trong quá trình hàn. Cơ cấu quay tạo chuyển động tương đối giữa phôi và mỏ, giúp duy trì đường hàn vòng ở vị trí thuận lợi.
Weldcom cung cấp các giải pháp gá xoay cho kết cấu dạng ống và trụ với dải tải trọng từ 5 đến 3.000 tấn, gồm các kiểu điều chỉnh tự lựa, bulông, vít me và tổ hợp thủy lực phục vụ căn chỉnh. Hệ thống được lựa chọn theo khối lượng, đường kính, chiều dài và yêu cầu công nghệ của sản phẩm.
10.5. Lựa chọn giải pháp tự động hóa theo thực tế nhà máy
Những thông tin quan trọng cần được khảo sát gồm: loại cấu kiện, chiều dày vật liệu, số lượng và chiều dài đường hàn, sản lượng theo tháng, tỷ lệ sản phẩm lặp lại, công đoạn đang gây ùn tắc, mặt bằng và phương án vận chuyển phôi.
Nhà máy chuyên sản xuất dầm H với số lượng lớn thường ưu tiên máy tổ hợp và cổng hàn tự động. Nhà máy có nhiều cụm kết cấu gân tăng cứng phù hợp với robot hàn kết hợp camera nhận dạng. Nhà máy sản xuất kết cấu dạng trụ lớn cần xem xét hệ thống gá xoay và thiết bị hỗ trợ hàn vòng.
Giá trị của tự động hóa không chỉ là thay thế thao tác hàn thủ công mà là chuẩn hóa quy trình, duy trì chất lượng ổn định và nâng cao năng lực sản xuất của toàn hệ thống.
11. Câu hỏi thường gặp về hàn kết cấu
11.1. Hàn và liên kết bulông trong kết cấu thép khác nhau như thế nào?
Hàn và liên kết bulông đều được sử dụng để liên kết các cấu kiện thép nhưng có nguyên lý và đặc điểm thi công khác nhau.
Liên kết hàn tạo sự liên tục giữa các chi tiết thông qua kim loại mối hàn. Phương pháp này phù hợp với việc chế tạo các cụm kết cấu liền khối trong nhà máy, đặc biệt là dầm tổ hợp, cột thép, dầm hộp và gân tăng cứng.
Liên kết bulông sử dụng các chi tiết cơ khí để liên kết những bộ phận kết cấu. Phương pháp này thuận lợi cho quá trình vận chuyển, lắp dựng và tháo lắp trong những trường hợp được thiết kế phù hợp.
Một công trình kết cấu thép thường sử dụng kết hợp cả hai. Các cụm cấu kiện được hàn hoàn thiện tại nhà máy, sau đó liên kết bằng bulông tại công trường theo phương án thiết kế. Việc lựa chọn phải dựa trên yêu cầu chịu lực, điều kiện thi công và tiêu chuẩn áp dụng.
11.2. Hàn kết cấu thép có bắt buộc phải có WPS không?
WPS là quy trình hàn (Welding Procedure Specification) quy định những thông số và điều kiện kỹ thuật cần tuân thủ khi thực hiện mối hàn.
Với các kết cấu chịu lực được chế tạo theo tiêu chuẩn có yêu cầu về quy trình hàn, WPS là tài liệu quan trọng trong hệ thống quản lý chất lượng. Quy trình xác định các yếu tố như: phương pháp hàn, vật liệu cơ bản, vật liệu hàn, dòng điện, điện áp, tốc độ hàn, tư thế, nhiệt độ nung sơ bộ và nhiệt độ giữa các lớp.
Yêu cầu bắt buộc và cách phê duyệt WPS phụ thuộc vào tiêu chuẩn, hợp đồng và hồ sơ kỹ thuật của dự án. Không nên mặc định mọi công việc hàn thép đều có cùng một nghĩa vụ về hồ sơ.
Robot hàn và máy hàn tự động cũng phải thực hiện theo quy trình phù hợp. Khả năng lặp lại thông số của thiết bị chỉ phát huy giá trị khi thông số được xác lập đúng và đáp ứng yêu cầu kỹ thuật.
11.3. Vì sao dầm và cấu kiện thép có thể bị cong sau khi hàn?
Dầm và cấu kiện thép bị cong sau hàn chủ yếu do sự giãn nở và co ngót không đồng đều của vật liệu dưới tác động nhiệt. Vùng kim loại gần mối hàn được nung nóng ở nhiệt độ cao rồi co lại khi nguội, trong khi những vùng khác của cấu kiện có mức biến đổi nhiệt thấp hơn.
Sự chênh lệch này tạo ra ứng suất dư và biến dạng. Những cấu kiện dài, tiết diện không đối xứng hoặc có đường hàn tập trung một phía thường dễ xuất hiện cong, xoắn hoặc biến dạng góc.
Dầm H tổ hợp thường gặp hiện tượng biến dạng cánh hoặc cong dọc sau khi thực hiện các đường hàn giữa cánh và bụng. Mức độ biến dạng phụ thuộc vào chiều dày, kích thước tiết diện, lượng kim loại đắp, nhiệt đầu vào, trình tự hàn và phương pháp gá giữ.
Weldcom cung cấp các giải pháp công nghệ phục vụ nhiều công đoạn hàn kết cấu thép: nguồn hàn công nghiệp, cổng hàn dầm, hệ thống hàn hồ quang dưới lớp thuốc, robot hàn gân tăng cứng, robot hàn kết cấu thông minh, thiết bị gá xoay và các giải pháp tích hợp tự động hóa.
Doanh nghiệp có nhu cầu nâng cấp công nghệ hàn kết cấu thép, tự động hóa sản xuất dầm H, dầm hộp hoặc ứng dụng robot hàn trong nhà máy, liên hệ Weldcom qua hotline 1800 1123 để được khảo sát và tư vấn giải pháp phù hợp.
Tin Tức Liên Quan
Cắt Laser Hybrid Là Gì? Nguyên Lý, Ưu Điểm Và Ứng Dụng
Cắt laser hybrid là công nghệ kết hợp năng lượng laser với một cơ chế cắt bổ trợ nhằm mở rộng khả năng gia công kim loại, đặc biệt là thép carbon có chiều dày lớn. Kết hợp laser fiber và oxy-gas, chùm ...
Robot hàn 8 trục: Cấu tạo, nguyên lý và ứng dụng
Robot hàn 8 trục được nhiều doanh nghiệp kết cấu thép lớn quan tâm hiện nay. Cùng theo dõi bài viết sau của Weldcom để nắm rõ những thông tin chi tiết về giải pháp này nhé! 1. Robot hàn 8 trục là gì? ...
Robot hàn 7 trục là gì? Cấu tạo, ứng dụng và cách chọn
Robot hàn 7 trục được nhiều doanh nghiệp kết cấu thép quan tâm khi có khả năng mở rộng chuyển động hiệu qua so với robot 6 trục. Cùng theo dõi bài viết sau của Weldcom để hiểu rõ hơn về dòng thiết bị ...