Tin Tức Mới
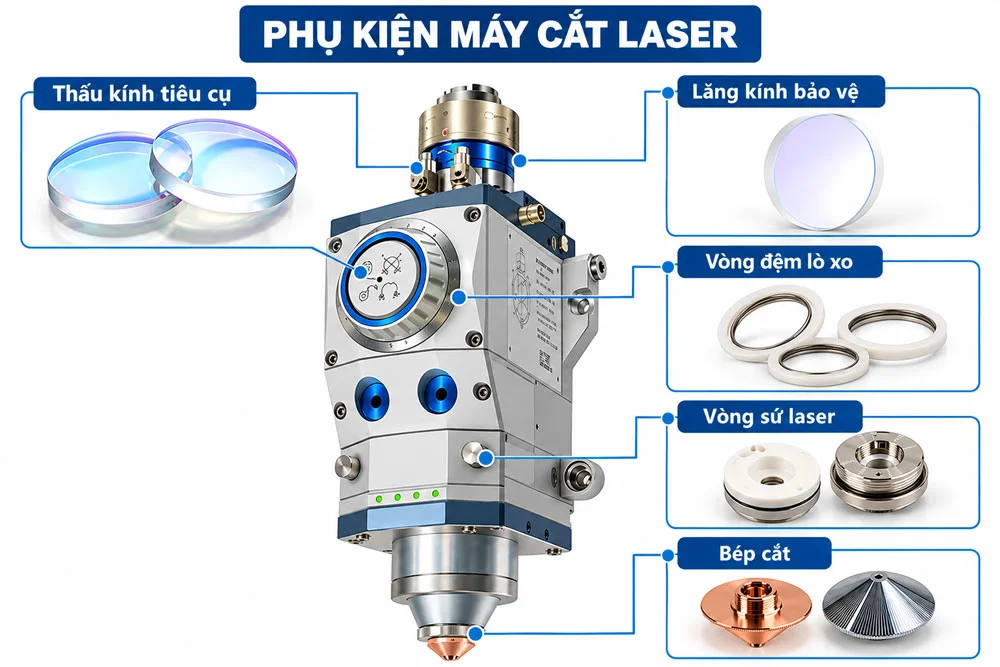
Đầu cắt laser và những thông tin cần biết
.png.webp)
Tìm hiểu cấu tạo máy cắt Plasma CNC chi tiết từ A-Z
- Trang chủ
- Tư vấn kỹ thuật
- Kết cấu thép
- Tìm hiểu cấu tạo máy cắt Plasma CNC chi tiết từ A-Z
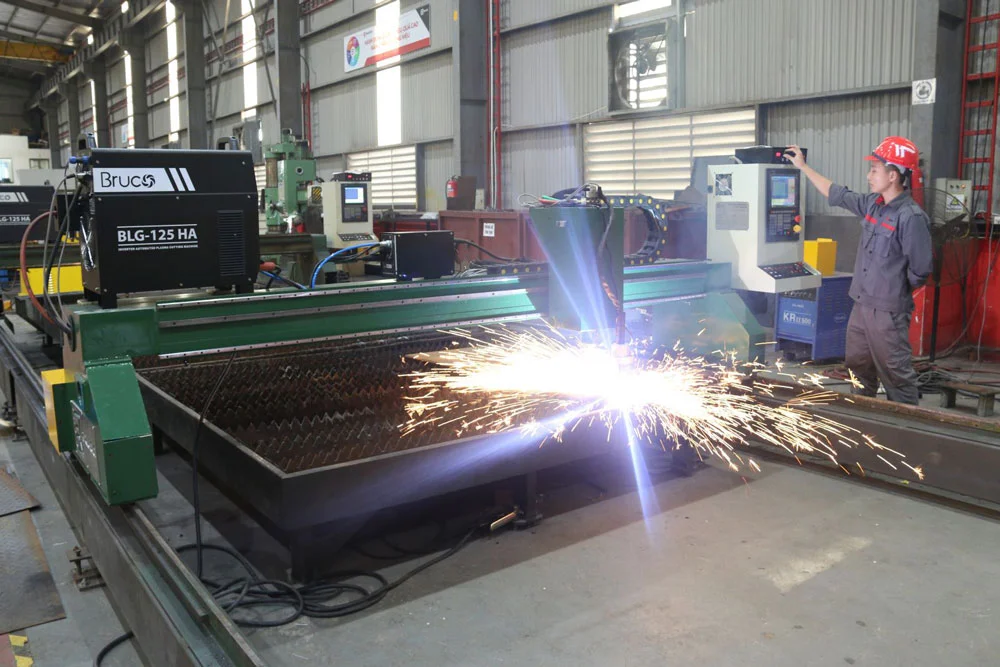
Cấu tạo máy cắt Plasma CNC gồm nhiều hệ thống phối hợp với nhau để tạo hồ quang Plasma, di chuyển mỏ cắt theo chương trình và duy trì điều kiện cắt ổn định. Một máy điển hình có thể chia thành 7 nhóm chính gồm khung và bàn cắt, truyền động, điều khiển CNC, nguồn Plasma, mỏ cắt, bộ điều khiển chiều cao và hệ thống khí.
Bài viết sau Weldcom sẽ giúp bạn có thể đánh giá được cấu hình máy từ đó chọn được thiết bị phù hợp. Mời theo dõi.
1. Máy cắt Plasma CNC là gì?
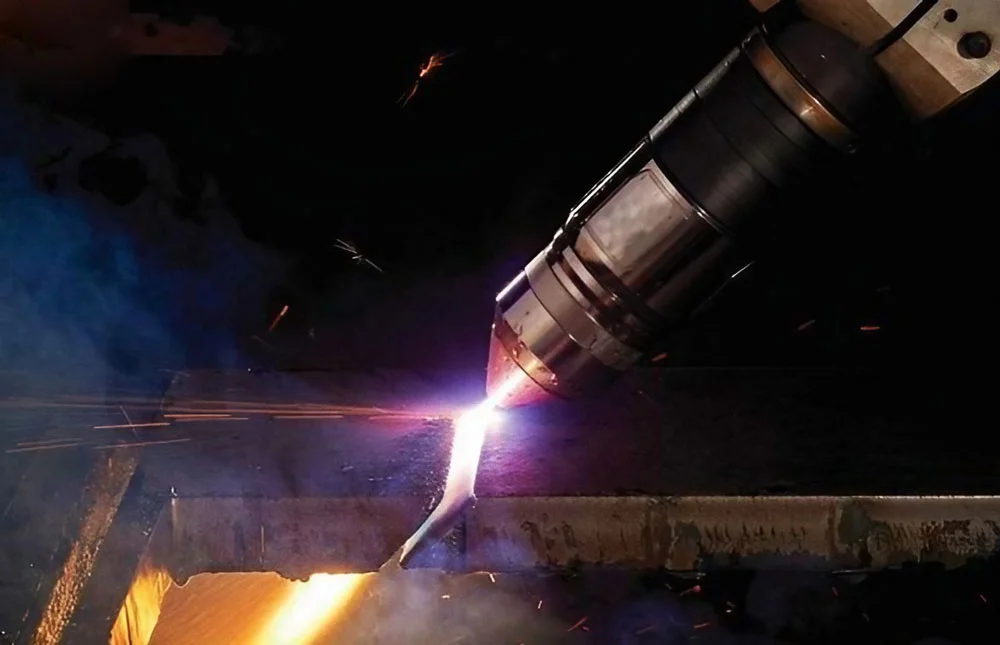
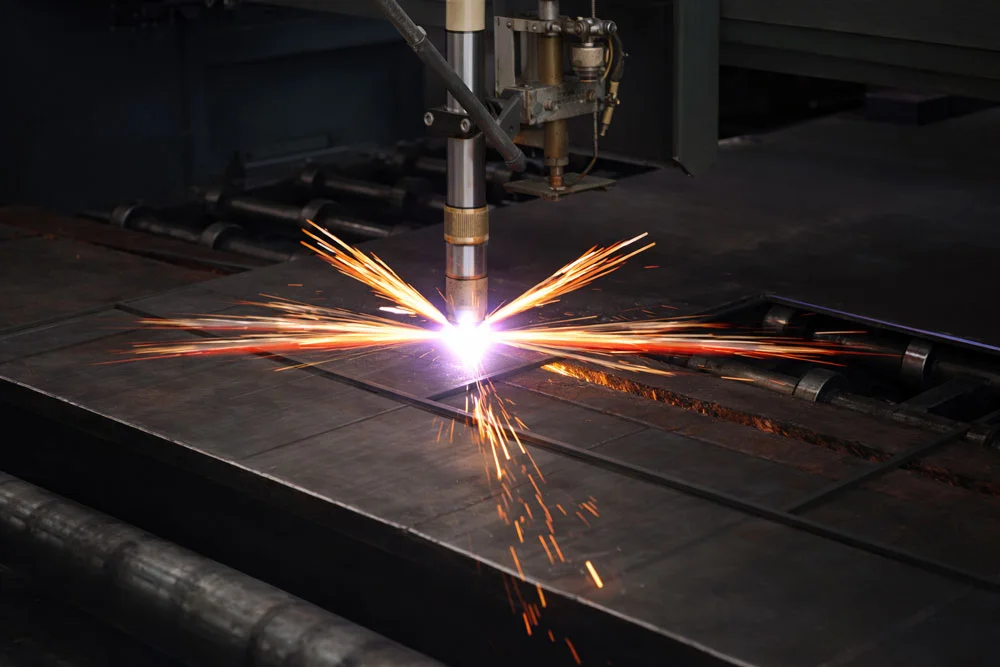
Máy cắt Plasma CNC dùng hồ quang Plasma để làm nóng chảy kim loại tại đường cắt. Dòng khí đi qua mỏ sẽ thổi phần kim loại nóng chảy ra khỏi khe vừa tạo.
Điểm khác với máy Plasma cầm tay nằm ở cách mỏ cắt di chuyển. Với máy CNC, người vận hành không cầm mỏ để đi theo đường cắt mà chỉ cần chuẩn bị chương trình. Phần di chuyển sau đó do máy thực hiện.
Nói đơn giản, Plasma tạo ra đường cắt, còn CNC giúp đường cắt đi đúng theo bản vẽ.
2. Cấu tạo máy cắt Plasma CNC gồm những bộ phận nào?
Cấu tạo máy cắt Plasma CNC thường có 7 nhóm chính:
- Khung máy và bàn cắt.
- Hệ truyền động.
- Hệ điều khiển CNC và phần mềm.
- Nguồn cắt Plasma.
- Mỏ cắt Plasma.
- Bộ điều khiển chiều cao mỏ.
- Hệ thống khí.
2.1. Khung máy và bàn cắt
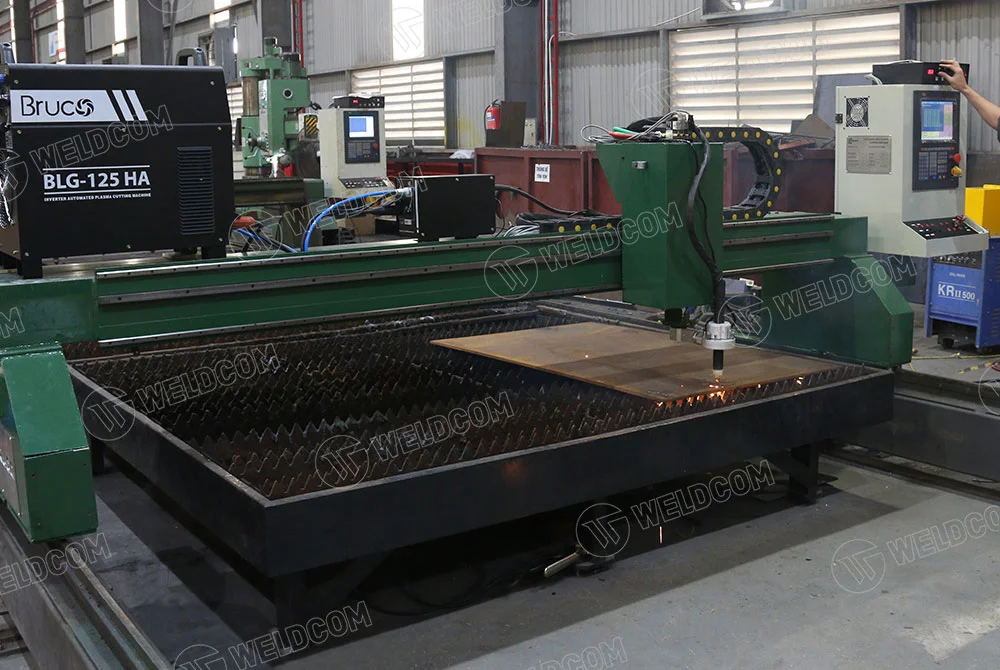
Khung máy là bộ phận chịu lực chính của máy cắt Plasma CNC. Do đó thành phần này ảnh hưởng đến độ chính xác khi cắt của thiết bị.
Bàn cắt ở bên trong hoặc kết hợp với khung máy để đỡ tấm kim loại. Một bàn máy điển hình sử dụng các thanh đỡ phía dưới vật liệu, đồng thời có thể kết hợp giải pháp thu khói và xỉ.
Tùy cấu hình, máy có thể sử dụng:
- Bàn cắt khô kết hợp hệ thống hút khói phía dưới.
- Bàn nước giúp hạn chế một phần khói và bụi phát sinh.
- Bàn chuyên dụng tích hợp thêm hệ thu gom xỉ.
2.2. Hệ truyền động trục X, Y và Z
CNC chỉ phát lệnh, còn phần đưa mỏ cắt đến đúng vị trí lại do hệ truyền động thực hiện.
Hai trục X và Y đưa mỏ đi trên mặt bàn. Trục Z đảm nhiệm chuyển động lên xuống của mỏ.
Nếu nhìn vào phần cơ khí, người dùng có thể thấy ray dẫn hướng, thanh răng, bánh răng, động cơ, cầu máy và cụm nâng hạ. Một số máy dùng động cơ bước, một số khác dùng servo, tùy thiết kế và yêu cầu của nhà sản xuất.
2.3. Hệ điều khiển CNC và phần mềm
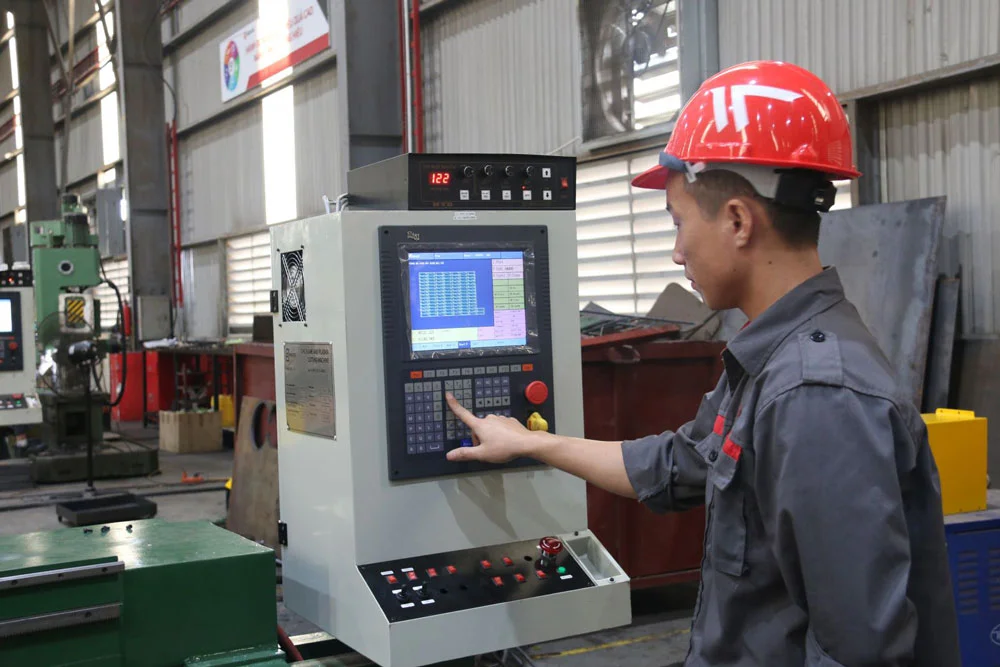
Hệ CNC có thể xem là trung tâm điều phối của máy cắt Plasma CNC. Bộ điều khiển tiếp nhận chương trình gia công, sau đó gửi tín hiệu tới hệ truyền động, nguồn Plasma, bộ điều khiển chiều cao và các thiết bị liên quan.
Theo Hypertherm, CNC có nhiệm vụ chuyển chương trình chi tiết thành các tín hiệu điều khiển hướng chuyển động, tốc độ và quá trình cắt. Hệ thống cũng có thể nhận chương trình được tạo từ phần mềm CAD/CAM bên ngoài.
Quy trình dữ liệu có thể hiểu đơn giản như sau:
Bản vẽ → phần mềm CAD/CAM → chương trình gia công → CNC → các trục và hệ thống cắt
Phần mềm giúp chuẩn bị đường cắt, sắp xếp chi tiết và tạo chương trình. CNC chịu trách nhiệm thực thi chương trình trên máy thực tế.
2.4. Nguồn cắt Plasma
Nếu CNC quyết định mỏ phải đi đâu thì nguồn Plasma lại cung cấp năng lượng để tạo hồ quang tại vị trí đó.
Nguồn cung cấp năng lượng điện cho hồ quang giữa mỏ và tấm kim loại. Các dòng nguồn khác nhau sẽ có dải dòng cắt và khả năng làm việc khác nhau.
Tuy nhiên, nhìn vào dòng cắt thôi chưa đủ để kết luận máy xử lý được tấm dày bao nhiêu. Kết quả thực tế còn liên quan tới mỏ cắt, khí sử dụng, vật tư tiêu hao, tốc độ và bộ thông số của chính hệ Plasma.
Đây cũng là lý do hai máy có dòng cắt tương đương chưa chắc cho khả năng gia công hoàn toàn giống nhau.
2.5. Mỏ cắt Plasma và vật tư tiêu hao
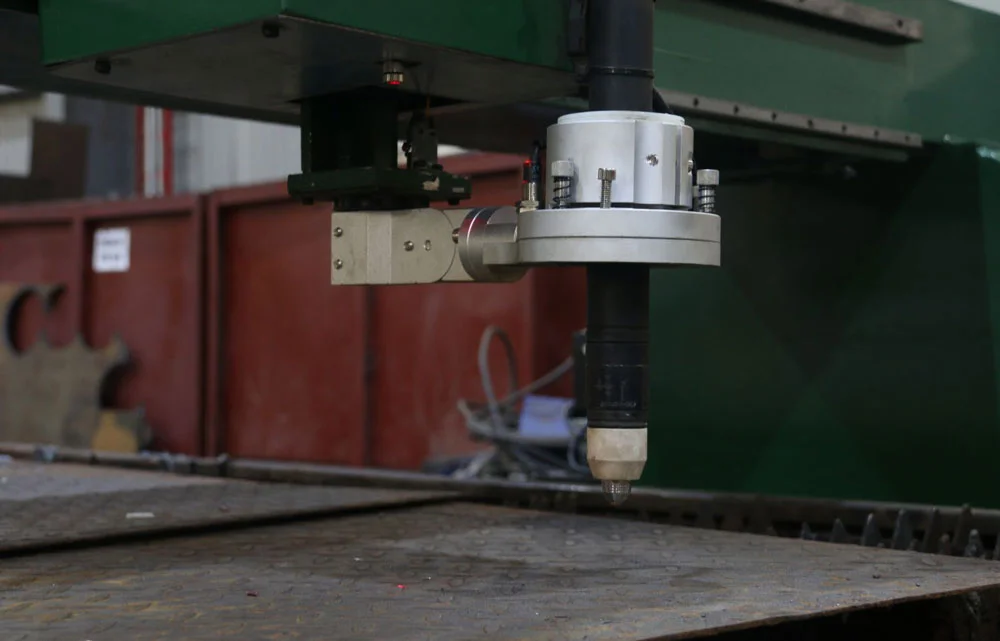
Mỏ cắt nằm ngay phía trên tấm kim loại. Hồ quang và dòng Plasma được tập trung qua cụm này trước khi tác động xuống đường cắt.
Bên trong mỏ có nhiều chi tiết nhỏ. Tùy từng thiết kế, có thể gặp điện cực, vòi phun, vòng xoáy khí, chụp giữ và chụp bảo vệ.
Trong số đó, điện cực và vòi phun là những chi tiết cần kiểm tra thường xuyên hơn vì chúng bị hao mòn khi làm việc. Khi hình dạng hoặc tình trạng vật tư thay đổi, hồ quang cũng có thể thay đổi theo.
2.6. Bộ điều khiển chiều cao mỏ cắt
Bộ điều khiển chiều cao mỏ cắt, thường viết tắt là THC, giúp duy trì khoảng cách phù hợp giữa mỏ Plasma và bề mặt vật liệu. Đây là một bộ phận quan trọng trong cấu tạo máy cắt Plasma CNC vì tấm kim loại thực tế có thể không hoàn toàn phẳng.
Một số hệ thống THC sử dụng điện áp hồ quang làm tín hiệu để duy trì khoảng cách mỏ với vật liệu. Khi khoảng cách thay đổi, điện áp hồ quang cũng thay đổi và hệ thống điều khiển trục Z điều chỉnh mỏ lên hoặc xuống.
2.7. Hệ thống khí cắt và xử lý khí
Khí là thành phần cần thiết để tạo dòng Plasma và đẩy kim loại nóng chảy ra khỏi rãnh cắt. Loại khí sử dụng phụ thuộc vào hệ Plasma, vật liệu, chiều dày và yêu cầu chất lượng.
Hệ thống khí có thể gồm:
- Nguồn cấp khí.
- Bộ điều áp.
- Van.
- Đường ống.
- Bộ lọc hoặc xử lý khí.
- Bộ phối trộn khí trên những hệ thống phù hợp.
Máy Plasma không phải lúc nào cũng chỉ sử dụng khí nén. Các hệ Plasma công nghiệp có thể sử dụng những loại khí hoặc tổ hợp khí khác nhau theo công nghệ và vật liệu gia công. Hypertherm cũng mô tả máy Plasma CNC cơ giới có thể tích hợp bộ phối trộn và điều áp khí tự động.
3. Các hệ thống phụ trợ trên máy cắt Plasma CNC
Một số hệ thống thường gặp gồm:
- Hệ thống hút khói: được bố trí phía dưới bàn cắt để thu khói và bụi phát sinh trong quá trình gia công. Đây là giải pháp phổ biến trên bàn cắt khô.
- Bàn nước: sử dụng nước phía dưới vùng cắt để hỗ trợ kiểm soát khói và bụi. Đây là một phương án thay thế hoặc bổ sung cho hệ hút khói tùy thiết kế của máy.
- Hệ thống thu gom xỉ: Kim loại nóng chảy và xỉ rơi xuống dưới bàn trong quá trình cắt. Một số máy có kết cấu hỗ trợ thu gom và vệ sinh xỉ thuận tiện hơn.
- Hệ thống làm mát: Tùy loại nguồn và mỏ cắt, hệ thống có thể sử dụng giải pháp làm mát phù hợp để kiểm soát nhiệt trong quá trình vận hành.
- Đầu cắt Oxy-Gas: Một số máy CNC khổ lớn có thể tích hợp thêm đầu cắt Oxy-Gas bên cạnh mỏ Plasma. Đây là cấu hình mở rộng để xử lý những yêu cầu gia công khác, không phải thành phần bắt buộc của mọi máy Plasma CNC.
4. Các bộ phận của máy cắt Plasma CNC phối hợp như thế nào?
Tham khảo quá trình theo trình tự như sau:
Bản vẽ → phần mềm CAD/CAM → CNC → hệ truyền động → THC → nguồn Plasma → mỏ cắt → vật liệu
5. Bộ phận nào ảnh hưởng đến chất lượng cắt Plasma CNC?
Bộ phận | Ảnh hưởng chính |
|---|---|
| Nguồn Plasma | Khả năng duy trì quá trình cắt |
| Mỏ cắt | Hình thành và định hướng hồ quang |
| Điện cực, vòi phun | Hình dạng và độ ổn định của hồ quang |
| THC | Chiều cao và khoảng cách giữa mỏ với vật liệu |
| Hệ thống khí | Quá trình tạo Plasma và loại bỏ kim loại nóng chảy |
| Hệ truyền động | Tốc độ và độ chính xác của quỹ đạo |
| Khung máy | Độ ổn định của chuyển động |
6. So sánh máy Plasma CNC khác máy Plasma cầm tay
Cả hai dùng cùng nguyên lý hồ quang Plasma. Khác biệt lớn nhất nằm ở cách mỏ được điều khiển.
Với máy cầm tay, người thợ trực tiếp đưa mỏ đi theo đường cắt. Máy CNC thì ngược lại, phần di chuyển đã được bàn máy, hệ truyền động và CNC đảm nhiệm.
Tiêu chí | Plasma cầm tay | Plasma CNC |
|---|---|---|
| Di chuyển mỏ | Người vận hành | Máy chạy theo chương trình |
| Bàn CNC | Không bắt buộc | Có |
| Điều khiển CNC | Không | Có |
| Phần mềm lập trình | Không bắt buộc | Có |
| Điều chỉnh chiều cao tự động | Thường không | Có thể dùng THC |
| Tự động hóa | Thấp | Cao |
Một bộ Plasma cầm tay về cơ bản chỉ cần nguồn, mỏ và hệ cấp khí. Khi đưa lên bàn CNC, máy phải có thêm phần cơ khí, truyền động và điều khiển để tự thực hiện đường cắt.
7. Câu hỏi thường gặp về cấu tạo máy cắt Plasma CNC
7.1. Máy Plasma CNC có bắt buộc dùng khí nén không?
Không. Khí nén khá phổ biến trên nhiều hệ Plasma nhưng không phải lựa chọn duy nhất.
Một số hệ công nghiệp có thể dùng loại khí khác hoặc kết hợp nhiều loại khí, tùy nguồn cắt và vật liệu.
7.2. Điện cực và vòi phun nằm ở đâu?
Điện cực và vòi phun là những thành phần nằm trong cụm mỏ cắt Plasma. Đây cũng là những vật tư chịu tác động trực tiếp của hồ quang và cần được kiểm tra, thay thế theo tình trạng sử dụng.
7.3. Máy cắt Plasma CNC có thể tích hợp đầu cắt Oxy-Gas không?
Có. Một số bàn CNC công nghiệp có thể được trang bị thêm đầu cắt Oxy-Gas bên cạnh mỏ Plasma để mở rộng phạm vi gia công. Tuy nhiên đây là cấu hình tùy chọn, không phải bộ phận bắt buộc của mọi máy Plasma CNC.
Với bài viết trên, chúc bạn nắm được cấu tạo máy cắt Plasma CNC phổ biến hiện nay. Nếu có nhu cầu đầu tư máy cắt Plasma CNC, khách hàng có thể liên hệ Weldcom để được tư vấn cấu hình phù hợp với vật liệu, chiều dày và quy mô sản xuất.
Công ty Cổ phần Công Nghiệp Weldcom
- Địa chỉ: 285 Ngô Gia Tự, Phường Việt Hưng, Hà Nội
- Hotline: 1900 9410
- Website: weldcom.vn
- Email: sales@weldcom.vn
Tin Tức Liên Quan
Hàn Kết Cấu Là Gì? Quy Trình, Kỹ Thuật Và Ứng Dụng
Hàn kết cấu là công đoạn quan trọng trong chế tạo các cấu kiện thép chịu lực, từ dầm H, dầm I, dầm hộp, cột thép đến kết cấu cầu, nhà xưởng, đóng tàu và điện gió. Chất lượng mối hàn ảnh hưởng trực ...
Cắt Laser Hybrid Là Gì? Nguyên Lý, Ưu Điểm Và Ứng Dụng
Cắt laser hybrid là công nghệ kết hợp năng lượng laser với một cơ chế cắt bổ trợ nhằm mở rộng khả năng gia công kim loại, đặc biệt là thép carbon có chiều dày lớn. Kết hợp laser fiber và oxy-gas, chùm ...
Robot hàn 8 trục: Cấu tạo, nguyên lý và ứng dụng
Robot hàn 8 trục được nhiều doanh nghiệp kết cấu thép lớn quan tâm hiện nay. Cùng theo dõi bài viết sau của Weldcom để nắm rõ những thông tin chi tiết về giải pháp này nhé! 1. Robot hàn 8 trục là gì? ...