Tin Tức Mới
Gá xoay hàn tự động trong kết cấu thép
.png.webp)
Tổng quan về máy xả băng thép cuộn
Tăng 3 lần năng suất với bộ cấp phôi máy dập
Súng bắn đinh Toua có tốt không?
Máy lốc thép hình là gì? Cấu tạo, ứng dụng và cách chọn
- Trang chủ
- Tư vấn kỹ thuật
- Kết cấu thép
- Máy lốc thép hình là gì? Cấu tạo, ứng dụng và cách chọn
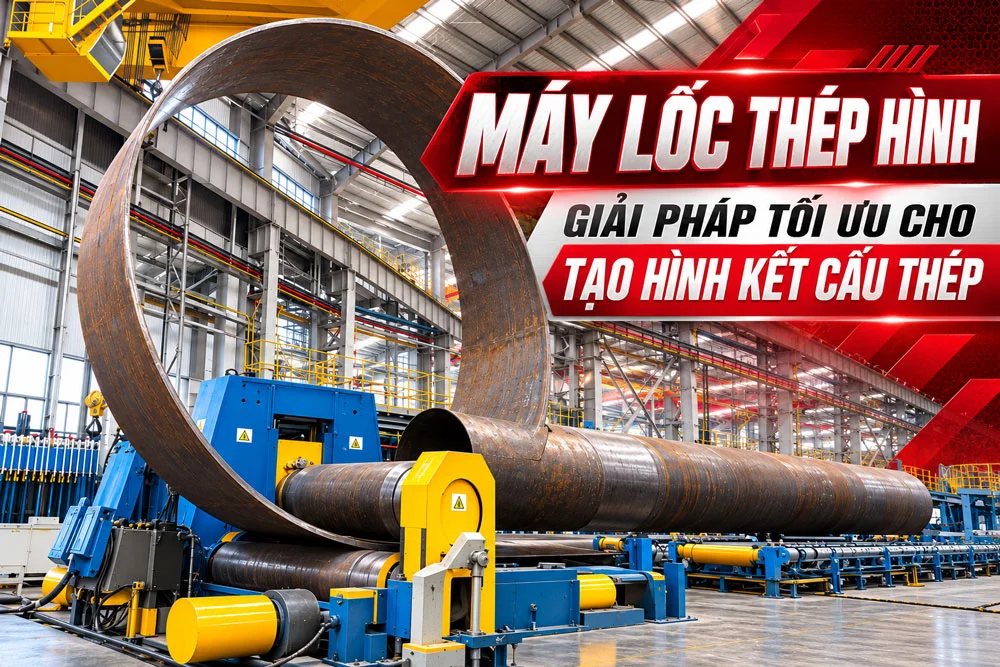
Trong sản xuất kết cấu thép, máy lốc thép hình được sử dụng để tạo các cấu kiện dạng cung cong hoặc vòng tròn cho mái vòm, cầu thép, nhà ga, sân vận động và nhiều công trình khác. Máy có thể gia công thép H, I, U, C, V, L, T, thép hộp và thép ống thông qua hệ thống trục lốc tạo biến dạng theo bán kính yêu cầu.
Khả năng lốc thực tế không chỉ phụ thuộc vào kích thước thép hình mà còn liên quan đến tiết diện, chiều dày, mác vật liệu, phương lốc và bán kính cần đạt. Vì vậy, khi lựa chọn máy lốc thép hình, doanh nghiệp cần căn cứ vào loại cấu kiện và yêu cầu gia công thực tế thay vì chỉ dựa trên kích thước thép lớn nhất mà máy có thể lốc.
1. Máy lốc thép hình là gì?
1.1. Định nghĩa máy lốc thép hình
Máy lốc thép hình (Profile Bending Machine) hay gọi là máy uốn thép hình (Section Bending Machine): là thiết bị sử dụng hệ thống trục để tạo biến dạng dẻo liên tục trên các loại thép có tiết diện định hình, qua đó uốn thanh thép thành cung cong, vòng tròn hoặc biên dạng có bán kính xác định.
Khác với phương pháp uốn tại một điểm, máy lốc phân bố quá trình biến dạng trên một đoạn của phôi. Thanh thép được đưa qua các trục, chịu lực ép và chuyển động liên tục. Sau mỗi lượt lốc, độ cong của phôi tăng lên cho đến khi đạt bán kính yêu cầu. Phương pháp này phù hợp với các cấu kiện dài cần tạo đường cong tương đối đều trên toàn bộ chiều dài.
Đối tượng gia công của máy rất đa dạng: thép H và I, thép U và C, thép góc V và L, thép T, thép hộp vuông và chữ nhật, ống tròn, thanh tròn đặc, thanh vuông đặc và một số dạng tiết diện chuyên dụng. Khả năng gia công cụ thể phụ thuộc vào thiết kế và công suất của từng máy, vì vậy không nên hiểu rằng một máy được giới thiệu lốc được thép H, U, V và ống thì sẽ xử lý được mọi kích thước của các loại thép này.
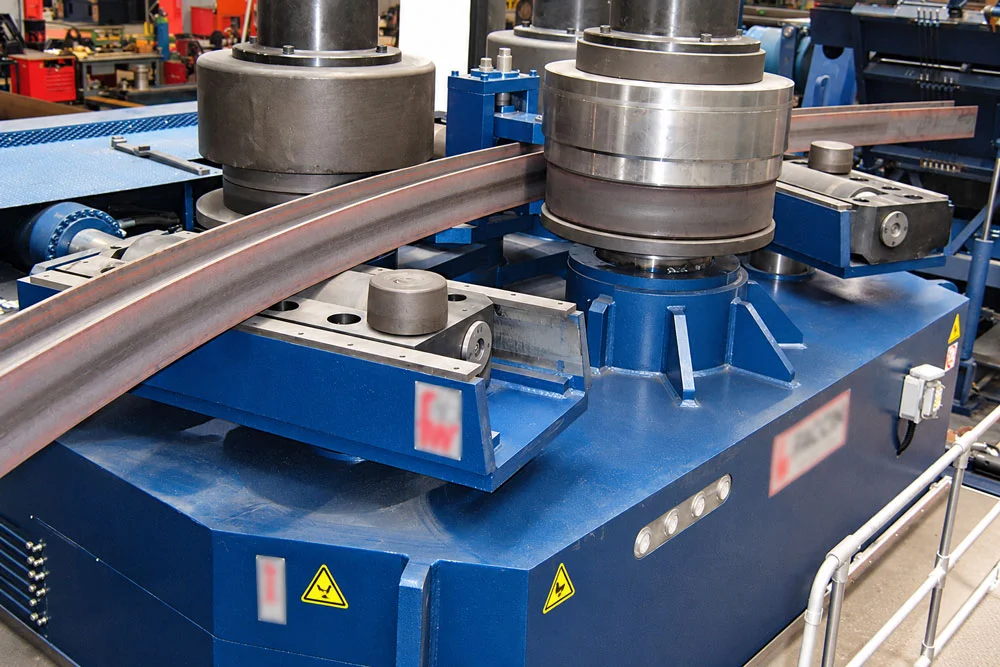
Bài toán kỹ thuật của máy lốc thép hình không dừng ở việc tạo được độ cong. Sau khi gia công, cấu kiện còn phải đáp ứng yêu cầu về bán kính, hạn chế xoắn dọc thân, hạn chế biến dạng cánh hoặc bụng và duy trì hình dạng tiết diện trong phạm vi cho phép. Thép H có nguy cơ biến dạng cánh hoặc bụng, thép U dễ xoắn, thép hộp có nguy cơ móp thành, ống tròn dễ bị ô van khi lốc bán kính nhỏ. Hệ thống trục, bộ khuôn và cơ cấu dẫn hướng được thiết kế để kiểm soát chính những vấn đề này.
Xem thêm: Thép hình là gì?
1.2. Máy lốc thép hình khác máy lốc tôn như thế nào?
Máy lốc thép hình và máy lốc tôn đều tạo biến dạng bằng hệ thống trục, nhưng đối tượng gia công hoàn toàn khác nhau. Máy lốc tôn làm việc chủ yếu với thép tấm phẳng để tạo thành thân trụ, thân côn hoặc các tấm cong. Máy lốc thép hình làm việc với vật liệu đã có tiết diện định hình như H, I, U, V, hộp hoặc ống.
Với máy lốc tôn, những thông số quan trọng thường gồm: chiều dày tấm, chiều rộng tấm, mác vật liệu, đường kính sản phẩm, khả năng uốn mép. Với máy lốc thép hình, dữ liệu cần xem xét gồm: loại tiết diện, kích thước tiết diện, chiều dày từng phần, phương lốc, bán kính, chiều dài phôi và đặc tính cơ học của vật liệu.
Tiêu chí | Máy lốc thép hình | Máy lốc tôn |
| Vật liệu gia công | H, I, U, C, V, L, T, hộp, ống, thanh đặc | Thép tấm |
| Dạng sản phẩm | Dầm cong, khung cong, cung, vòng | Thân trụ, thân côn, tấm cong |
| Thông số quan trọng | Tiết diện, phương lốc, bán kính, vật liệu | Chiều dày, chiều rộng, đường kính |
| Yêu cầu bộ khuôn | Phụ thuộc nhiều vào loại tiết diện | Chủ yếu theo hệ thống trục |
| Biến dạng cần kiểm soát | Xoắn, móp, mở cánh, biến dạng tiết diện | Méo tròn, đoạn đầu thẳng, sai bán kính |
| Ứng dụng chính | Kết cấu thép, cầu, kiến trúc, cơ khí chế tạo | Bồn bể, đường ống, thiết bị áp lực |
Một nhà máy cần sản xuất dầm H cong cho mái nhà thép vì vậy phải lựa chọn máy lốc thép hình, không phải máy lốc tôn dù nguyên lý của hai nhóm thiết bị đều sử dụng các trục để tạo biến dạng.
2. Máy lốc thép hình gia công được những loại thép nào?
Khả năng gia công của máy lốc thép hình phụ thuộc vào từng loại tiết diện. Một model có thể xử lý nhiều loại thép khác nhau nhưng kích thước tối đa và bán kính nhỏ nhất của từng loại thường không giống nhau. Bảng khả năng gia công theo từng tiết diện vì vậy có giá trị hơn nhiều so với một con số lực lốc chung.
2.1. Thép hình H và I
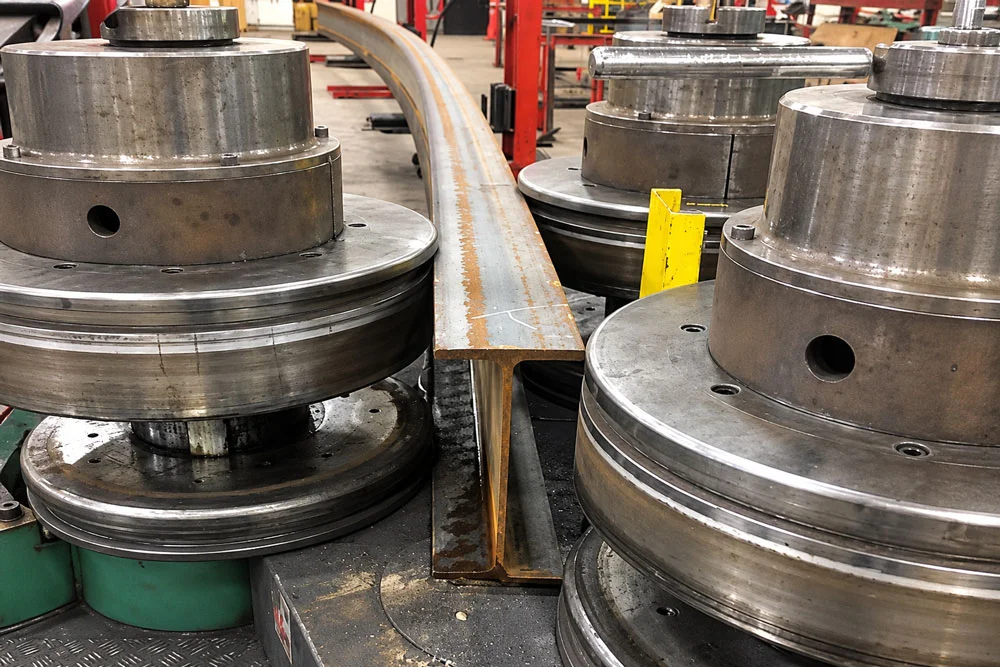
Thép H và I được sử dụng phổ biến trong kết cấu thép nhờ khả năng chịu lực tốt, nhưng đây cũng là nhóm vật liệu cần kiểm soát kỹ khi lốc. Tiết diện gồm bản bụng và hai bản cánh, khả năng chống uốn theo hai phương khác nhau đáng kể. Một thanh thép H khi lốc theo phương cứng tạo ra yêu cầu về lực khác với chính thanh thép đó khi lốc theo phương mềm.
Quá trình lốc dầm H/I cần kiểm soát đồng thời bán kính và hình dạng tiết diện. Lực tác động không phù hợp hoặc bộ khuôn không đúng dễ dẫn tới các hiện tượng: biến dạng cánh, mất ổn định cục bộ ở bụng, xoắn dọc thân, sai lệch bán kính giữa các khu vực của phôi. Dầm càng lớn và bán kính yêu cầu càng nhỏ thì bài toán kiểm soát biến dạng càng rõ.
Dầm H/I cong được sử dụng trong nhiều công trình kết cấu thép: mái vòm, nhà ga, sân vận động, nhà thi đấu, trung tâm triển lãm, cầu thép, công trình kiến trúc và các hệ khung cần tạo hình theo cung.
Thông tin cần cung cấp khi lựa chọn máy gồm: chiều cao tiết diện, chiều rộng cánh, chiều dày cánh, chiều dày bụng, mác thép, chiều dài phôi, phương lốc, bán kính yêu cầu. Chỉ sử dụng tên gọi H300 hoặc H400 chưa đủ để kiểm tra chính xác khả năng của máy.
2.2. Thép U và C
Thép U và C có tiết diện hở nên xu hướng xoắn trong quá trình lốc tương đối rõ. Lực tác động từ trục cần tạo được độ cong nhưng đồng thời phải giữ tiết diện đúng hướng. Bộ khuôn và cơ cấu dẫn hướng vì vậy ảnh hưởng trực tiếp tới chất lượng sản phẩm.
Thép U có thể được lốc theo nhiều phương khác nhau tùy cấu kiện. Thay đổi phương đặt phôi làm thay đổi đặc tính chịu uốn và tải tác động lên máy. Một thông số khả năng lốc thép U theo một phương không nên sử dụng để suy ra trực tiếp khả năng gia công theo phương khác.
Nhóm thép này được sử dụng trong: khung cong, vành gia cường, kết cấu máy, hệ khung đỡ, kết cấu kiến trúc, chi tiết dạng cung hoặc vòng. Với sản phẩm có yêu cầu cao về hình học, hệ thống dẫn hướng cần được tính cùng bộ khuôn ngay khi lựa chọn máy.
2.3. Thép V, L và T
Thép V và L có tiết diện góc, dễ xuất hiện xu hướng xoắn nếu phôi không được định vị tốt trong quá trình đi qua các trục. Phương đặt cạnh thép ảnh hưởng trực tiếp tới cách vật liệu biến dạng. Cùng một thanh V100 × 100 × 10 mm nhưng thay đổi hướng lốc sẽ tạo ra yêu cầu khác đối với trục và bộ khuôn.
Thép T cũng cần kiểm soát chặt phần cánh và thân trong quá trình tạo hình. Hai phần của tiết diện chịu biến dạng khác nhau khi uốn, vì vậy khả năng máy phải được đối chiếu theo kích thước và phương lốc thực tế.
Các loại thép V, L và T sau lốc được sử dụng cho: vành gia cường, khung cong, kết cấu phụ trợ, chi tiết cơ khí, kết cấu kiến trúc và nhiều dạng cấu kiện có hình học đặc biệt.
2.4. Thép hộp, thép ống và thanh đặc
Thép hộp vuông và chữ nhật có tiết diện kín nhưng thành tương đối mỏng so với kích thước tổng thể. Quá trình lốc cần hạn chế các hiện tượng: lõm bề mặt, phình cạnh, móp thành, xoắn phôi, thay đổi kích thước tiết diện. Khả năng gia công phụ thuộc đồng thời vào chiều rộng, chiều cao, chiều dày thành và bán kính yêu cầu.
Ống tròn có lợi thế về tính đối xứng nhưng vẫn có nguy cơ biến dạng thành ô van khi bán kính lốc giảm, đặc biệt với ống thành mỏng. Bộ khuôn cần tạo bề mặt tiếp xúc phù hợp để giữ và dẫn hướng ống trong quá trình lốc.
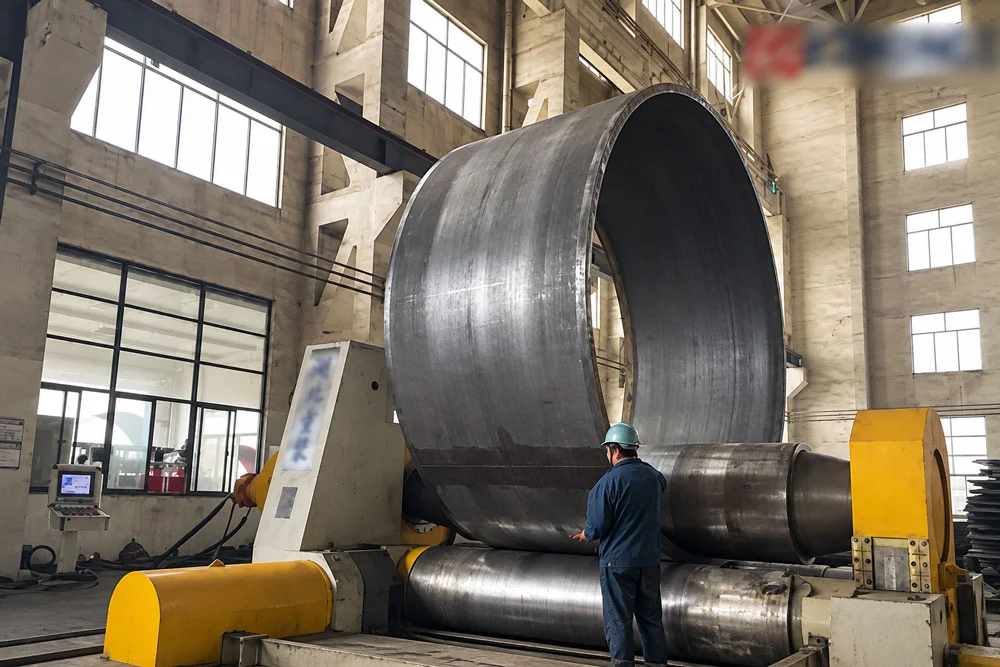
Thanh đặc không gặp vấn đề móp thành như thép hộp hoặc ống, nhưng lực cần thiết tăng nhanh khi kích thước tiết diện lớn. Thanh tròn đặc, vuông đặc hoặc chữ nhật đặc vì vậy cũng phải được kiểm tra theo bảng khả năng của từng model.
Khả năng máy nên được đọc theo từng loại vật liệu cụ thể: thép H/I kích thước bao nhiêu, thép U kích thước bao nhiêu, thép góc V/L bao nhiêu, thép hộp kích thước và chiều dày bao nhiêu, ống có đường kính và chiều dày bao nhiêu, thanh đặc có kích thước bao nhiêu, bán kính nhỏ nhất tương ứng với từng trường hợp là bao nhiêu.
Tìm hiểu: Thép góc là gì?
3. Cấu tạo và nguyên lý hoạt động của máy lốc thép hình
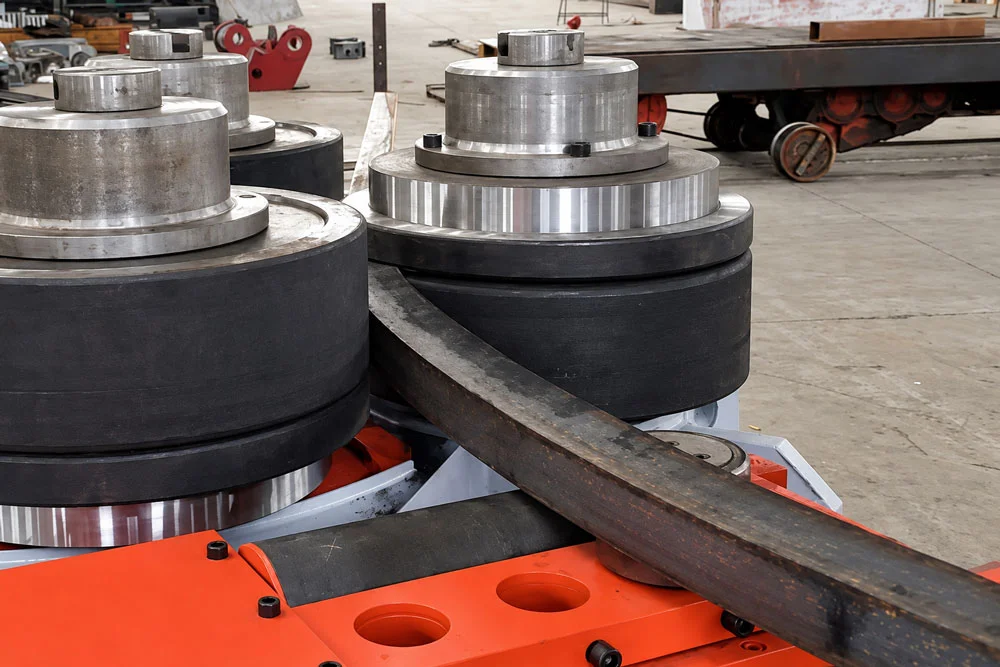
Máy lốc thép hình công nghiệp thường gồm các bộ phận chính: thân máy chịu lực, hệ thống trục lốc, bộ khuôn, hệ truyền động, cơ cấu điều chỉnh vị trí trục, hệ thống dẫn hướng, hệ thống thủy lực hoặc cơ điện, bộ điều khiển.
Thân máy chịu phản lực sinh ra trong quá trình lốc. Tiết diện thép càng lớn, vật liệu càng bền và bán kính yêu cầu càng nhỏ thì tải tác động lên kết cấu máy càng cao. Độ cứng vững của thân máy ảnh hưởng trực tiếp tới khả năng duy trì vị trí giữa các trục khi máy chịu tải lớn.
Hệ thống trục lốc thực hiện nhiệm vụ giữ phôi, truyền chuyển động và tạo lực làm vật liệu biến dạng. Đường kính trục, khoảng cách giữa các trục, số trục được dẫn động và phương thức điều chỉnh đều ảnh hưởng tới khả năng gia công. Trục cần đủ cứng vững để hạn chế biến dạng dưới tải, đặc biệt khi lốc các tiết diện H/I hoặc thanh đặc kích thước lớn.
Bộ khuôn lốc tạo bề mặt tiếp xúc giữa trục và phôi. Đây là một phần quan trọng của cấu hình máy vì mỗi tiết diện cần cách giữ khác nhau. Khuôn dùng cho ống tròn không mặc nhiên phù hợp với thép U hoặc thép H. Khuôn không đúng hình dạng dễ làm phôi trượt, xoắn, xuất hiện vết trên bề mặt hoặc biến dạng tiết diện.
Cơ cấu dẫn hướng giúp giữ phôi đúng vị trí trong quá trình lốc. Vai trò này đặc biệt rõ khi gia công thép U, V, L hoặc các tiết diện dễ xoắn. Phôi dài còn tạo ra lực và mô-men đáng kể ở hai phía của máy, vì vậy cách đỡ và dẫn hướng phôi cần được tính cùng với cấu hình máy.
Nguyên lý làm việc dựa trên việc đưa phôi qua các trục và tạo ứng suất đủ lớn để vật liệu vượt khỏi vùng biến dạng đàn hồi. Sau lần lốc đầu tiên, phôi thường mới đạt một phần độ cong. Vị trí trục tiếp tục được điều chỉnh, phôi chạy qua máy thêm nhiều lượt và độ cong tăng dần cho tới khi đạt bán kính yêu cầu.
Thép có xu hướng hồi lại một phần sau khi lực được giải phóng, hiện tượng này được gọi là đàn hồi ngược (Springback). Mức đàn hồi phụ thuộc vào loại vật liệu, kích thước tiết diện và mức độ biến dạng. Người vận hành cần tính đến lượng đàn hồi này khi hiệu chỉnh quá trình lốc để bán kính sau khi tháo tải đạt yêu cầu bản vẽ.
Với máy điều khiển số bằng máy tính (CNC), vị trí các trục và trình tự vận hành được kiểm soát chính xác hơn. Hệ điều khiển giúp tăng khả năng lặp lại giữa các sản phẩm nhưng không loại bỏ ảnh hưởng của vật liệu. Mác thép, sai số kích thước, tình trạng khuôn và lượng đàn hồi ngược vẫn cần được tính đến khi thiết lập quy trình.
Tham khảo: Gá xoay hàn tự động trong kết cấu thép
4. Những thông số quyết định khả năng lốc thép hình
Khả năng của máy lốc thép hình không nên đánh giá bằng một thông số duy nhất như lực ép hay công suất động cơ. Một máy có lực lớn chưa chắc gia công tốt mọi loại tiết diện nếu hệ trục, khoảng cách trục và bộ khuôn không phù hợp.
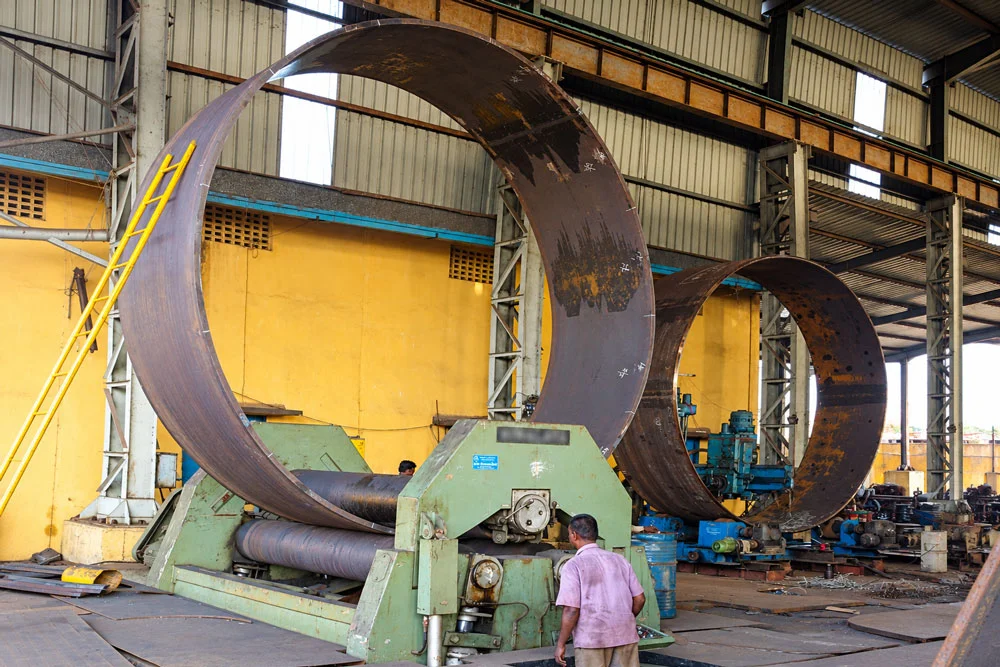
Loại tiết diện là thông tin đầu tiên cần xác định: H, I, U, C, V, L, T, hộp, ống, thanh tròn đặc hay thanh vuông đặc. Mỗi tiết diện có đặc tính chống uốn và xu hướng biến dạng khác nhau.
Kích thước tiết diện quyết định trực tiếp lượng vật liệu cần làm biến dạng. Với thép H cần xác định: chiều cao bụng, chiều rộng cánh, chiều dày bụng, chiều dày cánh. Với thép hộp cần xác định: chiều rộng, chiều cao, chiều dày thành. Với ống cần xác định: đường kính ngoài, chiều dày thành.
Mác thép và giới hạn chảy ảnh hưởng trực tiếp tới lực cần thiết. Hai thanh thép có hình học giống nhau nhưng sử dụng hai cấp bền khác nhau không tạo ra cùng một bài toán gia công. Khi đối chiếu bảng khả năng của máy, cần kiểm tra điều kiện vật liệu mà nhà sản xuất sử dụng để công bố thông số.
Phương lốc ảnh hưởng rõ rệt với thép H, I, U, C, V và các tiết diện không có đặc tính chịu uốn giống nhau theo mọi hướng. Cùng một kích thước tiết diện nhưng thay đổi phương lốc làm thay đổi lực cần thiết và nguy cơ biến dạng.
Bán kính lốc quyết định mức độ biến dạng mà máy phải tạo ra. Bán kính càng nhỏ, yêu cầu đối với lực lốc, bộ khuôn và khả năng kiểm soát tiết diện càng cao. Thông tin “máy lốc được H400” vì vậy chưa đồng nghĩa máy đạt được mọi bán kính với H400.
Lực lốc và mô-men lốc phản ánh năng lực tạo biến dạng của thiết bị. Các thông số này cần đọc cùng: đường kính trục, khoảng cách trục, số trục dẫn động, hệ truyền động, bảng khả năng gia công từng loại tiết diện.
Tốc độ lốc ảnh hưởng tới thời gian gia công, đặc biệt khi một phôi phải chạy qua máy nhiều lượt. Sản lượng thực tế không chỉ phụ thuộc tốc độ chạy phôi mà còn gồm thời gian cấp phôi, điều chỉnh trục, đo kiểm bán kính, đảo chiều và đưa thành phẩm ra khỏi khu vực máy.
Một yêu cầu kỹ thuật đầy đủ để lựa chọn máy nên gồm: loại thép hình, kích thước tiết diện, mác thép, chiều dài phôi, phương lốc, bán kính nhỏ nhất, bán kính thường dùng, sản lượng dự kiến. Bộ dữ liệu này giúp kỹ sư đối chiếu trực tiếp với khả năng của thiết bị thay vì lựa chọn theo một thông số danh nghĩa.
5. Các loại máy lốc thép hình phổ biến
5.1. Máy lốc thép hình 3 trục
Máy lốc thép hình 3 trục sử dụng ba trục làm việc để giữ, dẫn động và tạo biến dạng cho phôi. Đây là cấu hình phổ biến do đáp ứng được nhiều loại tiết diện và dải ứng dụng rộng.
Phôi được đưa vào giữa các trục, vị trí tương đối của ba trục tạo lực uốn. Sau mỗi lượt chạy, vị trí trục được điều chỉnh để tăng độ cong. Quá trình tiếp tục cho tới khi phôi đạt bán kính yêu cầu.
Khả năng thực tế của máy 3 trục còn phụ thuộc vào: cách bố trí trục, số trục được dẫn động, đường kính trục, lực lốc, hệ thống thủy lực, bộ khuôn, cơ cấu dẫn hướng. Hai máy đều sử dụng ba trục nhưng chưa chắc có khả năng gia công tương đương.
Máy 3 trục phù hợp với nhiều nhóm sản phẩm trong kết cấu thép và cơ khí chế tạo, từ thép góc, thép hộp, ống tới các tiết diện H/I lớn tùy năng lực từng model.
5.2. Máy lốc thép hình 4 trục
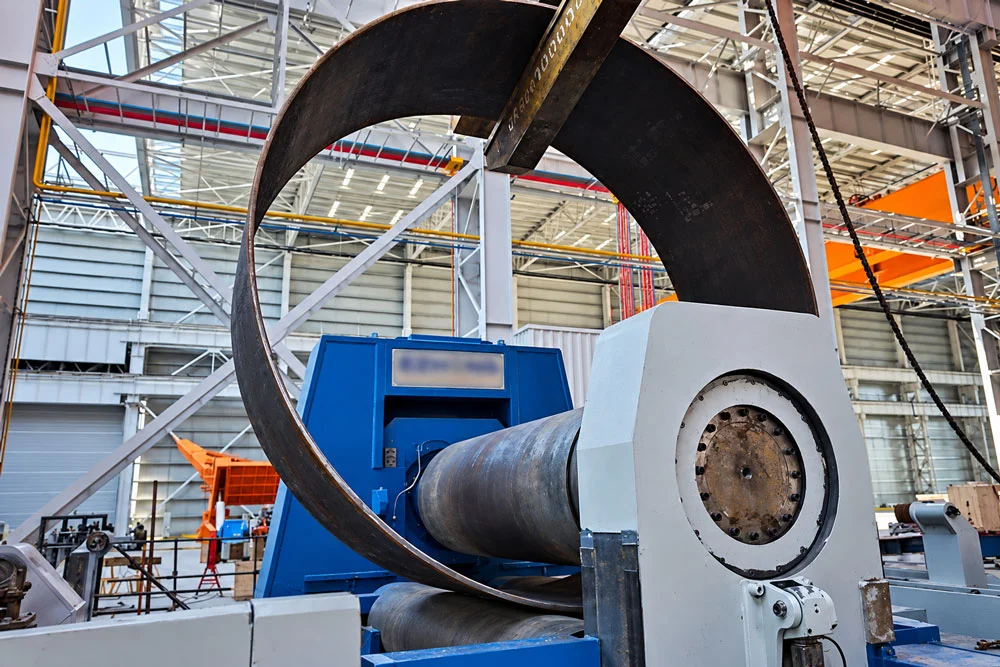
Máy lốc thép hình 4 trục sử dụng thêm một trục để hỗ trợ giữ, dẫn hướng hoặc kiểm soát phôi tùy theo thiết kế của từng nhà sản xuất. Việc bổ sung trục giúp tăng khả năng kiểm soát phôi trong một số ứng dụng, đặc biệt ở giai đoạn đưa phôi vào và tạo biến dạng.
Cấu tạo máy 4 trục phức tạp hơn, hệ điều khiển và truyền động cũng có nhiều thành phần hơn. Việc lựa chọn giữa máy 3 trục và 4 trục cần dựa trên loại sản phẩm, bán kính, mức độ tự động hóa và yêu cầu sản lượng.
Số lượng trục nhiều hơn không mặc nhiên đồng nghĩa với khả năng gia công tốt hơn trong mọi trường hợp. Thiết bị phù hợp phải được đánh giá trên chính tiết diện mà doanh nghiệp cần sản xuất.
Máy điều khiển thủ công, điều khiển số NC và điều khiển số bằng máy tính CNC
Máy điều khiển thủ công phụ thuộc nhiều vào kinh nghiệm người vận hành. Việc điều chỉnh vị trí trục, chạy phôi, đo bán kính và hiệu chỉnh được thực hiện theo từng bước. Cấu hình này phù hợp hơn với sản lượng không lớn, sản phẩm ít lặp lại hoặc nhà máy chưa yêu cầu mức tự động hóa cao.
Máy điều khiển số (NC) cho phép thiết lập và kiểm soát một số vị trí hoặc thông số bằng hệ điều khiển. Người vận hành giảm được lượng thao tác chỉnh tay và cải thiện khả năng lặp lại giữa các sản phẩm.
Máy điều khiển số bằng máy tính (CNC) cho phép kiểm soát chuyển động ở mức cao hơn, lưu chương trình và tái sử dụng thông số đối với các sản phẩm đã được thiết lập. Giá trị của CNC thể hiện rõ khi nhà máy sản xuất nhiều chi tiết cùng quy cách hoặc cần duy trì quá trình ổn định giữa nhiều lô sản phẩm.
CNC không thay thế hoàn toàn kinh nghiệm công nghệ. Kết quả lốc vẫn chịu ảnh hưởng bởi: mác thép, sai số kích thước phôi, lượng đàn hồi ngược, tình trạng bộ khuôn, phương đặt phôi. Hệ điều khiển giúp kiểm soát và tái lập chuyển động tốt hơn sau khi quy trình gia công đã được xác lập.
6. Ứng dụng của máy lốc thép hình trong kết cấu thép
Máy lốc thép hình được sử dụng nhiều trong các nhà máy sản xuất kết cấu có cấu kiện dạng cung, vòng hoặc khung cong. Thay vì chia đường cong thành nhiều đoạn thép thẳng rồi ghép lại, nhà sản xuất có thể tạo hình trực tiếp thanh thép theo bán kính thiết kế nếu kích thước sản phẩm nằm trong khả năng của máy.
Kết cấu mái cong là nhóm ứng dụng phổ biến. Dầm H/I, thép hộp hoặc ống được lốc thành cung để chế tạo mái nhà ga, nhà thi đấu, trung tâm triển lãm, sân vận động, nhà xưởng kiến trúc và nhiều công trình khẩu độ lớn. Việc tạo hình trực tiếp giúp đường cong của cấu kiện liên tục hơn và giảm số vị trí phải ghép nối để tạo hình.
Cầu và kết cấu giao thông cũng sử dụng các cấu kiện cong trong nhiều thiết kế. Dầm, khung hoặc các chi tiết thép hình được gia công theo bán kính của công trình. Nhóm sản phẩm này thường đặt yêu cầu cao hơn về kiểm soát hình học nên khả năng lặp lại và kiểm soát biến dạng của máy cần được xem xét kỹ.
Kết cấu thép kiến trúc sử dụng nhiều thép hình cong để tạo ra các hình học mà hệ dầm – cột thẳng thông thường khó đáp ứng. Dầm H, thép hộp, thép U và ống tròn đều được sử dụng tùy thiết kế của công trình.
Cơ khí chế tạo sử dụng máy cho nhiều dạng sản phẩm: vành thép, khung máy, vòng gia cường, đường dẫn cong, ống cong, các chi tiết dạng cung và cấu kiện có bán kính lớn.
Một nhà máy sở hữu máy lốc thép hình còn chủ động hơn khi tiếp nhận các đơn hàng có cấu kiện cong. Hiệu quả đầu tư cần được tính theo sản lượng và cơ cấu đơn hàng thực tế. Nhà máy chỉ có một số ít cấu kiện cong mỗi năm sẽ có bài toán khác với doanh nghiệp thường xuyên sản xuất dầm cong, khung cong hoặc kết cấu kiến trúc.
7. Cách chọn máy lốc thép hình phù hợp
Thực tế tư vấn thiết bị cho thấy lựa chọn máy nên bắt đầu từ nhóm sản phẩm khó gia công nhất mà doanh nghiệp dự kiến sản xuất. Thông số của sản phẩm này được dùng để kiểm tra giới hạn thiết bị, sau đó tiếp tục đối chiếu với các sản phẩm còn lại.
Danh sách vật liệu cần xác định rõ: H/I, U/C, V/L/T, hộp, ống, thanh đặc. Mỗi nhóm cần có kích thước lớn nhất và những kích thước thường xuyên sản xuất. Cách làm này giúp tránh trường hợp lựa chọn máy theo một loại thép nhưng khi đưa vào vận hành lại thiếu khả năng xử lý các tiết diện còn lại.
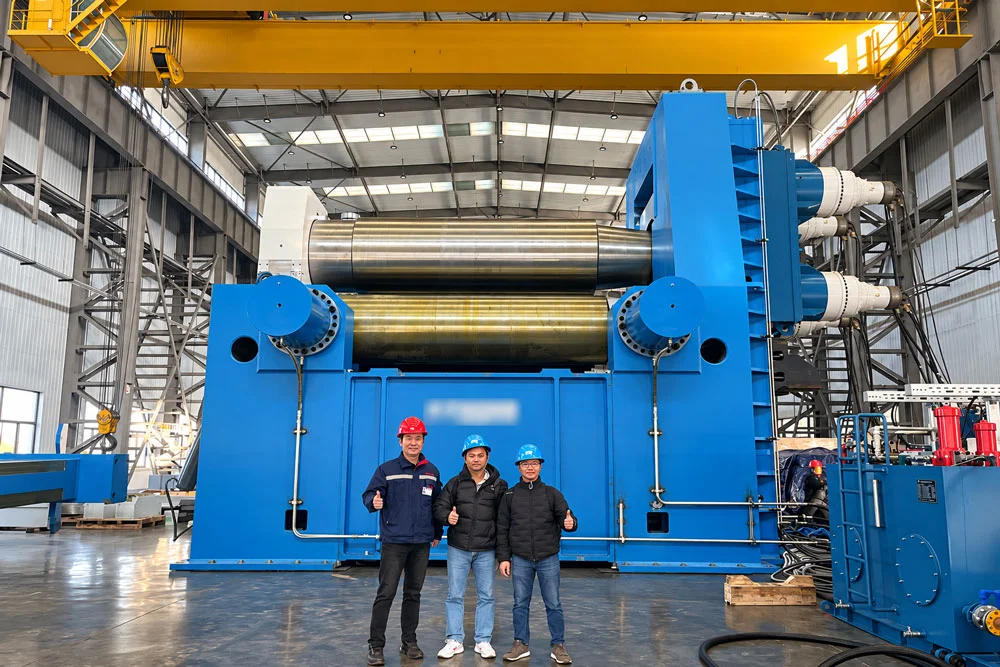
Bán kính lốc phải đi cùng tiết diện. Yêu cầu “cần máy lốc H400” chưa đủ để chọn máy. Hồ sơ kỹ thuật nên thể hiện rõ: kích thước H400 cụ thể, mác thép, phương lốc, bán kính yêu cầu, chiều dài phôi. Cách xác định bán kính cũng cần thống nhất giữa bản vẽ và thông số của nhà sản xuất.
Sản lượng quyết định mức độ tự động hóa phù hợp. Nhà máy chỉ gia công một số cấu kiện cong theo dự án không nhất thiết cần cấu hình điều khiển cao giống doanh nghiệp sản xuất lặp lại hàng loạt. Số lượng sản phẩm càng lớn và mức độ lặp lại càng cao thì giá trị của điều khiển NC/CNC, khả năng lưu chương trình và tái lập vị trí trục càng rõ.
Bộ khuôn cần được lựa chọn cùng máy. Doanh nghiệp dự kiến gia công thép H, U, V, hộp và ống cần xác định ngay những bộ khuôn, vòng căn và cơ cấu dẫn hướng tương ứng. Máy có đủ lực nhưng thiếu bộ khuôn phù hợp vẫn không đáp ứng được đầy đủ danh mục sản phẩm.
Mặt bằng vận hành cần tính theo chiều dài và vùng chuyển động của phôi. Thân máy có thể chỉ chiếm một khu vực tương đối nhỏ nhưng thanh thép dài 6 m, 12 m hoặc hơn cần khoảng trống lớn ở hai phía. Khi phôi cong dần, hai đầu phôi không còn chạy trên một đường thẳng mà quét thành một vùng theo cung tròn. Cột nhà xưởng, thiết bị bên cạnh, khu vực tập kết vật tư và lối đi đều phải nằm ngoài vùng chuyển động này.
Bộ dữ liệu phù hợp để Weldcom kiểm tra cấu hình gồm: bản vẽ tiết diện, mác thép, kích thước lớn nhất và kích thước thường dùng, chiều dài phôi, phương lốc, bán kính nhỏ nhất, sản lượng dự kiến, yêu cầu điều khiển, danh sách các loại thép cần gia công và mặt bằng nhà máy. Dữ liệu càng sát sản xuất thực tế thì phương án lựa chọn càng chính xác.
8. Máy lốc thép hình tại Weldcom
Weldcom tiếp cận nhóm máy lốc thép hình theo sản phẩm thực tế của từng nhà máy thay vì sử dụng một thông số chung để lựa chọn thiết bị. Khách hàng cần lốc dầm H cho kết cấu mái, lốc thép U làm vành hoặc gia công thép hộp, ống tròn sẽ có các yêu cầu khác nhau về lực, hệ thống trục, bộ khuôn và dẫn hướng.
Quá trình tư vấn bắt đầu từ bản vẽ hoặc danh sách sản phẩm. Đội ngũ kỹ thuật xác định: loại tiết diện, kích thước lớn nhất, kích thước thường xuyên sản xuất, mác vật liệu, phương lốc, bán kính, chiều dài và sản lượng. Những sản phẩm nằm gần giới hạn của máy cần được kiểm tra riêng theo bảng khả năng gia công thay vì suy luận từ một tiết diện tương đương.
Cấu hình máy được xây dựng dựa trên các yêu cầu này, trong đó cần kiểm tra đồng thời: khả năng lốc từng loại tiết diện, lực và mô-men, kích thước trục, hệ thống dẫn động, bộ khuôn, cơ cấu dẫn hướng, cấp điều khiển, phụ kiện hỗ trợ và không gian lắp đặt. Cách lựa chọn này hạn chế tình trạng máy có thông số danh nghĩa lớn nhưng lại không phù hợp với phương lốc hoặc thiếu bộ khuôn cần thiết cho sản phẩm của nhà máy.
Weldcom đồng thời triển khai nhiều nhóm thiết bị và giải pháp phục vụ sản xuất kết cấu thép. Việc tư vấn máy lốc vì vậy cần đặt thiết bị trong tổng thể quy trình của nhà máy: khu vực tập kết thép hình, phương án cấp phôi, cầu trục, không gian hai đầu máy, khu vực kiểm tra thành phẩm và công đoạn tiếp theo sau lốc. Một máy phù hợp về thông số nhưng bố trí không đúng luồng sản xuất vẫn làm tăng thời gian xử lý vật liệu.
9. Câu hỏi thường gặp về máy lốc thép hình
9.1. Giá máy lốc thép hình bao nhiêu?
Giá máy lốc thép hình phụ thuộc vào năng lực gia công và cấu hình thiết bị. Các yếu tố ảnh hưởng trực tiếp gồm: kích thước thép hình cần lốc, mác vật liệu, bán kính yêu cầu, lực và mô-men lốc, đường kính trục, số trục dẫn động, hệ thống thủy lực, bộ khuôn, cơ cấu dẫn hướng, cấp điều khiển thủ công/NC/CNC và các phụ kiện đi kèm.
Hai máy cùng được giới thiệu có khả năng lốc thép H chưa chắc nằm trong cùng nhóm đầu tư. Một máy phục vụ thép H kích thước nhỏ với bán kính lớn khác đáng kể với thiết bị cần xử lý dầm H lớn theo bán kính nhỏ và yêu cầu điều khiển tự động.
Khách hàng cần báo giá chính xác nên cung cấp trước: loại thép, kích thước tiết diện, mác thép, phương lốc, bán kính, chiều dài phôi, sản lượng và yêu cầu điều khiển. Weldcom sử dụng các dữ liệu này để xác định cấu hình trước khi báo giá, hạn chế tình trạng chọn máy dư khả năng hoặc không đủ năng lực gia công.
9.2. Máy lốc thép hình có cần dùng bộ khuôn riêng cho từng loại tiết diện không?
Các loại thép hình khác nhau cần bề mặt tiếp xúc và cách dẫn hướng khác nhau, vì vậy một bộ khuôn duy nhất thường không phù hợp tối ưu với toàn bộ thép H, I, U, V, hộp và ống. Bộ khuôn phải giữ phôi đúng vị trí, truyền lực phù hợp và hạn chế biến dạng ngoài mong muốn.
Một số hệ thống khuôn sử dụng các vòng căn hoặc chi tiết có khả năng thay đổi vị trí để phục vụ nhiều kích thước trong cùng một nhóm tiết diện. Phạm vi sử dụng phụ thuộc vào thiết kế của từng nhà sản xuất. Các tiết diện đặc thù vẫn cần bộ khuôn hoặc cơ cấu dẫn hướng tương ứng.
Danh sách bộ khuôn nên được xác định ngay khi mua máy. Doanh nghiệp cần cung cấp toàn bộ các loại thép dự kiến gia công thay vì chỉ gửi thông tin của sản phẩm lớn nhất.
9.3. Máy lốc thép hình cần bao nhiêu diện tích để lắp đặt và vận hành?
Diện tích lắp đặt không nên tính riêng theo kích thước thân máy. Chiều dài phôi và vùng chuyển động của phôi sau khi cong thường chiếm phần không gian lớn hơn đáng kể.
Một thanh thép dài 12 m cần khoảng trống ở hai phía để đưa vào và chạy qua hệ thống trục. Khi độ cong tăng, hai đầu phôi bắt đầu quét theo cung thay vì di chuyển trên một đường thẳng. Vùng này cần được giữ thông thoáng để tránh va chạm với cột nhà xưởng, thiết bị lân cận, vật tư hoặc người vận hành.
Bố trí mặt bằng còn phải xét tới: vị trí cầu trục, khu vực chứa phôi thẳng, khu vực đặt thành phẩm cong, tủ điện, hệ thống thủy lực, không gian bảo trì, lối vận chuyển và vùng an toàn.
Diện tích chính xác chỉ nên xác định sau khi đã có model máy, chiều dài phôi, bán kính sản phẩm và phương án bố trí trong nhà xưởng. Sử dụng riêng kích thước máy trong catalogue để chuẩn bị mặt bằng thường chưa đủ.
9.4. Bao lâu cần bảo dưỡng máy lốc thép hình một lần?
Chu kỳ bảo dưỡng cần tuân theo hướng dẫn của nhà sản xuất và cường độ vận hành thực tế. Không nên áp dụng một khoảng thời gian cố định cho mọi loại máy.
Các bộ phận cần được kiểm tra định kỳ gồm: trục lốc, bộ khuôn, bề mặt tiếp xúc, ổ trục, hệ truyền động, các điểm bôi trơn, hệ thống thủy lực, dầu thủy lực, đường ống, đầu nối, cảm biến vị trí, hệ thống điện và các cơ cấu an toàn. Máy hoạt động nhiều ca hoặc thường xuyên gia công sản phẩm gần giới hạn năng lực cần được kiểm tra với tần suất cao hơn.
Các dấu hiệu như tiếng ồn bất thường, rung tăng, rò rỉ dầu, nhiệt độ hệ truyền động cao, chuyển động trục không đều hoặc sai lệch vị trí cần được xử lý ngay thay vì chờ tới kỳ bảo dưỡng tiếp theo. Độ chính xác cơ khí của hệ thống trục ảnh hưởng trực tiếp tới hình dạng sản phẩm nên công tác bảo dưỡng liên quan đồng thời đến tuổi thọ thiết bị và chất lượng gia công.
Lựa chọn máy lốc thép hình nên bắt đầu từ sản phẩm cần gia công
Khả năng của máy lốc thép hình được quyết định bởi tổ hợp giữa loại tiết diện, kích thước, mác thép, phương lốc và bán kính. Cùng một máy xử lý tốt thép U chưa chắc đáp ứng dầm H có kích thước tương đương; cùng một thanh H nhưng thay đổi phương lốc cũng làm thay đổi đáng kể yêu cầu về lực và hệ thống khuôn.
Doanh nghiệp chuẩn bị đầu tư nên xây dựng danh sách sản phẩm trước khi chọn model. Bộ dữ liệu phù hợp gồm: bản vẽ thép hình, mác vật liệu, kích thước lớn nhất và thường dùng, chiều dài phôi, phương lốc, bán kính nhỏ nhất cần đạt, sản lượng dự kiến, yêu cầu điều khiển NC/CNC và mặt bằng nhà máy.
Weldcom dựa trên những dữ liệu này để đối chiếu khả năng thiết bị, kiểm tra từng loại tiết diện, lựa chọn hệ thống trục và bộ khuôn, xác định mức độ điều khiển và xây dựng phương án lắp đặt phù hợp. Một máy có thông số lớn nhất chưa chắc là phương án đầu tư phù hợp nhất. Giá trị của thiết bị nằm ở việc gia công đúng nhóm thép hình doanh nghiệp đang sản xuất, đạt bán kính theo yêu cầu và đáp ứng được nhịp sản xuất thực tế của nhà máy.
Công ty Cổ phần Công Nghiệp Weldcom
- Địa chỉ: 285 Ngô Gia Tự, Phường Việt Hưng, Hà Nội
- Hotline: 1900 9410
- Website: weldcom.vn
- Email: sales@weldcom.vn
Tin Tức Liên Quan
Gá xoay hàn tự động trong kết cấu thép
Gá xoay hàn là một phương án tối ưu hiệu quả được nhắc đến nhiều hiện nay trong kết cấu thép. Trong các nhà máy sản xuất kết cấu thép, bồn bể, thiết bị áp lực, tháp điện gió hay monopile, công đoạn ...
Thép góc là gì? Phân loại và cách đọc thép góc phổ biến hiện nay
Thép góc là dạng thép hình quen thuộc nhất trong xây dựng và gia công kết cấu thép. Tiết diện gồm hai cạnh giao nhau gần vuông góc, tạo thành hình chữ L. Vật liệu này thường được gọi bằng nhiều tên ...
Thép hình là gì và những thông tin cần biết
Thép hình là loại vật liệu không thể thiếu trong ngành xây dựng và công nghiệp hiện nay nhờ độ bền cao, tính linh hoạt, khả năng chịu lực vượt trội. Vậy thép hình là gì? Quy trình sản xuất ra sao, các ...