Tin Tức Mới
.png.webp)
Tổng quan về máy xả băng thép cuộn
Tăng 3 lần năng suất với bộ cấp phôi máy dập
Súng bắn đinh Toua có tốt không?
Hàn hồ quang và những thông tin cần biết
Gá xoay hàn tự động trong kết cấu thép
- Trang chủ
- Tư vấn kỹ thuật
- Kết cấu thép
- Gá xoay hàn tự động trong kết cấu thép
Gá xoay hàn là một phương án tối ưu hiệu quả được nhắc đến nhiều hiện nay trong kết cấu thép. Trong các nhà máy sản xuất kết cấu thép, bồn bể, thiết bị áp lực, tháp điện gió hay monopile, công đoạn hàn thường được nhắc đến nhiều qua nguồn hàn, phương pháp hàn và năng suất đắp.
Thực tế triển khai các hệ thống sản xuất kết cấu dạng ống, trụ tại Weldcom cho thấy một bài toán khác ảnh hưởng trực tiếp đến hiệu quả của công đoạn hàn là làm thế nào đỡ, xoay và đưa một phôi có khối lượng lớn về đúng vị trí làm việc. Với cấu kiện vài tấn, việc xoay trở còn tương đối đơn giản. Khi khối lượng tăng lên hàng chục, hàng trăm tấn, đường kính phôi lên tới nhiều mét, việc liên tục sử dụng cầu trục để đảo phôi trở nên mất thời gian và khó đáp ứng yêu cầu của một quá trình hàn liên tục.
Gá xoay hàn được sử dụng để giải quyết bài toán này. Phôi được đặt trên hệ thống con lăn, tải trọng được phân bố xuống các cụm đỡ, motor tạo chuyển động quay để đưa đường hàn tới vị trí làm việc của thợ hàn hoặc hệ thống hàn tự động. Danh mục Weldcom hiện bao phủ dải tải trọng từ 5 đến 3.000 tấn, với các phương án điều chỉnh gồm: tự lựa, bulông, vít me, Fit-up thủy lực; nguồn thiết bị gồm: Ronniewell, Weida, Bruco. Phạm vi ứng dụng được Weldcom xác định gồm: điện gió và monopile, đóng tàu, kết cấu thép, bồn bể áp lực, cơ khí chế tạo.
1. Gá xoay hàn là gì?
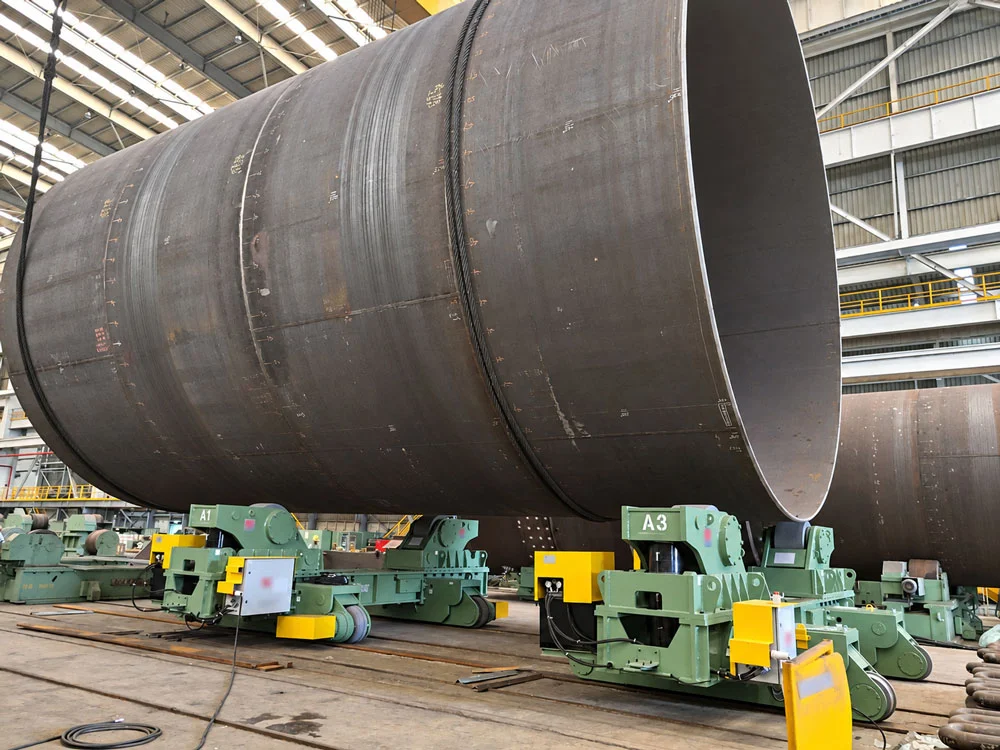
Gá xoay hàn (thường được gọi trong tiếng Anh là Welding Rotator , Welding Turning Roll hoặc Welding Roller Bed ): Là thiết bị dùng để đỡ và tạo chuyển động quay cho các phôi dạng ống, trụ hoặc kết cấu có bề mặt tròn trong quá trình gá lắp, hàn và một số công đoạn gia công liên quan. Nhóm sản phẩm thường sử dụng gá xoay gồm: đường ống đường kính lớn, thân bồn chứa, bồn áp lực, đoạn trụ thép, tháp điện gió, monopile, kết cấu offshore, các cấu kiện hình trụ trong đóng tàu và cơ khí chế tạo.
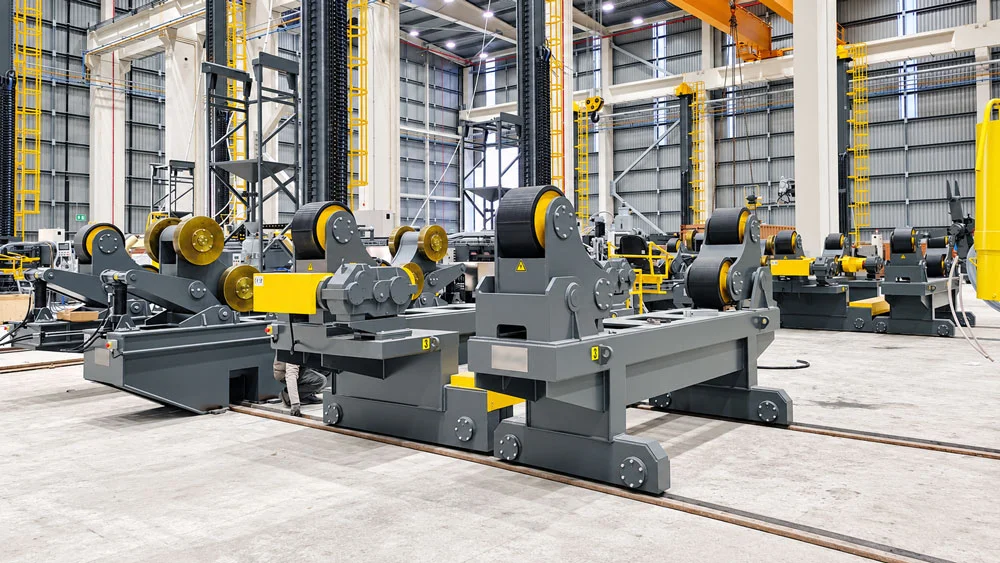
Cấu hình cơ bản của một bộ gá xoay hàn thường gồm cụm chủ động và cụm bị động.
- Cụm chủ động có motor và hệ truyền động làm quay bánh xe, lực ma sát tại bề mặt tiếp xúc giữa bánh xe và phôi tạo chuyển động quay cho cấu kiện.
- Cụm bị động làm nhiệm vụ đỡ tải và quay theo phôi. Khoảng cách giữa các cụm được bố trí theo chiều dài, tải trọng và đặc điểm kết cấu của sản phẩm.
Khác biệt lớn giữa gá xoay hàn và một bộ gá đỡ thông thường nằm ở khả năng tạo chuyển động cho phôi ngay trong quá trình sản xuất. Một đường hàn vòng trên thân bồn là ví dụ dễ hình dung. Nếu phôi đứng yên, thợ hàn hoặc mỏ hàn phải di chuyển quanh chu vi. Khi sử dụng gá xoay, vị trí mỏ hàn được duy trì tại khu vực làm việc phù hợp, phôi quay bên dưới để đưa toàn bộ đường hàn đi qua vị trí này. Cách tổ chức đó thuận lợi hơn cho việc duy trì tư thế hàn và là cơ sở để tích hợp các hệ thống hàn tự động.
Tải trọng danh nghĩa vì vậy chưa đủ để xác định một bộ gá có phù hợp hay không. Hai cấu kiện cùng nặng 100 tấn vẫn đặt ra yêu cầu rất khác nếu một phôi là đoạn trụ ngắn, đường kính lớn, phôi còn lại dài hơn nhiều và có phân bố trọng lượng khác. Theo Weldcom, các dữ liệu cần xem xét khi lên cấu hình gồm: khối lượng phôi, đường kính nhỏ nhất và lớn nhất, chiều dài, hình dạng, vị trí trọng tâm, số điểm đỡ, yêu cầu quay, phương pháp hàn, nhu cầu Fit-up và cách phôi di chuyển qua các công đoạn.
Danh mục gá xoay hàn Weldcom hiện phục vụ dải tải từ 5–3.000 tấn và các ứng dụng gồm điện gió, monopile, đóng tàu, kết cấu thép, bồn bể áp lực và cơ khí chế tạo. Đây cũng là lý do gá xoay được Weldcom tiếp cận theo bài toán sản xuất thay vì coi là một thiết bị phụ trợ độc lập.
Xem thêm: Dây chuyền sản xuất dầm hộp gồm những thiết bị nào?
2. Nguyên lý hoạt động của gá xoay hàn
Gá xoay hàn hoạt động dựa trên chuyển động được truyền từ motor tới bánh xe chủ động, sau đó truyền sang phôi thông qua tiếp xúc giữa bánh xe và bề mặt cấu kiện. Phôi được đặt lên ít nhất một cụm chủ động và một cụm bị động trong cấu hình cơ bản. Cụm chủ động tạo lực quay, cụm bị động đỡ phần tải còn lại và chuyển động theo phôi.
Quá trình vận hành thực tế bắt đầu từ việc đưa phôi lên gá bằng cầu trục hoặc hệ thống handling của nhà máy. Vị trí con lăn được thiết lập theo đường kính sản phẩm. Phôi sau đó được kiểm tra vị trí trên các cụm đỡ trước khi motor bắt đầu quay. Khi bánh xe chủ động chuyển động, ma sát tại bề mặt tiếp xúc làm phôi quay quanh trục dọc. Cụm bị động quay tự do theo chuyển động đó và duy trì chức năng đỡ tải.
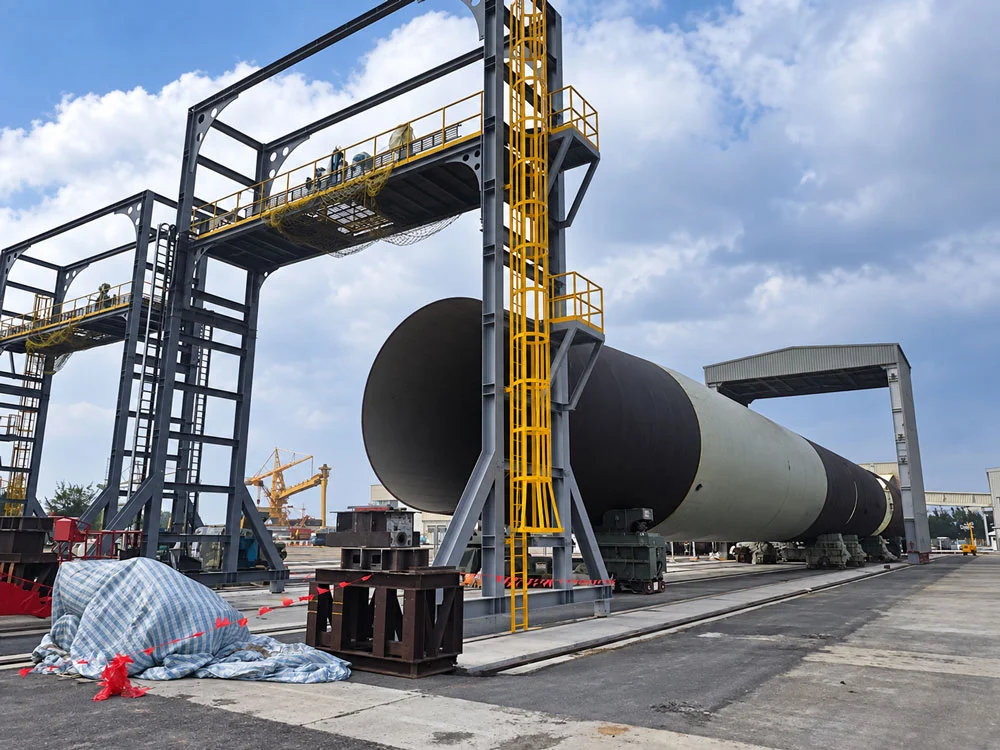
Cách điều chỉnh con lăn phụ thuộc vào từng loại gá. Hệ tự lựa thay đổi vị trí tiếp xúc theo đường kính phôi, hệ bulông sử dụng các vị trí cơ khí để thay đổi khoảng cách, hệ vít me cho phép điều chỉnh bằng cơ cấu vít, hệ Fit-up thủy lực bổ sung khả năng nâng hạ hoặc điều chỉnh phục vụ quá trình ghép nối các đoạn phôi lớn. Weldcom hiện triển khai cả bốn nhóm cấu hình này để xử lý các bài toán sản phẩm khác nhau.
Tốc độ quay cần được quan tâm nhiều hơn khi gá xoay tham gia trực tiếp vào quá trình hàn tự động. Mỏ hàn có thể được giữ tại một vị trí công nghệ xác định trong khi bề mặt phôi chuyển động qua hồ quang. Tốc độ bề mặt của phôi khi đó chính là một thành phần liên quan tới tốc độ hàn. Đường kính phôi thay đổi thì quan hệ giữa tốc độ quay và vận tốc tuyến tính trên bề mặt cũng thay đổi, vì vậy hệ thống phục vụ nhiều đường kính cần được tính toán theo toàn bộ dải sản phẩm thay vì lấy một chế độ quay cố định.
Cách vận hành gá xoay hàn này cho thấy gá xoay có hai vai trò rất rõ trong nhà máy: vai trò cơ khí là đỡ và quay cấu kiện, vai trò công nghệ là tạo chuyển động phôi ổn định phục vụ quá trình hàn hoặc các công đoạn liên quan. Với các hệ thống tải lớn, hai yêu cầu này phải được giải quyết đồng thời ngay từ khâu lựa chọn cấu hình.
3. Các loại gá xoay hàn Weldcom cung cấp
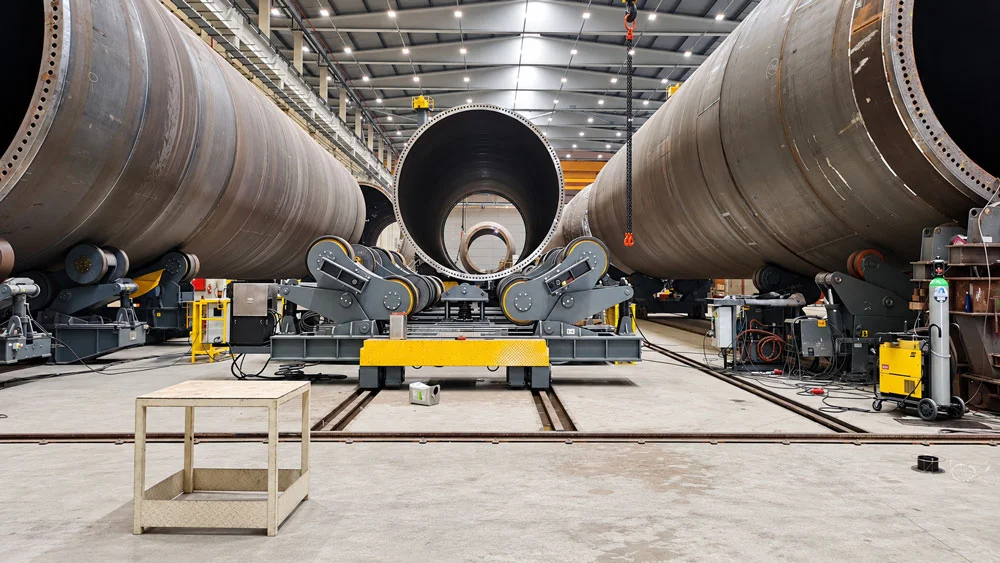
Danh mục Weldcom được xây dựng theo bốn phương án điều chỉnh chính: gá xoay tự lựa, gá xoay điều chỉnh bulông, gá xoay điều chỉnh vít me, gá xoay Fit-up thủy lực. Việc chia nhóm này liên quan trực tiếp đến đặc điểm sản xuất của khách hàng, đặc biệt là dải đường kính, tần suất đổi sản phẩm và yêu cầu gá lắp.
3.1. Gá xoay hàn tự lựa
Gá xoay tự lựa phù hợp với nhà máy sản xuất nhiều loại ống, bồn hoặc đoạn trụ có đường kính khác nhau. Cụm bánh xe được bố trí để thích ứng với đường kính phôi trong phạm vi thiết kế, nhờ đó giảm khối lượng thao tác cơ khí mỗi khi chuyển sang một quy cách mới.
Giá trị của cơ cấu gá xoay hàn tự lựa thể hiện rõ ở những nhà máy sản xuất theo đơn hàng. Một tuần nhà máy xử lý đoạn trụ đường kính này, tuần sau chuyển sang sản phẩm có đường kính khác; thời gian dành cho setup lúc này trở thành một phần của năng suất thực tế. Cấu hình tự lựa giúp đơn giản hóa quá trình thay đổi sản phẩm so với phương án phải tháo lắp và thiết lập lại vị trí con lăn nhiều lần.
Trong danh mục Weldcom, gá xoay hàn tự lựa xuất hiện ở nhiều dải tải. Weldcom đồng thời đang nội địa hóa dòng gá xoay bánh đôi tự lựa Bruco, hướng tới khả năng xây dựng cấu hình theo yêu cầu sản xuất trong nước. Dòng Bruco hiện được xác định ở dải 40–150 tấn.
3.2. Gá xoay hàn điều chỉnh bulông
Gá xoay bulông sử dụng các vị trí cơ khí để thay đổi khoảng cách hoặc vị trí cụm bánh xe theo đường kính phôi. Kết cấu của phương án này tương đối trực tiếp, phù hợp với các dây chuyền có dải sản phẩm ổn định và không phải thay đổi đường kính liên tục.
Một nhà máy sản xuất lặp lại một số quy cách bồn hoặc ống cố định không nhất thiết phải đầu tư cơ cấu điều chỉnh phức tạp. Yêu cầu chính lúc này là khả năng chịu tải, độ ổn định và bố trí con lăn đúng với nhóm sản phẩm. Cơ cấu bulông đáp ứng tốt kiểu sản xuất này nếu thời gian thay đổi quy cách không phải yếu tố quyết định năng suất.
3.3. Gá xoay hàn điều chỉnh vít me
Gá xoay vít me giải quyết nhu cầu thay đổi vị trí con lăn thuận tiện hơn. Cơ cấu vít cho phép điều chỉnh khoảng cách để phù hợp với các đường kính khác nhau mà không phải phụ thuộc hoàn toàn vào các vị trí bulông cố định.
Nhóm gá xoay hàn điều chỉnh vít me phù hợp với nhà máy có nhiều quy cách sản phẩm nhưng vẫn ưu tiên một hệ thống cơ khí tương đối đơn giản. Tiêu chí lựa chọn thường xoay quanh: dải đường kính cần xử lý, tần suất đổi sản phẩm, tải trọng phôi, thời gian setup mà nhà máy chấp nhận.
3.4. Gá xoay hàn Fit-up thủy lực
Gá xoay Fit-up thủy lực xử lý một bài toán khác: căn chỉnh các đoạn phôi trước khi hàn nối. Những sản phẩm như tháp gió, monopile hoặc đoạn trụ lớn thường được hình thành từ nhiều section. Trước khi hàn, hai đầu phôi cần được đưa về vị trí phù hợp về cao độ, tâm và vị trí tương đối.
Khối lượng phôi vài chục đến vài trăm tấn khiến việc căn chỉnh bằng cầu trục và các biện pháp thủ công trở nên phức tạp. Hệ Fit-up bổ sung cơ cấu thủy lực để hỗ trợ điều chỉnh phôi trong quá trình gá lắp. Gá xoay lúc này tham gia cả hai công việc: quay phôi phục vụ hàn, hỗ trợ đưa các đoạn kết cấu về vị trí phục vụ tổ hợp.
Weldcom thường cần đánh giá quy trình sản xuất hiện tại trước khi đề xuất gá xoay hàn Fit-up. Các dữ liệu cần xem xét gồm: số lượng section phải ghép, tải trọng từng section, đường kính, thời gian gá lắp hiện tại, mức độ sử dụng cầu trục, yêu cầu căn chỉnh và sản lượng mục tiêu. Nếu điểm nghẽn nằm ở công đoạn ghép nối, Fit-up thủy lực đem lại giá trị khác hẳn một bộ gá chỉ có chức năng quay.
4. Dải tải trọng gá xoay hàn tại Weldcom
Theo danh mục sản phẩm Weldcom, dải tải cung cấp hiện trải từ 5 đến 3.000 tấn. Thiết bị được phân thành nhiều nhóm theo tải trọng và ứng dụng, nguồn cung gồm Ronniewell, Weida và Bruco. Việc có nhiều nguồn thiết bị giúp phương án không bị giới hạn trong một dòng sản phẩm duy nhất.
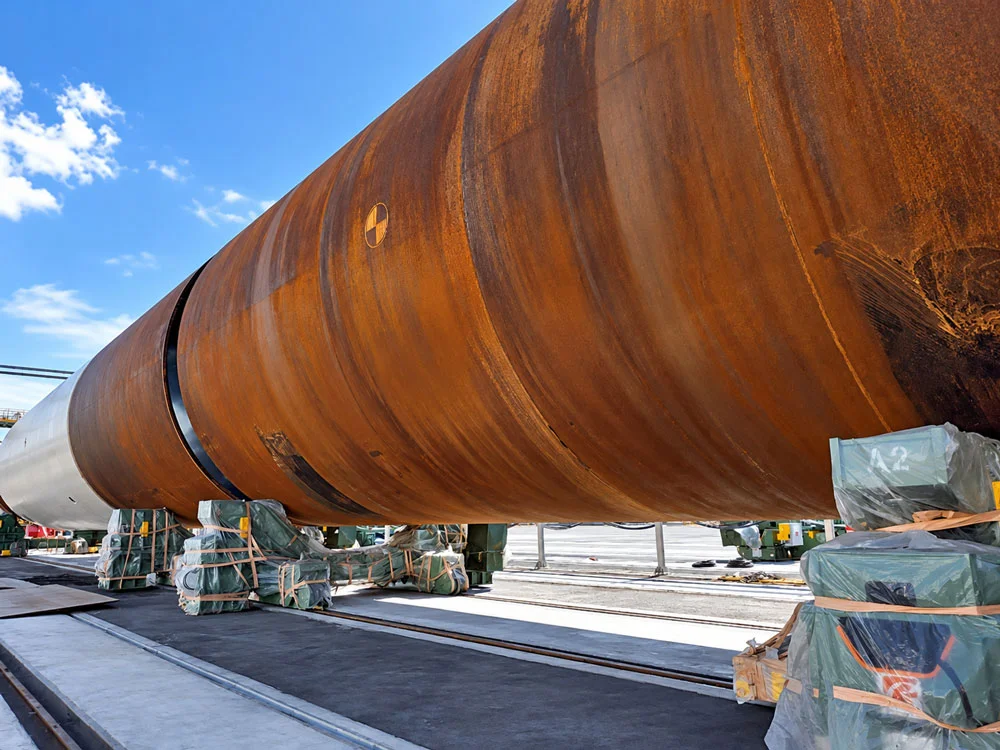
- Nhóm gá xoay hàn 5–30 tấn có các model tiêu biểu từ Weida như ZT-10/20/30, BZT-5→30, hướng tới các ứng dụng: bồn bể, ống nhỏ, kết cấu nhẹ. Đây là nhóm phù hợp với các xưởng cơ khí muốn cơ giới hóa công đoạn quay phôi nhưng chưa xử lý các kết cấu tải trọng lớn.
- Nhóm gá xoay hàn 40–150 tấn gồm các dòng Ronniewell HGK40/150, BKT/BZT và nhóm gá xoay Bruco tùy chỉnh. Ứng dụng chính gồm: kết cấu trụ, bồn áp lực, tháp gió cỡ vừa. Dải này cũng nằm trong phạm vi Weldcom đang phát triển năng lực chế tạo gá xoay Bruco theo yêu cầu.
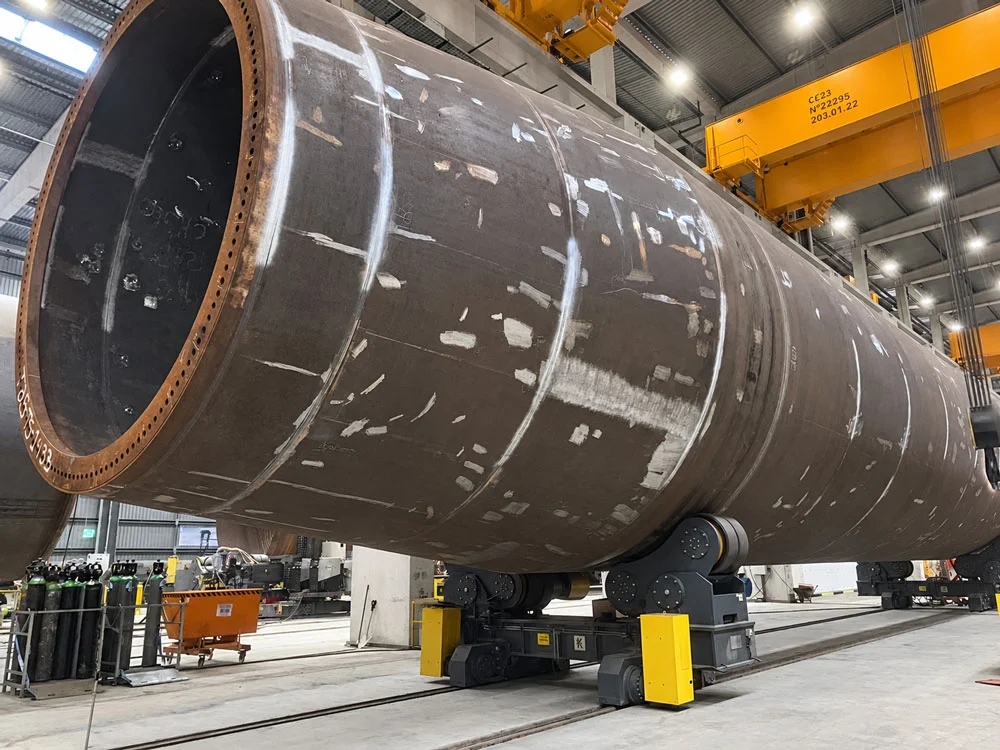
- Nhóm gá xoay hàn 200–600 tấn có các model tiêu biểu như Ronniewell HGZ200/HGZ600, BZT-200/500, hướng tới: tháp gió, monopile, đoạn trụ lớn. Quy mô vài trăm tấn khiến việc lựa chọn thiết bị phải gắn với cả hệ thống handling trong nhà máy. Tải nền, cầu trục, khoảng cách giữa các cụm đỡ, hướng di chuyển phôi và công đoạn trước – sau gá xoay đều cần được đưa vào phương án.
- Nhóm gá xoay hàn 600–3.000 tấn được Weldcom xác định là các cấu hình Ronniewell tùy chỉnh dành cho kết cấu siêu trường, siêu trọng. Ở quy mô này, khái niệm “chọn model” không còn phản ánh đầy đủ công việc kỹ thuật. Thiết bị phải được cấu hình quanh phôi và quy trình thực tế của dự án.
Một lưu ý quan trọng khi đọc bảng tải trọng là con số 100T, 200T hay 600T không nên được sử dụng độc lập để lựa chọn. Dữ liệu đầu vào cần đi cùng nhau: tải trọng, đường kính, chiều dài, hình dạng phôi, trọng tâm, số điểm đỡ, phương pháp gá, yêu cầu quay, tốc độ, công nghệ hàn. Đây là cách Weldcom tiếp cận các dự án gá xoay thay vì lấy duy nhất khối lượng phôi để chọn thiết bị.
5. Ứng dụng của gá xoay hàn
5.1. Gá xoay hàn trong sản xuất tháp điện gió
Các đoạn tháp điện gió có hình dạng trụ hoặc côn, đường kính và khối lượng lớn, lượng đường hàn vòng giữa các section cao. Gá xoay giúp đỡ và quay đoạn tháp trong quá trình gia công, đưa khu vực cần hàn về vị trí thuận lợi cho hệ thống hàn.
Khả năng xử lý nhiều đường kính cũng đáng quan tâm do hình học của các section không hoàn toàn giống nhau. Nhà máy cần tính đến dải đường kính toàn bộ sản phẩm khi lựa chọn hệ gá thay vì chỉ lấy một section đại diện.
5.2. Gá xoay hàn trong sản xuất monopile
Monopile là một trong những nhóm ứng dụng tải nặng nổi bật trong danh mục Weldcom. Sản phẩm có đặc điểm: đường kính lớn, thành dày, chiều dài lớn, khối lượng cao, nhiều section cần ghép nối. Khối lượng phôi khiến công đoạn handling trở thành một phần quan trọng của dây chuyền.
Gá xoay trong ứng dụng này tham gia trực tiếp vào việc đỡ và quay section. Hệ Fit-up còn hỗ trợ quá trình đưa các section về vị trí ghép nối. Cấu hình tải lớn kết hợp nâng hạ và di chuyển phù hợp với những dây chuyền cần tổ chức luồng phôi liên tục qua nhiều công đoạn.
5.3. Gá xoay hàn trong sản xuất bồn bể và bồn áp lực
Thân bồn có hình học phù hợp với nguyên lý của gá xoay. Phôi được đỡ trên con lăn và quay trong quá trình hàn đường vòng hoặc thực hiện các công đoạn liên quan. Xưởng sản xuất nhiều quy cách bồn cần chú ý dải đường kính, xưởng sản xuất ít quy cách cần tập trung hơn vào tải trọng, độ ổn định và tính kinh tế của cơ cấu điều chỉnh.
Với bồn áp lực, gá xoay hàn tạo điều kiện cơ khí cho quá trình hàn ổn định nhưng không thay thế các yêu cầu của quy trình hàn. Chất lượng sản phẩm vẫn liên quan đến: chuẩn bị mép, fit-up, quy trình hàn, vật liệu hàn, nguồn hàn, thông số, kiểm soát biến dạng, kiểm tra chất lượng.
5.4. Gá xoay hàn trong đóng tàu và kết cấu offshore
Đóng tàu và offshore sử dụng nhiều cấu kiện dạng ống và trụ với kích thước lớn. Gá xoay giúp giảm số lần phải sử dụng cầu trục để đảo phôi, đồng thời tạo điều kiện đưa các đường hàn về vị trí làm việc thuận lợi hơn.
Phôi dài đặt ra yêu cầu đặc biệt về số điểm đỡ và khoảng cách giữa các cụm gá. Một hệ thống đủ tải nhưng bố trí điểm đỡ không phù hợp vẫn dẫn đến phân bố tải không tối ưu. Đây là lý do chiều dài và bản vẽ sản phẩm luôn cần đi cùng thông tin khối lượng khi Weldcom tiếp nhận bài toán.
5.5. Gá xoay hàn trong cơ khí chế tạo
Các xưởng cơ khí sử dụng gá xoay cho nhiều sản phẩm: đường ống, thân máy, bồn nhỏ, trục rỗng, cấu kiện hình trụ, chi tiết có đường hàn vòng. Giá trị chính ở nhóm này là giảm thao tác đảo phôi, cải thiện tư thế làm việc và tạo điều kiện chuyển từ hàn thủ công sang cơ giới hóa hoặc tự động hóa.
6. Cách chọn gá xoay hàn phù hợp
Thực tế tư vấn thiết bị thường bắt đầu bằng tải trọng phôi, nhưng đây mới là dữ liệu đầu tiên. Một yêu cầu kiểu “cần gá xoay cho phôi 100 tấn” chưa đủ để Weldcom xác định cấu hình. Hồ sơ sản phẩm cần bổ sung: đường kính nhỏ nhất, đường kính lớn nhất, chiều dài, bản vẽ, hình dạng, trọng tâm, phương pháp hàn, sản lượng và yêu cầu handling.
- Tải trọng phôi cần xác định theo cả dải sản phẩm: tải nhỏ nhất, tải thông thường, tải lớn nhất. Nếu doanh nghiệp đã có kế hoạch mở rộng quy cách trong thời gian tới, dữ liệu đó nên được đưa vào ngay từ giai đoạn thiết kế. Chọn đúng tải giúp tránh cả hai tình huống: thiết bị thiếu khả năng làm việc khi sản phẩm tăng kích thước, thiết bị dư tải quá lớn làm tăng chi phí đầu tư không cần thiết.
- Đường kính phôi cần cung cấp theo Dmin và Dmax. Dải này quyết định vùng làm việc của hệ con lăn và ảnh hưởng trực tiếp đến lựa chọn cơ cấu điều chỉnh. Sản phẩm thay đổi đường kính liên tục phù hợp hơn với hệ tự lựa, sản phẩm có ít quy cách cố định phù hợp với cơ cấu đơn giản hơn.
- Chiều dài phôi liên quan trực tiếp đến cách bố trí điểm đỡ. Hai phôi cùng nặng 100 tấn nhưng dài 6 m và 20 m đặt ra bài toán khác nhau về độ võng và phân bố tải. Phôi càng dài càng cần kiểm tra vị trí gối đỡ và số lượng cụm gá.
- Hình dạng và trọng tâm phôi cũng cần được xem xét. Một ống tròn đồng tâm tạo điều kiện quay khác với cấu kiện có nhiều chi tiết lắp bên ngoài hoặc trọng tâm lệch. Sự thay đổi tải trong một vòng quay ảnh hưởng tới hệ truyền động và độ ổn định của phôi.
- Mục đích sử dụng quyết định mức độ phức tạp của hệ thống: chỉ xoay để thợ hàn thao tác, phục vụ hàn tự động, Fit-up các section, phun bi, sơn hoặc kết hợp nhiều công đoạn. Dự án tại Đại Dũng Vũng Tàu cho thấy rõ điểm này khi cấu hình bao gồm cả quay, nâng hạ thủy lực, di chuyển và thiết bị phục vụ phun bi – sơn.
- Mặt bằng nhà máy cần được đưa vào phương án với các dữ liệu: vị trí cầu trục, hướng cấp phôi, hướng ra phôi, không gian vận hành, nền móng, thiết bị hàn hiện hữu. Gá xoay có thông số phù hợp nhưng bố trí không phù hợp với luồng sản xuất vẫn tạo ra điểm nghẽn mới.
Cách chọn đúng vì vậy nên được hiểu theo một chuỗi dữ liệu liên quan: sản phẩm → tải trọng → kích thước → phương pháp gá → công nghệ hàn → mức độ tự động hóa → mặt bằng → luồng sản xuất. Cách tiếp cận này sát với thực tế triển khai hơn việc so sánh các model chỉ bằng tải trọng và giá.
7. Dự án gá xoay hàn tại Đại Dũng Vũng Tàu
Dự án tại Đại Dũng Vũng Tàu – DDC Vũng Tàu là một dự án mà Weldcom triển khai gá xoay hàn. Hệ thống được triển khai cho nhóm phôi đường kính rất lớn, qua đó thể hiện khá rõ cách gá xoay tham gia vào một hệ thống xử lý kết cấu nặng thay vì đứng riêng như một thiết bị phụ trợ.
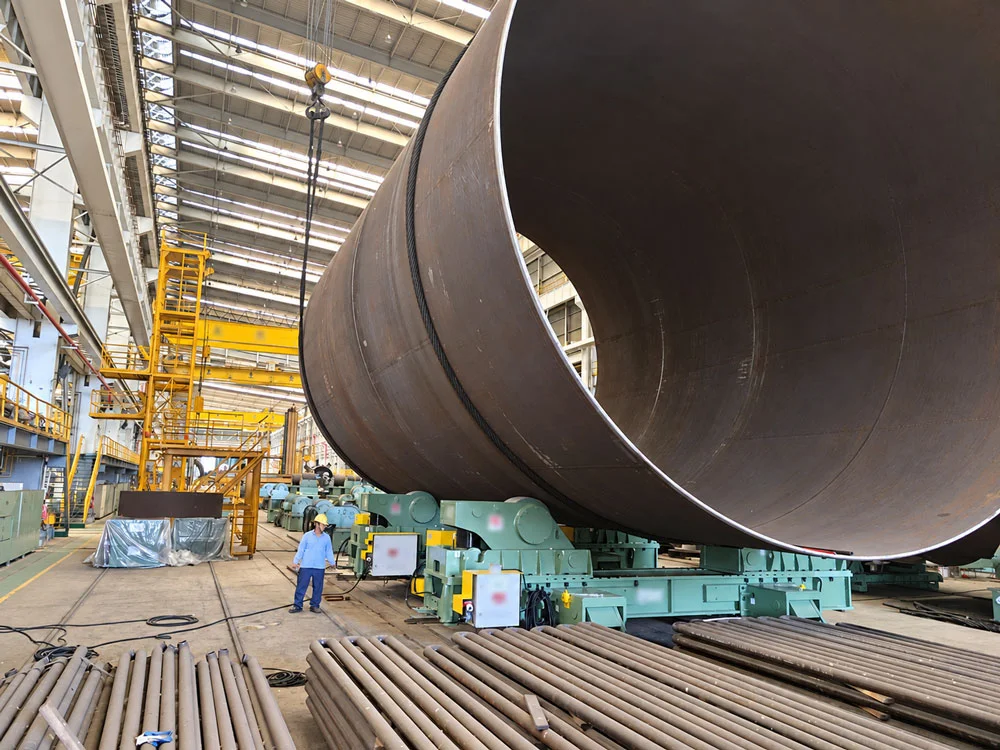
Cấu hình dự án sử dụng gá xoay tự lựa HGZ200, tải 100 tấn/con lăn và HGZ600, tải 300 tấn/con lăn. Dải đường kính phôi từ 6.000 đến 15.000 mm. Hệ thống được trang bị các chức năng: bánh xe, nâng hạ thủy lực, motor xoay, di chuyển. Dự án còn có cụm phun bi và sơn HGZBP600, sử dụng thiết bị điện chống cháy nổ.
Dải đường kính lên tới 15 m khiến yêu cầu xử lý phôi khác hoàn toàn các hệ gá xoay bồn bể thông thường. Cấu kiện cần được đỡ, quay, nâng hạ và di chuyển trong một quy trình có kiểm soát. Việc tích hợp các chức năng này giúp giảm số thao tác xử lý phôi tách rời và tạo điều kiện tổ chức dòng sản xuất phù hợp với kết cấu kích thước lớn.
Case Đại Dũng cũng cho thấy lý do Weldcom không lựa chọn gá xoay chỉ theo một thông số tải trọng. Yêu cầu thực tế của dự án liên quan đồng thời tới: tải trên con lăn, đường kính 6–15 m, yêu cầu tự lựa, nâng hạ thủy lực, di chuyển, motor xoay, công đoạn phun bi và sơn. Cấu hình cuối cùng phải giải quyết toàn bộ chuỗi yêu cầu đó.
8. Vì sao lựa chọn gá xoay hàn tại Weldcom?
Danh mục gá xoay Weldcom hiện trải từ 5–3.000 tấn, bao phủ từ xưởng cơ khí, bồn bể và ống nhỏ tới tháp gió, monopile và kết cấu siêu trường, siêu trọng. Nguồn cung gồm: Ronniewell, Weida, Bruco. Cách tổ chức danh mục này cho phép kỹ sư lựa chọn giữa model tiêu chuẩn và phương án tùy chỉnh theo đặc điểm dự án.
Năng lực Bruco bổ sung thêm hướng nội địa hóa và tùy chỉnh thiết bị. Dòng gá xoay Bruco tùy chỉnh trong dải 40–150 tấn, đồng thời Weldcom đang nội địa hóa dòng bánh đôi tự lựa tại nhà máy Bruco. Đây là hướng phù hợp với các doanh nghiệp có yêu cầu riêng về tải trọng, kích thước phôi và bố trí thiết bị.
Kinh nghiệm triển khai dự án tải lớn cũng là dữ liệu quan trọng để đánh giá nhà cung cấp. Dự án DDC Vũng Tàu đã đi vào nhóm thiết bị HGZ200/HGZ600, đường kính phôi 6–15 m và tích hợp nhiều chức năng handling. Những dự án dạng này đòi hỏi việc tư vấn phải đi từ bản vẽ sản phẩm và quy trình nhà máy thay vì chọn model trực tiếp từ catalogue.
Weldcom đồng thời hoạt động trong lĩnh vực công nghệ hàn, tự động hóa và giải pháp sản xuất kết cấu thép . Gá xoay vì vậy được đặt trong mối quan hệ với các thiết bị khác của dây chuyền: nguồn hàn, hệ thống hàn tự động, robot, cơ cấu handling, phun bi, sơn. Hướng tiếp cận này phù hợp với doanh nghiệp muốn đầu tư từng bước nhưng vẫn giữ khả năng phát triển lên một hệ thống tự động hóa đồng bộ sau này.
9. Quy trình tư vấn và triển khai gá xoay hàn
Weldcom xác định quy trình triển khai gồm bốn bước: khảo sát nhu cầu → tư vấn cấu hình và báo giá → chế tạo/nhập khẩu → lắp đặt và nghiệm thu. Bốn bước tương đối ngắn nhưng phần kỹ thuật thực tế tập trung nhiều nhất ở giai đoạn khảo sát và xây dựng cấu hình.
Khảo sát bắt đầu từ sản phẩm khách hàng đang sản xuất hoặc dự kiến sản xuất. Bộ dữ liệu đầu vào gồm: bản vẽ, tải trọng min/max, đường kính min/max, chiều dài, hình dạng, sản lượng, công nghệ hàn, cách gá lắp hiện tại, yêu cầu Fit-up, phương án di chuyển phôi. Các dự án lớn cần khảo sát thêm mặt bằng, cầu trục và thiết bị hiện hữu.
Phương án kỹ thuật được xây dựng sau khi xác định đủ dữ liệu. Các hạng mục cần chốt gồm: tải trọng, kiểu gá, số cụm đỡ, cơ cấu điều chỉnh, dải đường kính, phương thức truyền động, yêu cầu nâng hạ, di chuyển, Fit-up và khả năng kết nối với thiết bị công nghệ khác. Hai khách hàng có cùng tải trọng phôi vẫn nhận cấu hình khác nhau nếu sản phẩm và quy trình khác nhau.
Thiết bị sau đó được chế tạo hoặc nhập khẩu theo cấu hình đã thống nhất. Danh mục hiện sử dụng nguồn Weida, Ronniewell và Bruco, nhờ đó Weldcom có phương án cho cả model tiêu chuẩn lẫn những dự án cần tùy chỉnh.
Lắp đặt và nghiệm thu cần kiểm tra thiết bị trong điều kiện làm việc tương ứng với cấu hình dự án. Nội dung đánh giá tập trung vào: khả năng đỡ phôi, chuyển động quay, cơ cấu điều chỉnh, nâng hạ nếu có, di chuyển nếu có, khả năng phối hợp với thiết bị liên quan. Weldcom tiếp tục đảm nhiệm phần dịch vụ và hậu mãi trong nước sau khi hệ thống được đưa vào vận hành.
10. Câu hỏi thường gặp về gá xoay hàn
10.1. Một phôi cần sử dụng bao nhiêu bộ gá xoay hàn?
Cấu hình cơ bản thường gồm một cụm chủ động và một cụm bị động. Số lượng cụm thực tế không nên xác định theo một công thức chung cho mọi sản phẩm. Kỹ sư cần xét đồng thời: tổng khối lượng, chiều dài, đường kính, độ cứng phôi, vị trí trọng tâm, phân bố tải, vị trí mối nối. Phôi càng dài và nặng càng cần kiểm tra kỹ số điểm đỡ và khoảng cách giữa các cụm.
Một hệ thống có tổng khả năng chịu tải lớn hơn khối lượng phôi vẫn chưa đủ để kết luận phù hợp nếu tải phân bố không đều lên từng cụm. Đây là lý do Weldcom cần bản vẽ và thông tin kích thước thay vì chỉ nhận một con số tải trọng.
10.2. Gá xoay hàn sử dụng được cho nhiều đường kính phôi khác nhau không?
Được, phạm vi đường kính phụ thuộc vào từng model và cơ cấu điều chỉnh. Gá tự lựa phù hợp với sản xuất thường xuyên thay đổi đường kính, gá bulông phù hợp với số lượng quy cách hạn chế, gá vít me thuận tiện hơn khi cần điều chỉnh nhiều lần, hệ Fit-up thủy lực phục vụ thêm yêu cầu căn chỉnh các đoạn phôi.
Thông tin cần cung cấp khi lựa chọn gồm đường kính nhỏ nhất và đường kính lớn nhất. Chỉ cung cấp Dmax chưa đủ để xác nhận toàn bộ dải sản phẩm nằm trong vùng làm việc phù hợp của thiết bị.
10.3. Gá xoay tích hợp với máy hàn tự động không?
Gá xoay hàn là một thiết bị phù hợp để tích hợp vào hệ thống hàn tự động đối với các đường hàn trên phôi dạng tròn. Phôi được quay bằng gá, mỏ hàn làm việc tại vị trí được thiết lập. Tốc độ quay của phôi lúc này liên quan trực tiếp tới tốc độ hàn trên bề mặt.
Hệ thống tích hợp cần giải quyết đồng thời: chuyển động gá xoay, vị trí mỏ, thông số nguồn hàn, trình tự bắt đầu – kết thúc hàn và yêu cầu của quy trình công nghệ. Doanh nghiệp đã có kế hoạch tự động hóa nên đưa yêu cầu này vào đề bài ngay từ giai đoạn chọn gá xoay để tránh phải thay đổi lớn về thiết bị sau này.
10.4. Gá xoay hàn thiết kế riêng theo tải trọng và kích thước phôi không?
Danh mục Weldcom có các phương án tùy chỉnh. Ronniewell cung cấp cấu hình tải lớn tùy chỉnh tới 3.000 tấn, Bruco có nhóm gá xoay tùy chỉnh 40–150 tấn.
Thiết kế riêng không đơn thuần là tăng kích thước khung hoặc motor. Dữ liệu thiết kế cần bao gồm: tải trọng, đường kính min/max, chiều dài, hình học, trọng tâm, số điểm đỡ, tốc độ quay, yêu cầu nâng hạ, di chuyển, Fit-up, công nghệ hàn và mặt bằng lắp đặt. Cấu hình thiết bị được xây dựng sau khi các dữ liệu này được xác định rõ.
10.5. Gá xoay hàn trong một dây chuyền sản xuất kết cấu thép
Thực tế các dự án Weldcom triển khai cho thấy gá xoay cần được nhìn trong tổng thể quy trình sản xuất. Một bộ gá 30 tấn phục vụ bồn bể và một hệ thống hàng trăm tấn phục vụ đoạn trụ đường kính lớn cùng dựa trên nguyên lý con lăn quay phôi, nhưng bài toán kỹ thuật phía sau hoàn toàn khác nhau.
Khách hàng vì vậy không nên bắt đầu bằng việc tìm “gá xoay bao nhiêu tấn có giá bao nhiêu”. Bộ dữ liệu hữu ích hơn để làm việc với kỹ sư gồm: bản vẽ sản phẩm, tải trọng min/max, đường kính min/max, chiều dài, sản lượng, công nghệ hàn, phương pháp gá lắp hiện tại, yêu cầu Fit-up và mặt bằng nhà máy. Từ các dữ liệu này, Weldcom mới xác định được kiểu gá, tải trọng, số cụm đỡ, cơ cấu điều chỉnh và mức độ tích hợp phù hợp.
Danh mục hiện tại của Weldcom trải từ 5–3.000 tấn, gồm bốn nhóm điều chỉnh tự lựa, bulông, vít me, Fit-up thủy lực, kết hợp nguồn thiết bị Ronniewell, Weida và Bruco. Dự án Đại Dũng Vũng Tàu với HGZ200, HGZ600 và phôi đường kính 6–15 m là một trường hợp tham chiếu cho năng lực triển khai ở nhóm kết cấu tải lớn.
Với cách tiếp cận này, gá xoay hàn không được lựa chọn như một thiết bị đứng riêng. Nếu quan tâm thiết bị, quý khách vui lòng liên hệ Weldcom để chúng tôi xây dựng cấu hình gá xoay hàn phù hợp cho từng nhà máy thay vì áp dụng một model cho nhiều bài toán khác nhau.
Công ty Cổ phần Công Nghiệp Weldcom
- Địa chỉ: 285 Ngô Gia Tự, Phường Việt Hưng, Hà Nội
- Hotline: 1900 9410
- Website: weldcom.vn
- Email: sales@weldcom.vn
Tin Tức Liên Quan
Thép góc là gì? Phân loại và cách đọc thép góc phổ biến hiện nay
Thép góc là dạng thép hình quen thuộc nhất trong xây dựng và gia công kết cấu thép. Tiết diện gồm hai cạnh giao nhau gần vuông góc, tạo thành hình chữ L. Vật liệu này thường được gọi bằng nhiều tên ...
Thép hình là gì và những thông tin cần biết
Thép hình là loại vật liệu không thể thiếu trong ngành xây dựng và công nghiệp hiện nay nhờ độ bền cao, tính linh hoạt, khả năng chịu lực vượt trội. Vậy thép hình là gì? Quy trình sản xuất ra sao, các ...

Nhà máy kết cấu thép là gì? Quy trình, thiết bị và xu hướng hiện nay
Nhà máy kết cấu thép là cơ sở sản xuất các cấu kiện thép phục vụ nhà xưởng, cầu thép, hạ tầng, logistics, điện gió và công trình công nghiệp. Theo Mordor Intelligence, thị trường gia công kết cấu thép ...