Tin Tức Mới
Hàn hồ quang và những thông tin cần biết

Hàn hồ quang và những thông tin cần biết
- Trang chủ
- Tư vấn kỹ thuật
- Máy hàn, cắt plasma
- Hàn hồ quang và những thông tin cần biết
Hàn hồ quang là nhóm phương pháp hàn sử dụng nhiệt từ hồ quang điện để nung chảy kim loại tại vị trí liên kết. Đây là nền tảng của nhiều công nghệ hàn phổ biến như hàn que SMAW, MIG/MAG, FCAW, TIG và hàn hồ quang chìm SAW, được ứng dụng từ sửa chữa dân dụng đến sản xuất công nghiệp.
Cùng Weldcom tìm hiểu chi tiết nguyên lý và phạm vi sử dụng giúp lựa chọn công nghệ phù hợp với vật liệu, chiều dày và yêu cầu chất lượng mối hàn trong bài viết sau đây nhé!
1. Hàn hồ quang là gì?
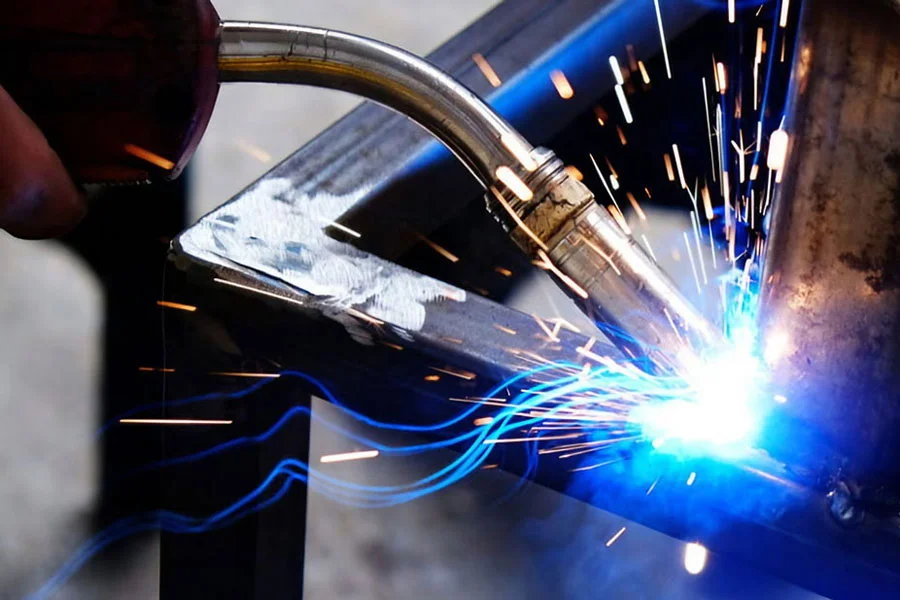
Hàn hồ quang là phương pháp sử dụng hồ quang điện làm nguồn nhiệt để nung nóng và làm nóng chảy kim loại tại vị trí cần liên kết. Tùy phương pháp, vùng hàn có thể được bảo vệ bằng thuốc bọc que hàn, khí bảo vệ hoặc lớp thuốc hàn để hạn chế tác động của môi trường bên ngoài.
Khi hồ quang hình thành, nhiệt độ cao làm nóng chảy mép vật hàn và vật liệu bổ sung nếu có. Sau khi nguồn nhiệt di chuyển qua, vũng kim loại nguội và đông đặc để tạo thành mối hàn.
1.1. Hồ quang điện là gì?
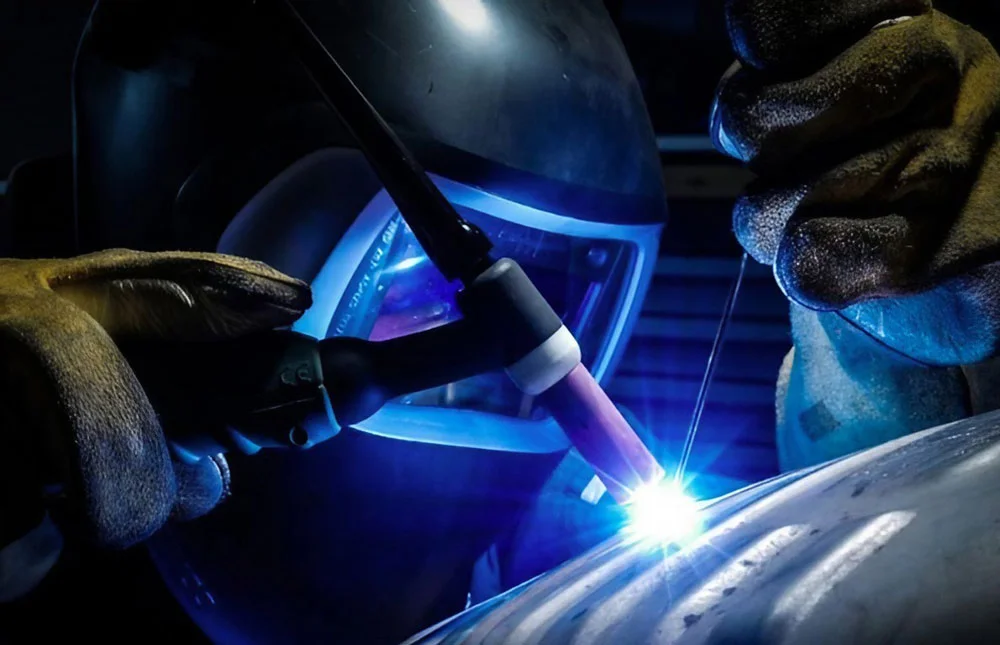
Hồ quang điện là hiện tượng phóng điện liên tục qua môi trường khí đã bị ion hóa giữa hai điện cực có điện thế khác nhau. Trong hàn, hồ quang thường hình thành giữa điện cực và vật hàn.
Năng lượng điện được chuyển thành nhiệt với mật độ cao tại vùng hồ quang. Nguồn nhiệt tập trung này cho phép làm nóng chảy kim loại trong phạm vi tương đối nhỏ và tạo mối nối tại vị trí xác định.
Tìm hiểu: Hàn điện là gì?
1.2. Hàn hồ quang có phải là hàn que không?
Không. Hàn que chỉ là một trong nhiều phương pháp hàn hồ quang. Hàn que có tên kỹ thuật là SMAW, trong khi MIG/MAG thuộc GMAW, hàn dây lõi thuốc thuộc FCAW, TIG thuộc GTAW và hàn hồ quang chìm thuộc SAW.
Vì vậy, không nên sử dụng hai khái niệm “hàn hồ quang” và “hàn que” thay thế hoàn toàn cho nhau. Hàn hồ quang là nhóm công nghệ rộng hơn.
2. Nguyên lý hoạt động của hàn hồ quang
Nguyên lý hàn hồ quang dựa trên việc tạo chênh lệch điện thế giữa điện cực và vật hàn để hình thành hồ quang điện. Nhiệt từ hồ quang làm nóng chảy kim loại nền và vật liệu bổ sung nếu có; vũng hàn được bảo vệ rồi nguội, đông đặc thành mối nối kim loại.
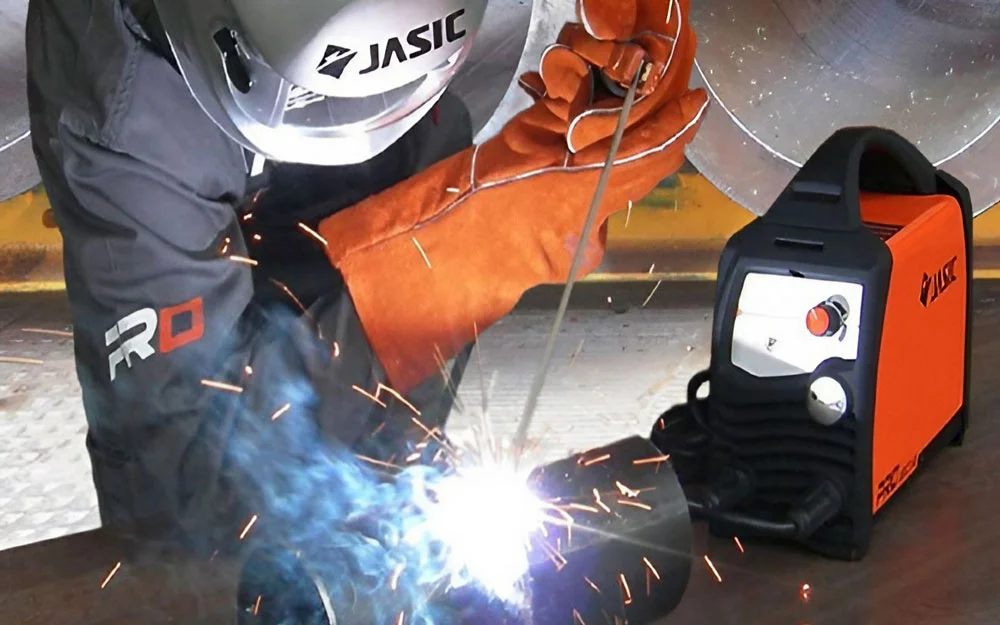
Quá trình cơ bản có thể hiểu qua 5 bước:
- Nguồn hàn tạo điện áp giữa điện cực và vật hàn.
- Hồ quang được hình thành tại vùng cần hàn.
- Nhiệt hồ quang làm nóng chảy kim loại nền và vật liệu bù.
- Vùng hàn được bảo vệ bằng khí, xỉ hoặc thuốc hàn tùy phương pháp.
- Vũng hàn nguội và đông đặc, tạo thành mối liên kết.
Mỗi phương pháp hàn hồ quang kiểm soát quá trình này theo cách khác nhau. SMAW sử dụng thuốc bọc que hàn, GMAW dùng khí bảo vệ, GTAW sử dụng điện cực tungsten không nóng chảy, còn SAW đặt hồ quang dưới lớp thuốc hàn.
3. Các phương pháp hàn hồ quang phổ biến
Các phương pháp hàn hồ quang phổ biến gồm SMAW, GMAW, FCAW, GTAW và SAW. Chúng cùng sử dụng hồ quang điện làm nguồn nhiệt nhưng khác nhau về loại điện cực, vật liệu bù, cách bảo vệ mối hàn, năng suất và mức độ tự động hóa.
3.1. Hàn que - Hàn SMAW
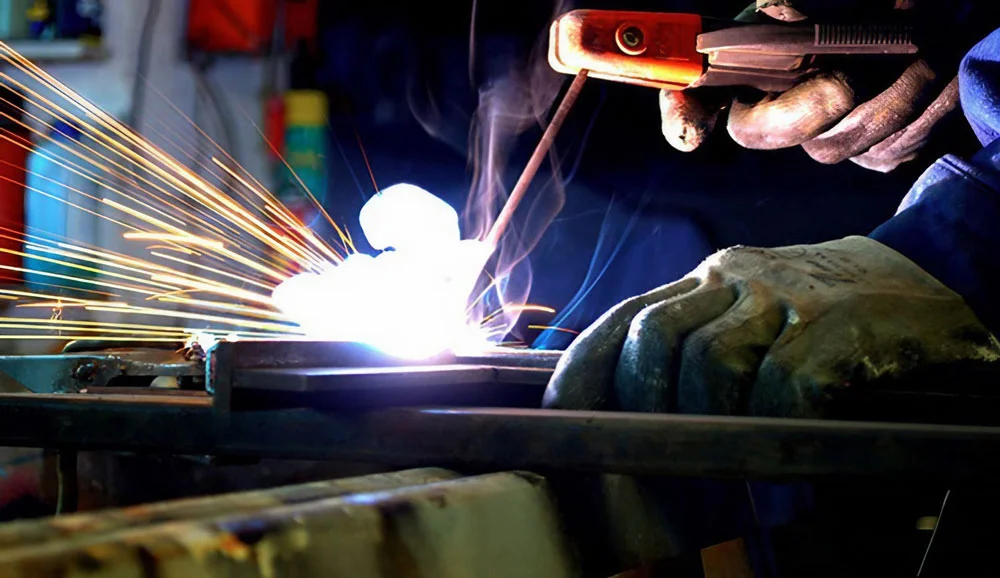
- SMAW, thường gọi là hàn que hoặc hàn điện, sử dụng điện cực nóng chảy dạng que có lớp thuốc bọc. Khi hàn, phần lõi que nóng chảy cung cấp kim loại bổ sung, còn thuốc bọc tạo khí và lớp xỉ bảo vệ vùng hàn.
- SMAW có khả năng làm việc linh hoạt trong nhiều môi trường và sử dụng que hàn có đường kính khoảng 1,6–6,0 mm. Phương pháp này thường được dùng trong kết cấu thép, bình bồn, đóng tàu và nhiều công việc sửa chữa.
3.2. Hàn MIG/MAG – Hàn GMAW
- GMAW sử dụng dây hàn trần được cấp liên tục qua súng hàn. MIG sử dụng khí trơ, còn MAG sử dụng khí hoạt tính hoặc hỗn hợp khí phù hợp.
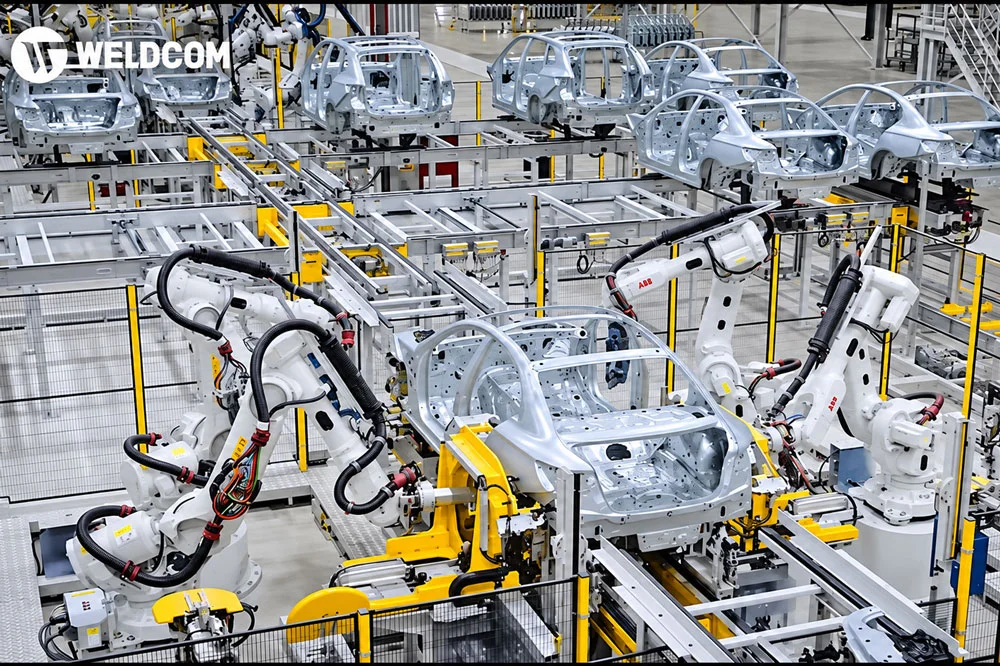
- Dây hàn GMAW có đường kính phổ biến khoảng 0,8–1,6 mm. Phương pháp này có khả năng tự động hóa rất tốt, tốc độ và năng suất cao, phù hợp với cơ khí chế tạo, ô tô, kết cấu thép, đóng tàu và nhiều dây chuyền sản xuất.
Xem thêm: Hàn MIG là gì?
3.3. Hàn dây lõi thuốc FCAW
- FCAW sử dụng dây hàn dạng ống, bên trong chứa thuốc hàn. Có hai nhóm phổ biến: loại sử dụng thêm khí bảo vệ và FCAW-S tự bảo vệ, không cần cấp khí bảo vệ từ bên ngoài.
- FCAW chủ yếu được dùng với thép và thép không gỉ, đặc biệt phù hợp với vật liệu dày. Năng suất đắp của FCAW cao và có thể vượt GMAW trong nhiều ứng dụng kết cấu.
3.4. Hàn TIG – Hàn GTAW
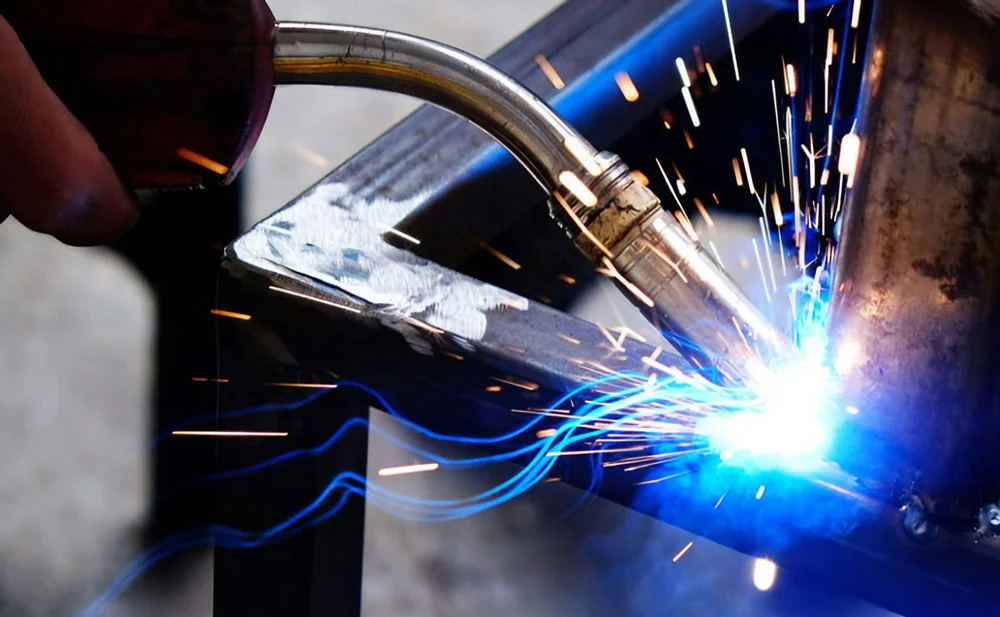
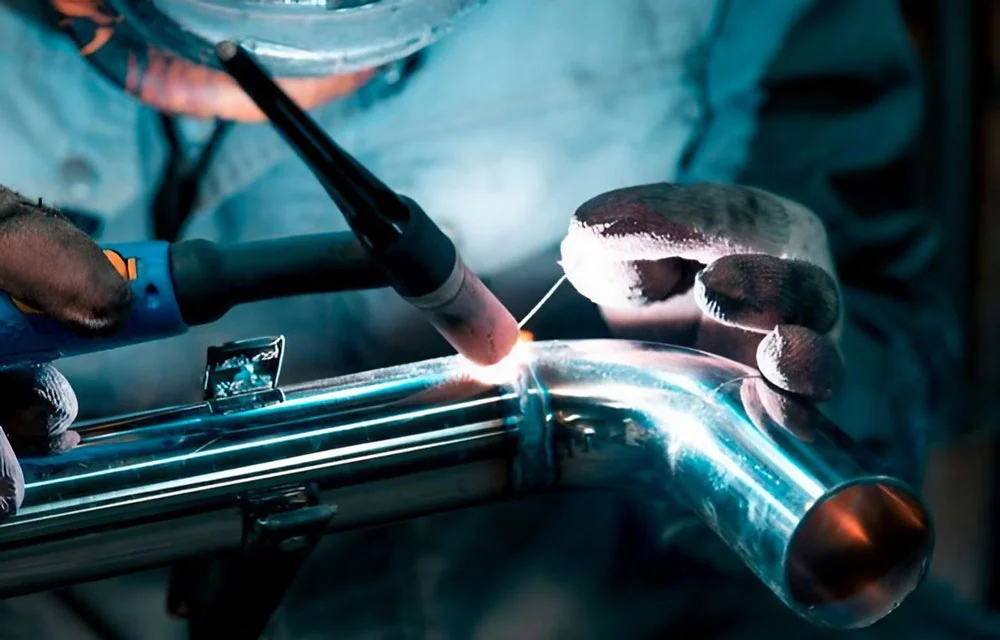
- GTAW, thường gọi là TIG, sử dụng điện cực tungsten không nóng chảy để tạo hồ quang. Kim loại bổ sung có thể được đưa vào bằng que bù riêng hoặc không sử dụng tùy loại liên kết.
- TIG sử dụng khí trơ như Argon hoặc Helium để bảo vệ vùng hàn. Phương pháp này nổi bật ở khả năng kiểm soát vũng hàn, ít phải vệ sinh sau hàn và thẩm mỹ mối hàn cao, nhưng yêu cầu tay nghề người vận hành cao hơn.
3.5. Hàn hồ quang chìm SAW
- Hàn SAW tạo hồ quang giữa dây hàn và vật hàn dưới một lớp thuốc hàn dạng hạt. Hồ quang được che phủ nên quá trình hàn ít bị ảnh hưởng bởi môi trường xung quanh.
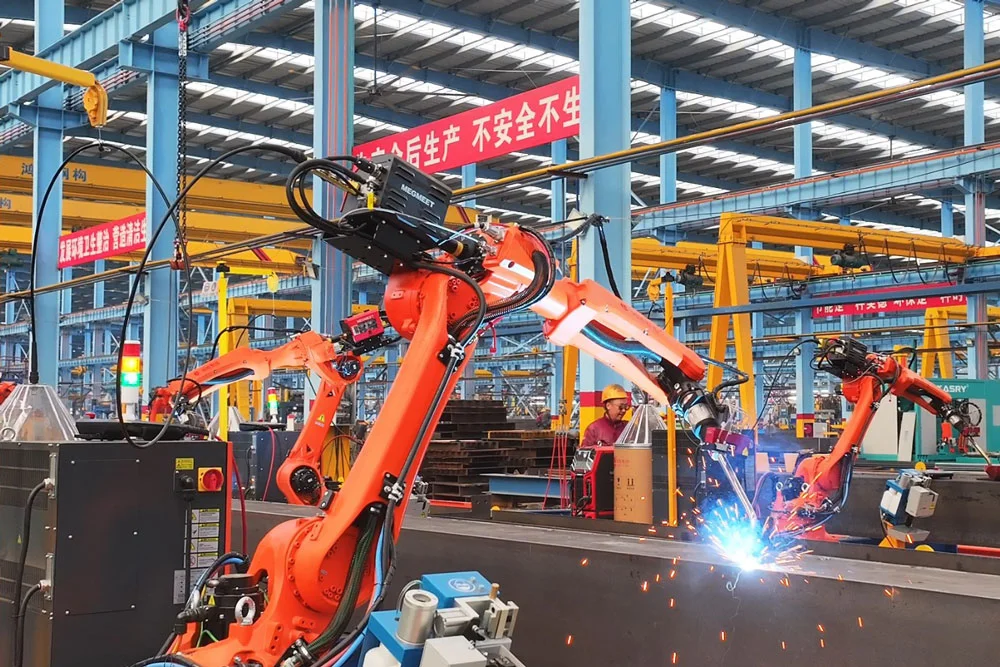
- SAW phù hợp với vật liệu từ khoảng 8 mm trở lên, có năng suất đắp từ khoảng 6 kg/giờ và đặc biệt hiệu quả với các đường hàn dài, kết cấu nặng, bình bồn, đóng tàu và ngành năng lượng.
4. So sánh các phương pháp hàn hồ quang phổ biến
Tiêu chí | SMAW | GMAW | FCAW | GTAW | SAW |
|---|---|---|---|---|---|
| Tên phổ biến | Hàn dây lõi thuốc | ||||
| Vật liệu bù | Que 1,6–6,0 mm | Dây 0,8–1,6 mm | Dây lõi thuốc từ 1,2 mm | Que bù 1,6–4 mm, có thể không dùng | Dây + thuốc hàn |
| Khí bảo vệ | Không cấp ngoài | Có | Có hoặc FCAW-S không cần | Ar/He | Không |
| Vật liệu <3 mm | Trung bình | Tốt | Kém | Tốt | Rất khó |
| Vật liệu >3 mm | Trung bình | Tốt | Tốt | Trung bình | Tốt từ khoảng 8 mm |
| Khả năng tự động hóa | Thấp | Rất tốt | Trung bình | Tốt | Rất tốt |
| Tốc độ hàn thủ công | Thấp | Trung bình | Trung bình | Thấp | Chủ yếu cơ giới/tự động |
| Năng suất đắp | Khoảng 1 kg/h | Cao | Cao hơn GMAW | Thấp | Từ khoảng 6 kg/h |
| Yêu cầu tay nghề | Cao | Trung bình | Trung bình | Rất cao | Trung bình |
| Độ ngấu | Trung bình | Trung bình | Cao hơn GMAW | Trung bình | Cao |
| Môi trường làm việc | Linh hoạt | Nên che chắn | Xưởng hoặc công trường | Nên che chắn | Chủ yếu trong xưởng |
5. Ưu điểm và nhược điểm của hàn hồ quang
Hàn hồ quang có phạm vi ứng dụng rất rộng vì có nhiều biến thể từ hàn thủ công đến tự động hóa công nghiệp. Tuy nhiên, quá trình này cũng tạo nhiệt, tia hồ quang, khói hàn và có thể gây biến dạng nhiệt, vì vậy cần lựa chọn đúng phương pháp và áp dụng biện pháp bảo hộ phù hợp.
5.1. Ưu điểm của hàn hồ quang
- Ứng dụng rộng: có thể hàn nhiều loại kim loại và kết cấu.
- Đa dạng công nghệ: từ SMAW đơn giản đến GMAW, GTAW và SAW tự động.
- Khả năng tạo liên kết bền: phù hợp từ sửa chữa đến sản xuất công nghiệp.
- Dễ cơ giới hóa: đặc biệt với GMAW và SAW.
- Năng suất cao: GMAW, FCAW và SAW phù hợp các ứng dụng cần sản lượng lớn.
- Thiết bị đa dạng: dễ lựa chọn theo quy mô xưởng và yêu cầu sản xuất.
5.2. Nhược điểm của hàn hồ quang
- Sinh tia tử ngoại, ánh sáng hồ quang và nhiệt lớn.
- Có khói và khí phát sinh trong quá trình hàn.
- Có thể xuất hiện bắn tóe hoặc xỉ tùy phương pháp.
- Nhiệt đầu vào có thể gây biến dạng vật hàn.
- GMAW và GTAW sử dụng khí bảo vệ nên dễ bị ảnh hưởng bởi gió.
- Chất lượng mối hàn phụ thuộc vào thiết bị, thông số và kỹ năng vận hành.
6. Ứng dụng của hàn hồ quang hiện nay
Một số ứng dụng phổ biến:
- Kết cấu thép: SMAW, GMAW, FCAW và SAW.
- Cơ khí chế tạo: GMAW và GTAW.
- Ô tô: GMAW, FCAW và các hệ thống hàn tự động.
- Đóng tàu: SMAW, FCAW, GMAW và SAW.
- Bình bồn áp lực: nhiều phương pháp tùy chiều dày và quy trình.
- Năng lượng: FCAW, GTAW, SAW và các quy trình chuyên dụng.
- Nhôm và inox: GTAW hoặc GMAW với cấu hình phù hợp.
- Kết cấu nặng: FCAW và SAW thường có lợi thế về năng suất.
Mỗi phương pháp có phạm vi ứng dụng riêng; không có một công nghệ hàn hồ quang phù hợp tối ưu cho mọi sản phẩm.
7. Các thông số quan trọng trong hàn hồ quang
Chất lượng mối hàn hồ quang phụ thuộc trực tiếp vào dòng điện, điện áp, tốc độ hàn, cực tính và các thông số liên quan đến điện cực hoặc dây hàn. Các giá trị phải được thiết lập theo đúng phương pháp hàn, vật liệu, chiều dày và tư thế hàn thay vì sử dụng một mức cố định cho mọi ứng dụng.
7.1. Dòng hàn
Dòng điện quyết định mức năng lượng cung cấp vào vùng hàn. Dòng quá thấp có thể làm hồ quang thiếu ổn định hoặc thiếu ngấu, trong khi dòng quá cao làm tăng nhiệt đầu vào, bắn tóe hoặc nguy cơ cháy cạnh.
7.2. Điện áp hồ quang
Điện áp có liên quan đến chiều dài hồ quang và hình dạng đường hàn, đặc biệt trong GMAW và FCAW. Điện áp cần phối hợp với tốc độ cấp dây và dòng điện để duy trì hồ quang ổn định.
7.3. Tốc độ hàn
Tốc độ di chuyển ảnh hưởng lượng nhiệt đưa vào một đơn vị chiều dài mối hàn.
- Quá nhanh có thể gây thiếu ngấu hoặc mối hàn nhỏ.
- Quá chậm làm nhiệt tích tụ nhiều hơn và tăng nguy cơ biến dạng.
7.4. Cực tính và loại dòng điện
Hàn hồ quang có thể sử dụng AC hoặc DC tùy phương pháp, điện cực và vật liệu. Với DC, DCEP hoặc DCEN tạo ra đặc tính hồ quang khác nhau nên cần tuân theo khuyến cáo của dây hàn, que hàn và thiết bị.
8. Những lỗi thường gặp khi hàn hồ quang
Các khuyết tật trong hàn hồ quang thường xuất phát từ thông số không phù hợp, bề mặt vật liệu không sạch hoặc thao tác chưa đúng. Những lỗi thường gặp gồm rỗ khí, ngậm xỉ, thiếu ngấu, cháy cạnh, nứt và bắn tóe; nguyên nhân cụ thể cần được đánh giá theo từng phương pháp hàn.
Lỗi thường gặp | Nguyên nhân có thể gặp |
|---|---|
| Rỗ khí | Bề mặt bẩn, ẩm, bảo vệ vùng hàn kém |
| Ngậm xỉ | Không làm sạch xỉ, thao tác hoặc góc hàn chưa phù hợp |
| Thiếu ngấu | Dòng thấp, tốc độ hàn quá nhanh, chuẩn bị mép chưa phù hợp |
| Cháy cạnh | Dòng cao, góc mỏ hoặc tốc độ hàn chưa đúng |
| Bắn tóe nhiều | Thông số hồ quang chưa phù hợp |
| Nứt mối hàn | Vật liệu, ứng suất, nhiệt hoặc quy trình chưa phù hợp |
Không nên xử lý lỗi bằng cách thay đổi đồng thời nhiều thông số. Cần xác định nguyên nhân trước, sau đó điều chỉnh từng yếu tố để đánh giá kết quả.
Tham khảo: 7 Kỹ thuật hàn que hàn hồ quang tay cho người mới bắt đầu
9. Cách chọn phương pháp hàn hồ quang phù hợp
Không có phương pháp hàn hồ quang nào tốt nhất cho tất cả ứng dụng. SMAW phù hợp khi cần linh hoạt; GMAW phù hợp với sản xuất và tự động hóa; FCAW có lợi thế về năng suất kết cấu; GTAW phù hợp mối hàn chất lượng cao, còn SAW hiệu quả với vật liệu dày và đường hàn dài.
Có thể lựa chọn theo nhu cầu:
- Sửa chữa hoặc làm việc tại hiện trường: ưu tiên SMAW.
- Sản xuất cơ khí số lượng lớn: GMAW.
- Kết cấu thép và công việc cần năng suất đắp cao: FCAW.
- Inox, nhôm hoặc yêu cầu mối hàn thẩm mỹ: GTAW.
- Dầm, bình bồn, kết cấu dày và đường hàn dài: SAW.
Ngoài phương pháp hàn, doanh nghiệp còn phải đánh giá chiều dày, vật liệu, vị trí mối hàn, sản lượng, trình độ nhân công và mức độ tự động hóa trước khi lựa chọn thiết bị.
10. An toàn khi hàn hồ quang
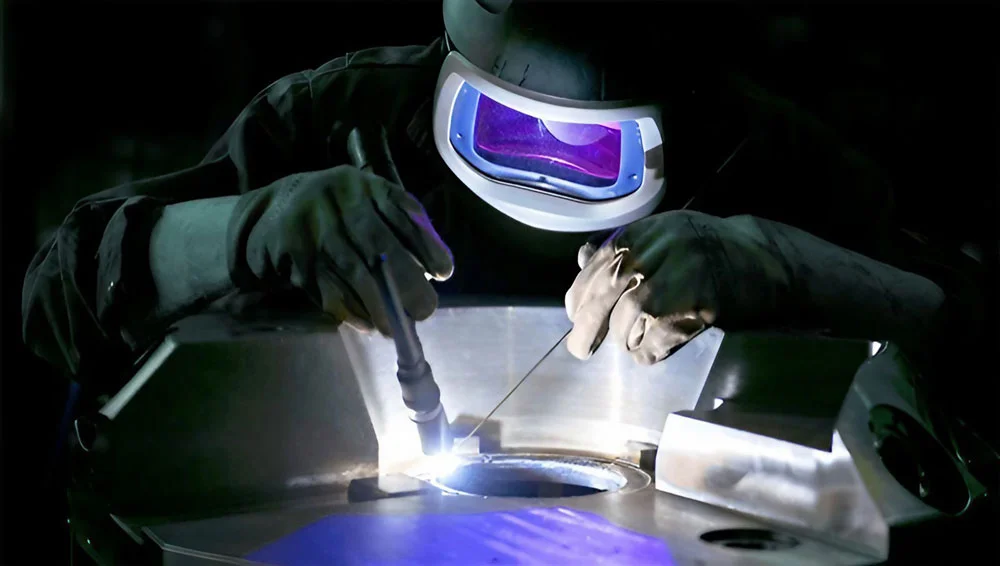
Hàn hồ quang tạo bức xạ mạnh, nhiệt, tia lửa, kim loại nóng chảy và khói hàn nên người vận hành phải sử dụng đầy đủ thiết bị bảo hộ. Khu vực hàn cũng cần được kiểm soát về thông gió, nguy cơ cháy và hệ thống điện để giảm rủi ro cho người thao tác và những người xung quanh.
Một số nguyên tắc cơ bản:
- Sử dụng mặt nạ hàn có cấp kính phù hợp.
- Đeo găng tay và quần áo chống cháy.
- Không nhìn trực tiếp vào hồ quang.
- Bố trí hút khói hoặc thông gió phù hợp.
- Kiểm tra cáp hàn, đầu nối và kẹp mass.
- Loại bỏ vật dễ cháy khỏi khu vực hàn.
- Không vận hành thiết bị điện trong điều kiện không đảm bảo an toàn.
- Sử dụng màn chắn để bảo vệ người làm việc xung quanh.
11. Câu hỏi thường gặp về hàn hồ quang
11.1. Hàn hồ quang có phải hàn điện không?
Hàn hồ quang sử dụng điện năng để tạo hồ quang nên thường được gọi phổ biến là hàn điện. Tuy nhiên, “hàn điện” là cách gọi rộng và không nên coi là tên kỹ thuật của một phương pháp cụ thể.
11.2. Hàn hồ quang có cần khí bảo vệ không?
Tùy phương pháp:
- SMAW không cần bình khí ngoài vì thuốc bọc tạo lớp bảo vệ.
- GMAW và GTAW cần khí bảo vệ.
- FCAW có loại cần khí và loại FCAW-S tự bảo vệ.
- SAW sử dụng lớp thuốc hàn thay vì khí cấp ngoài.
11.3. Phương pháp hàn hồ quang nào dễ sử dụng nhất?
Không có câu trả lời tuyệt đối. GMAW thường giúp người mới dễ duy trì hồ quang hơn khi thông số được thiết lập phù hợp, trong khi SMAW có thiết bị đơn giản nhưng đòi hỏi kiểm soát que hàn; GTAW yêu cầu kỹ năng cao hơn.
Hàn hồ quang là nhóm công nghệ rộng, bao gồm các phương pháp phổ biến như SMAW, GMAW, FCAW, GTAW và SAW. Mỗi phương pháp có đặc điểm riêng về vật liệu bù, khả năng bảo vệ vùng hàn, năng suất, chiều dày vật liệu và mức độ tự động hóa.
Việc lựa chọn phương pháp phù hợp cần dựa trên vật liệu, chiều dày, yêu cầu chất lượng, sản lượng và điều kiện làm việc thực tế. Nếu doanh nghiệp cần xác định nên sử dụng hàn que, MIG/MAG, TIG, FCAW hay SAW cho sản phẩm cụ thể, có thể liên hệ Weldcom để được đội ngũ kỹ thuật tư vấn công nghệ và cấu hình thiết bị phù hợp.
Công ty Cổ phần Công Nghiệp Weldcom
- Địa chỉ: 285 Ngô Gia Tự, Phường Việt Hưng, Hà Nội
- Hotline: 1900 9410
- Website: weldcom.vn
- Email: sales@weldcom.vn
Tin Tức Liên Quan

Cobot hàn và robot hàn công nghiệp khác nhau thế nào?
Cobot hàn và robot hàn công nghiệp đều là giải pháp tự động hóa hàn, nhưng khác nhau rõ về mức độ an toàn, tốc độ, tải trọng, độ linh hoạt, chi phí đầu tư và phạm vi ứng dụng. Nếu cobot hàn phù hợp ...

MÁY HÀN LASER VÀ NHỮNG TIÊU CHÍ CẦN THIẾT KHI LỰA CHỌN
Với những ưu điểm nổi bật như độ chính xác, tốc độ hàn cao, nhiệt lượng tỏa ra vật liệu thấp, không gây biến dạng mối hàn, tính ứng dụng cao trong nhiều ngành công nghiệp… công nghệ hàn laser đang trở ...