Tin Tức Mới
Súng bắn đinh T và những thông tin cần biết
Gá xoay hàn tự động trong kết cấu thép
Dây chuyền sản xuất vỏ tủ điện: Cấu hình & tư vấn đầu tư
- Trang chủ
- Tư vấn kỹ thuật
- Gia công tấm và CN phụ trợ
- Dây chuyền sản xuất vỏ tủ điện: Cấu hình & tư vấn đầu tư
Dây chuyền sản xuất vỏ tủ điện được nhiều doanh nghiệp sản xuất tủ điện quan tâm khi muốn tăng năng suất nhà máy. Cùng Weldcom tìm hiểu chi tiết trước khi quyết định đầu tư để lựa chọn được dây chuyền phù hợp nhất nhé!
1. Dây chuyền sản xuất vỏ tủ điện là gì?
Dây chuyền sản xuất vỏ tủ điện là hệ thống thiết bị được bố trí để chế tạo thân tủ, cánh tủ, khung tủ, tấm gá và các chi tiết cơ khí khác. Tùy yêu cầu sản xuất, các thiết bị có thể vận hành độc lập hoặc liên kết thông qua hệ thống cấp phôi, vận chuyển và điều khiển tự động.
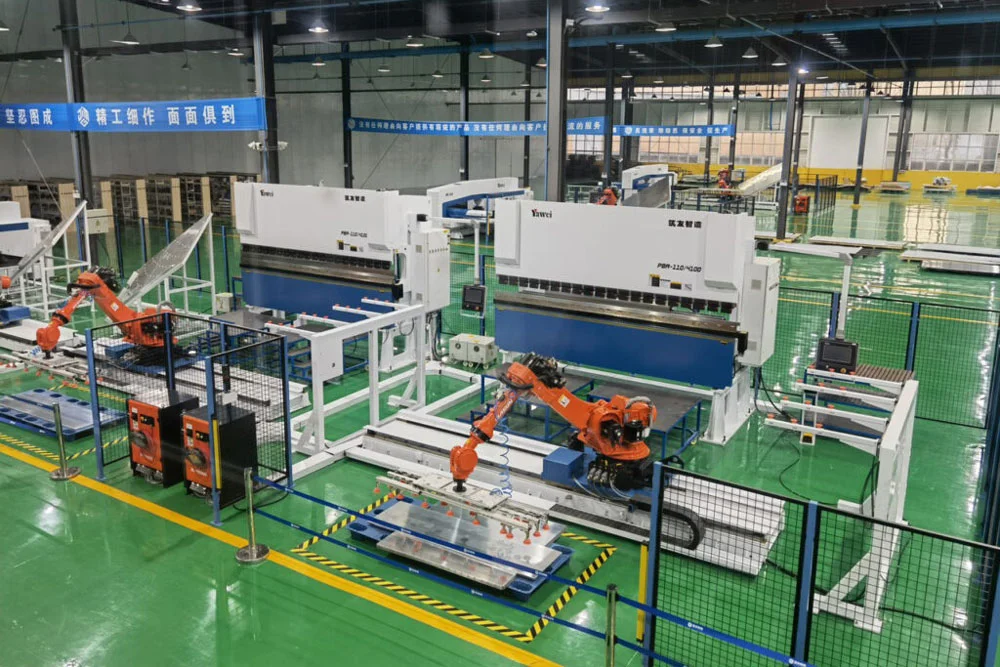
Tham khảo: Máy sản xuất vỏ tủ điện do Weldcom cung cấp
2. Cấu hình dây chuyền sản xuất vỏ tủ điện hiện nay
2.1. Hệ thống chuẩn bị và cấp phôi
Đây là công đoạn cung cấp nguyên liệu cho các máy gia công. Vật liệu phổ biến gồm thép tấm cán nguội, thép mạ kẽm, thép không gỉ và nhôm.
Doanh nghiệp có thể sử dụng:
- Nguyên liệu dạng tấm: Kho lưu trữ, bàn nâng và thiết bị cấp phôi.
- Nguyên liệu dạng cuộn: Máy xả cuộn, nắn phẳng và cắt phôi.
- Hệ thống tự động: Kho phôi kết hợp thiết bị cấp dỡ, vận chuyển tấm.
2.2. Hệ thống cắt và đột kim loại tấm
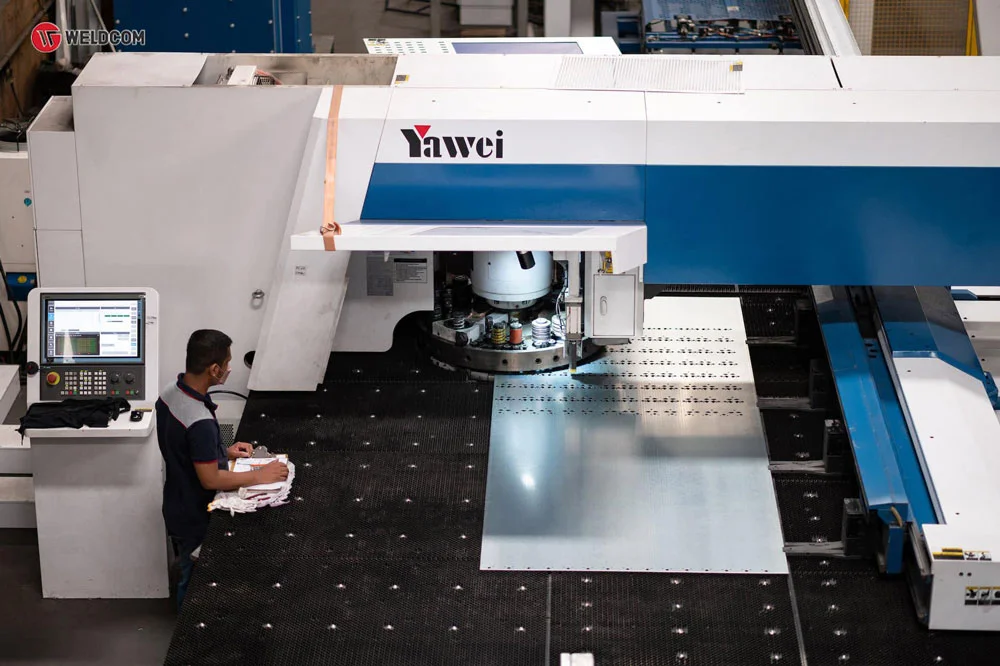
Cắt và đột là công đoạn tạo biên dạng phôi, lỗ lắp phụ kiện, khe thông gió và các chi tiết theo bản vẽ. Trong dây chuyền sản xuất vỏ tủ điện, những thiết bị thường được sử dụng gồm:
Thiết bị | Chức năng chính |
|---|---|
| Máy cắt laser CNC | Cắt biên dạng, tạo lỗ và các chi tiết phức tạp |
| Máy đột CNC | Đột lỗ, tạo khe và các biên dạng sử dụng khuôn |
| Máy cắt laser, đột, taro tích hợp | Thực hiện nhiều nguyên công trên cùng hệ thống |
| Máy cắt tôn | Cắt thẳng tấm kim loại theo kích thước |
Máy cắt laser CNC có tính linh hoạt cao khi sản phẩm thường xuyên thay đổi thiết kế. Trong khi đó, máy đột CNC phù hợp với những chi tiết cần gia công nhiều lỗ hoặc tạo hình bằng khuôn.
2.3. Hệ thống chấn và gấp tạo hình
Sau khi cắt và đột, phôi được đưa đến công đoạn chấn hoặc gấp để tạo thành thân tủ, cánh tủ, tấm hông và các chi tiết kết cấu.
Hai thiết bị phổ biến gồm:
- Máy chấn CNC: Sử dụng chày và cối để tạo góc uốn, phù hợp với nhiều dạng chi tiết.
- Máy gấp tự động: Sử dụng cơ cấu kẹp và gấp, thích hợp với nhiều chi tiết dạng tấm có các cạnh gấp liên tiếp.
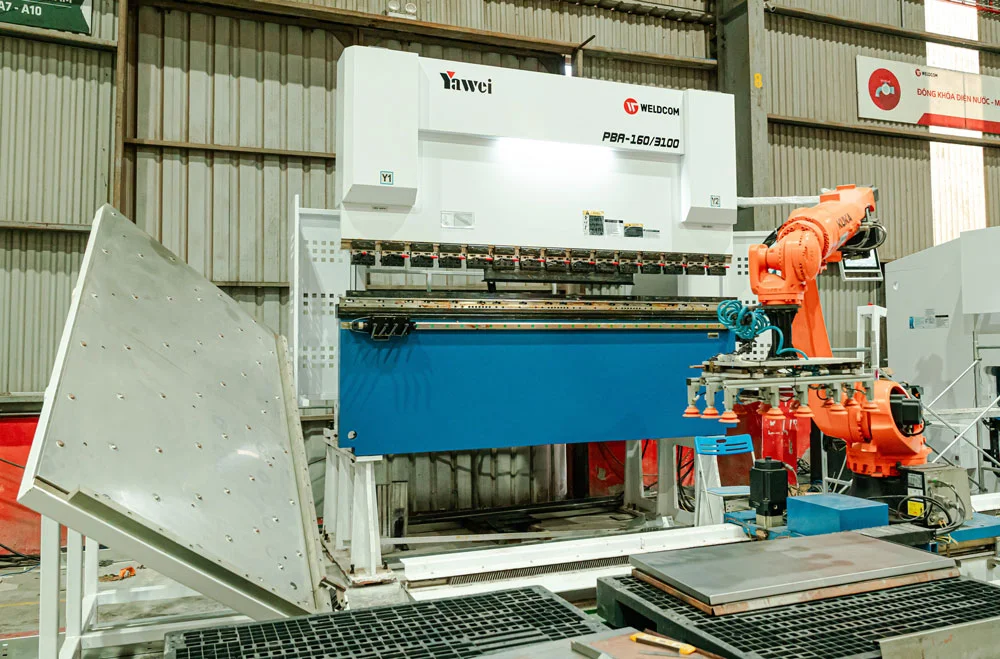
Đối với dây chuyền sản xuất vỏ tủ điện có sản lượng lớn, máy chấn có thể kết hợp robot để hỗ trợ cấp phôi, xoay phôi và dỡ sản phẩm.
Việc lựa chọn máy chấn hay máy gấp cần dựa trên độ dày vật liệu, chiều dài gia công, kích thước cạnh gấp và hình dạng chi tiết.
2.4. Hệ thống hàn và hoàn thiện cơ khí
Sau tạo hình, các chi tiết được hàn hoặc lắp ghép để hoàn thiện kết cấu vỏ tủ. Tùy vật liệu và yêu cầu sản phẩm, doanh nghiệp có thể sử dụng:
- Máy hàn MIG/MAG, TIG hoặc Máy hàn laser.
- Đồ gá định vị, bàn hàn và thiết bị kẹp giữ.
- Thiết bị mài, làm sạch và xử lý bavia.
- Hệ thống xử lý bề mặt, sơn theo yêu cầu sản phẩm.
Không phải tất cả chi tiết đều cần hàn. Một số kết cấu có thể sử dụng vít, đinh tán hoặc phương pháp liên kết cơ khí khác.
2.5. Hệ thống vận chuyển và quản lý sản xuất
Bên cạnh các máy gia công chính, dây chuyền sản xuất vỏ tủ điện cần phương án trung chuyển bán thành phẩm hợp lý.
Tùy mức độ tự động hóa, hệ thống có thể sử dụng xe đẩy, bàn nâng, băng tải, robot gắp phôi hoặc bộ đệm trung gian.
Với dây chuyền tích hợp, phần mềm quản lý có thể hỗ trợ theo dõi tiến độ, trạng thái thiết bị và lưu chuyển vật liệu. Khả năng kết nối thực tế phụ thuộc vào bộ điều khiển, phần mềm và cấu hình của từng hệ thống.
3. Quy trình sản xuất vỏ tủ điện theo từng bước
Bước 1. Thiết kế và lập bản vẽ kỹ thuật
Xác định kích thước, kết cấu, vật liệu và các yêu cầu kỹ thuật của vỏ tủ. Bản vẽ cần thể hiện đầy đủ vị trí lỗ lắp đặt, đường gấp, chi tiết liên kết và dung sai cần kiểm soát.
Sau đó, dữ liệu thiết kế được chuyển thành chương trình gia công phù hợp với từng thiết bị CNC.
Bước 2. Chuẩn bị nguyên liệu
Lựa chọn vật liệu theo yêu cầu sản phẩm, thường là thép cán nguội, thép mạ kẽm, thép không gỉ hoặc nhôm.
Nguyên liệu được kiểm tra quy cách, độ dày và tình trạng bề mặt trước khi đưa vào gia công. Với vật liệu dạng cuộn, có thể cần thêm công đoạn xả cuộn, nắn phẳng và cắt phôi.
Bước 3. Cắt và đột tạo hình
Phôi được gia công theo bản vẽ bằng máy cắt laser CNC, máy đột CNC hoặc thiết bị tích hợp. Các nguyên công chính gồm:
- Cắt biên dạng thân tủ, cánh tủ và chi tiết phụ.
- Đột lỗ bắt vít, lỗ lắp phụ kiện.
- Gia công khe thông gió, vị trí bản lề và lỗ đi dây.
- Taro hoặc tạo hình bằng khuôn nếu thiết kế yêu cầu.
Sau gia công, chi tiết được kiểm tra kích thước, vị trí lỗ và xử lý bavia khi cần thiết.
Bước 4. Chấn, gấp tạo hình
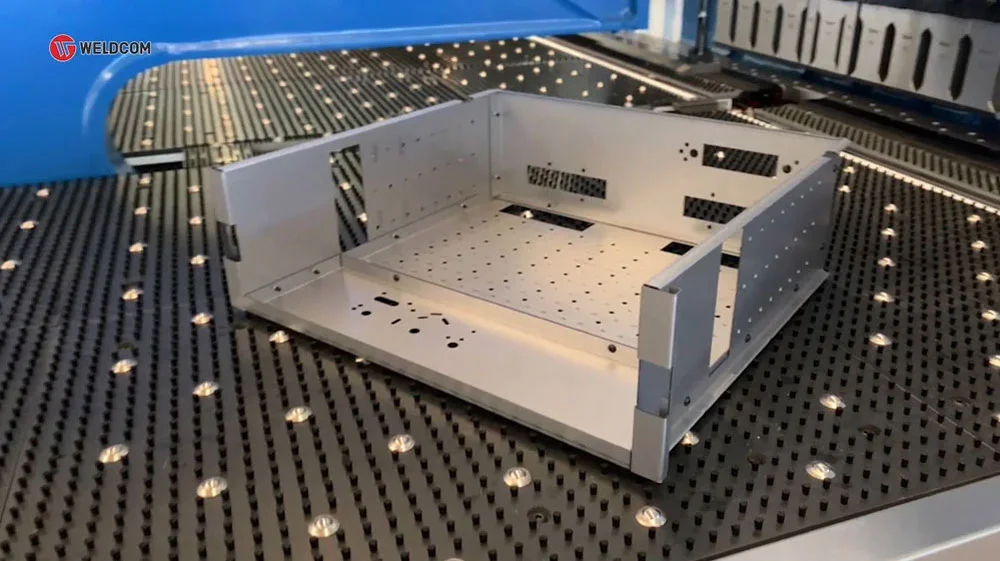
Phôi sau cắt được đưa đến máy chấn CNC hoặc máy gấp để tạo thành các chi tiết theo hình dạng thiết kế.
Trong công đoạn này, cần kiểm soát góc uốn, kích thước cạnh gấp và độ chính xác hình học. Với dây chuyền có robot, một số thao tác cấp phôi, xoay và dỡ chi tiết có thể được tự động hóa.
Bước 5. Hàn và lắp ghép cơ khí
Các chi tiết được liên kết để tạo thành thân tủ, khung tủ hoặc những cụm kết cấu theo thiết kế.
Tùy sản phẩm, có thể sử dụng hàn MIG/MAG, TIG, hàn laser hoặc liên kết bằng vít, đinh tán. Đồ gá được sử dụng khi cần để hỗ trợ định vị và kiểm soát kích thước trong quá trình lắp ghép.
Bước 6. Xử lý và hoàn thiện bề mặt
Sau gia công cơ khí, sản phẩm được làm sạch, xử lý mối hàn và chuẩn bị bề mặt trước khi hoàn thiện.
Tùy yêu cầu sử dụng, vỏ tủ có thể được sơn tĩnh điện hoặc áp dụng phương pháp xử lý bề mặt phù hợp nhằm đáp ứng yêu cầu về bảo vệ và thẩm mỹ.
Bước 7. Kiểm tra và hoàn thiện sản phẩm
Vỏ tủ sau sản xuất được kiểm tra trước khi chuyển sang công đoạn lắp ráp thiết bị điện hoặc bàn giao.
Các hạng mục kiểm tra thường gồm:
- Kích thước tổng thể và độ chính xác lắp ghép.
- Vị trí lỗ, bản lề và các chi tiết phụ kiện.
- Chất lượng mối hàn, liên kết cơ khí.
- Tình trạng bề mặt và lớp phủ hoàn thiện.
- Các yêu cầu kỹ thuật khác theo bản vẽ và tiêu chuẩn áp dụng.
Sản phẩm đạt yêu cầu được hoàn thiện, đóng gói hoặc chuyển sang công đoạn lắp ráp tiếp theo.
4. Các mô hình dây chuyền sản xuất vỏ tủ điện phổ biến
4.1. Dây chuyền sử dụng máy độc lập
Các máy cắt, đột, chấn, gấp và hàn được bố trí tại từng khu vực riêng. Bán thành phẩm được chuyển giữa các công đoạn bằng nhân công hoặc thiết bị vận chuyển.
Mô hình này có những đặc điểm:
- Linh hoạt khi thay đổi loại sản phẩm.
- Có thể đầu tư, nâng cấp từng thiết bị.
- Yêu cầu điều phối nhân công và bán thành phẩm.
- Chi phí tích hợp hệ thống thường thấp hơn.
Đây là phương án đáng xem xét với doanh nghiệp có đơn hàng đa dạng hoặc muốn đầu tư thiết bị theo từng giai đoạn.
4.2. Dây chuyền sản xuất vỏ tủ điện bán tự động
Dây chuyền bán tự động kết hợp máy CNC với thiết bị hỗ trợ tự động tại một số công đoạn. Ví dụ, doanh nghiệp có thể sử dụng hệ thống cấp dỡ phôi cho máy cắt laser hoặc robot hỗ trợ máy chấn.
Ưu điểm của mô hình gồm:
- Giảm thao tác thủ công tại những công đoạn đã tự động hóa.
- Có thể nâng cấp từ hệ thống máy hiện hữu.
- Chủ động lựa chọn vị trí cần tự động hóa.
- Không bắt buộc tích hợp toàn bộ dây chuyền ngay từ đầu.
Tuy nhiên, doanh nghiệp cần đánh giá năng lực của các công đoạn liên quan để tránh tình trạng máy được nâng cấp nhưng bán thành phẩm vẫn phải chờ xử lý.
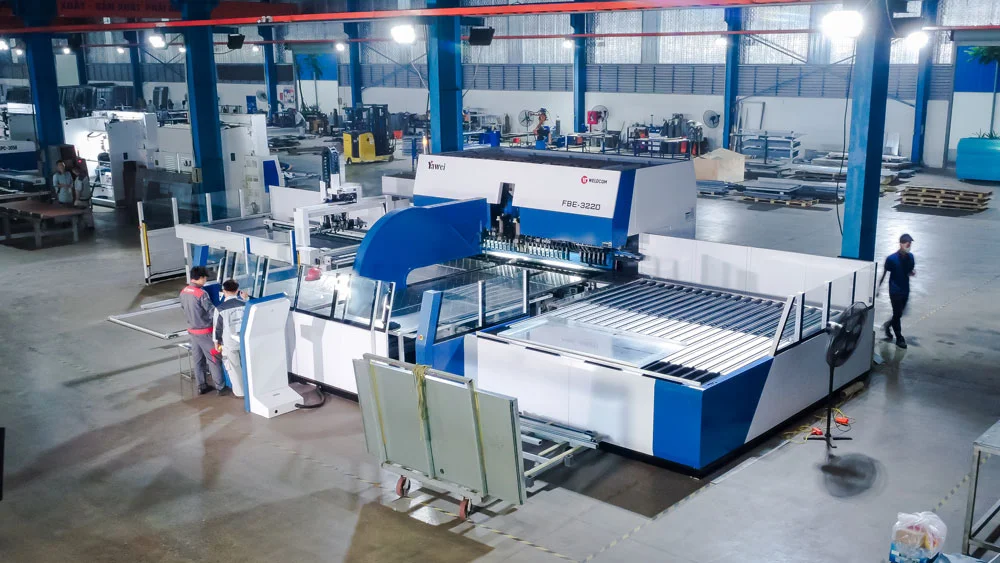
4.3. Dây chuyền sản xuất vỏ tủ điện tích hợp tự động
Dây chuyền tích hợp tự động liên kết nhiều thiết bị thông qua hệ thống cấp phôi, vận chuyển và điều khiển. Một số phương án cấu hình có thể gồm:
- Kho phôi tự động kết hợp máy cắt, đột CNC.
- Hệ thống cắt, đột kết hợp bộ đệm và máy gấp.
- Kho phôi, máy gia công tấm và robot chấn.
- Hệ thống gia công đa chức năng kết hợp cấp dỡ phôi tự động.
Dây chuyền này giúp hạn chế thao tác trung chuyển thủ công ở những công đoạn đã được tích hợp.
4.4. So sánh các mô hình dây chuyền
Tiêu chí | Máy độc lập | Bán tự động | Tích hợp tự động |
|---|---|---|---|
| Vận hành | Từng máy riêng | Tự động một phần | Liên kết nhiều công đoạn |
| Trung chuyển | Chủ yếu thủ công | Kết hợp | Có thể tự động hóa |
| Chi phí tích hợp | Thấp hơn | Trung bình | Thường cao hơn |
| Khả năng nâng cấp | Linh hoạt | Linh hoạt | Phụ thuộc thiết kế |
| Phù hợp | Sản xuất đa dạng | Nâng cấp từng bước | Nhu cầu tích hợp cao |
Doanh nghiệp không nhất thiết phải lựa chọn dây chuyền tự động hoàn toàn. Cấu hình phù hợp là cấu hình đáp ứng được yêu cầu sản xuất và khai thác hiệu quả nguồn lực đầu tư.
5. Cách lựa chọn cấu hình dây chuyền sản xuất vỏ tủ điện
5.1. Xác định sản phẩm và sản lượng
Mỗi loại vỏ tủ có yêu cầu khác nhau về kích thước, vật liệu và kết cấu. Vì vậy, trước khi lựa chọn thiết bị cần xác định:
- Loại vỏ tủ dự kiến sản xuất.
- Kích thước và độ dày vật liệu.
- Số lượng chi tiết trong mỗi sản phẩm.
- Sản lượng dự kiến theo tháng.
- Tần suất thay đổi thiết kế và đơn hàng.
Với sản phẩm đa dạng, doanh nghiệp nên ưu tiên thiết bị linh hoạt trong lập trình và chuyển đổi mẫu. Ngược lại, sản xuất nhiều chi tiết lặp lại có thể phù hợp với các phương án tự động hóa chuyên biệt.
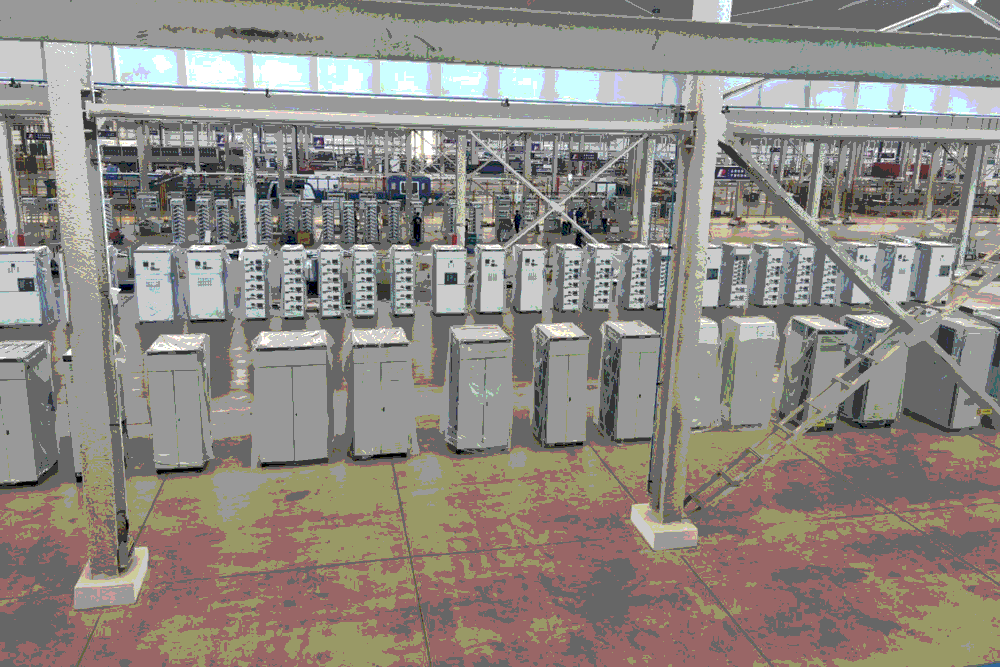
5.2. Đánh giá năng lực thiết bị
Năng lực của dây chuyền sản xuất vỏ tủ điện phụ thuộc vào khả năng phối hợp giữa các công đoạn.
Các yếu tố cần xem xét gồm:
- Thời gian gia công mỗi chi tiết.
- Thời gian cấp phôi, dỡ phôi và chuyển phôi.
- Khả năng gia công kích thước lớn.
- Thời gian thay chương trình, dụng cụ.
- Năng lực của công đoạn trước và sau.
Ví dụ, máy cắt laser có tốc độ cao nhưng máy chấn không theo kịp sẽ khiến bán thành phẩm tồn đọng. Khi đó, đầu tư thêm máy cắt chưa chắc giúp tăng sản lượng hoàn thành.
5.3. Xác định công đoạn nghẽn
Công đoạn nghẽn là vị trí có năng lực xử lý thấp hơn nhu cầu sản xuất, làm chậm tiến độ chung.
Trong dây chuyền sản xuất tủ điện, tình trạng này có thể xuất hiện tại khâu cắt, chấn gấp, hàn hoặc vận chuyển bán thành phẩm.
Để xác định nguyên nhân, doanh nghiệp cần kiểm tra:
- Lượng bán thành phẩm chờ tại từng khu vực.
- Thời gian chờ và thời gian máy dừng.
- Năng lực xử lý của từng công đoạn.
- Tình trạng thiếu vật liệu hoặc thay đổi kế hoạch sản xuất.
Sau khi xác định công đoạn nghẽn, doanh nghiệp mới nên xem xét điều chỉnh quy trình, bổ sung máy hoặc đầu tư tự động hóa.
5.4. Lựa chọn mức độ tự động hóa
Tự động hóa cần phù hợp với đặc điểm sản xuất và ngân sách đầu tư.
Với nhà máy đang sử dụng máy độc lập, doanh nghiệp có thể nâng cấp từng phần như cấp phôi tự động, robot chấn hoặc hệ thống trung chuyển.
Đối với nhà máy đầu tư mới, nên xem xét khả năng mở rộng ngay từ giai đoạn lựa chọn thiết bị. Tuy nhiên, cần kiểm tra khả năng tích hợp của từng dòng máy, tránh mặc định mọi thiết bị CNC đều có thể kết nối thành dây chuyền tự động.
6. Nguyên tắc bố trí mặt bằng dây chuyền sản xuất vỏ tủ điện
6.1. Bố trí thiết bị theo luồng sản xuất
Một dây chuyền sản xuất vỏ tủ điện có thể được tổ chức theo trình tự tham khảo:
Kho nguyên liệu → Cắt, đột → Chấn, gấp → Hàn, lắp ghép → Hoàn thiện bề mặt → Kiểm tra thành phẩm.
Tùy thiết kế sản phẩm, một số công đoạn có thể thực hiện song song hoặc thay đổi thứ tự. Không phải mọi chi tiết đều đi qua tất cả các thiết bị.
Khi bố trí mặt bằng, doanh nghiệp nên ưu tiên:
- Hạn chế vận chuyển phôi qua lại nhiều lần.
- Phân chia rõ khu vực nguyên liệu và thành phẩm.
- Bố trí vị trí tập kết bán thành phẩm phù hợp.
- Đảm bảo lối vận chuyển không cản trở máy hoạt động.
6.2. Dự phòng không gian vận hành và bảo trì
Mỗi loại máy có yêu cầu khác nhau về không gian lắp đặt và vận hành.
Chẳng hạn, máy cắt laser cần khu vực cấp dỡ tấm, hệ thống hút lọc bụi và thiết bị phụ trợ. Máy chấn, máy gấp cần không gian thao tác tương ứng với kích thước phôi. Hệ thống robot còn phải đáp ứng phạm vi chuyển động và yêu cầu bảo vệ an toàn.
Do đó, không nên tính diện tích nhà xưởng chỉ bằng tổng diện tích chiếm chỗ của các máy.
6.3. Tính đến khả năng mở rộng
Khi thiết kế dây chuyền sản xuất vỏ tủ điện, doanh nghiệp nên dự phòng nhu cầu tăng sản lượng hoặc bổ sung công nghệ trong tương lai.
Các yếu tố cần xem xét gồm:
- Vị trí lắp đặt thêm thiết bị.
- Khả năng đáp ứng của hệ thống điện, khí nén.
- Phương án mở rộng kho phôi và vận chuyển.
- Khả năng tích hợp robot hoặc hệ thống điều khiển.
7. Những yếu tố ảnh hưởng đến chi phí đầu tư dây chuyền sản xuất vỏ tủ điện
Chi phí đầu tư dây chuyền sản xuất vỏ tủ điện phụ thuộc vào số lượng máy, công nghệ gia công, mức độ tự động hóa và điều kiện lắp đặt. Không có mức giá cố định cho mọi hệ thống vì mỗi doanh nghiệp có yêu cầu sản phẩm và sản lượng khác nhau.
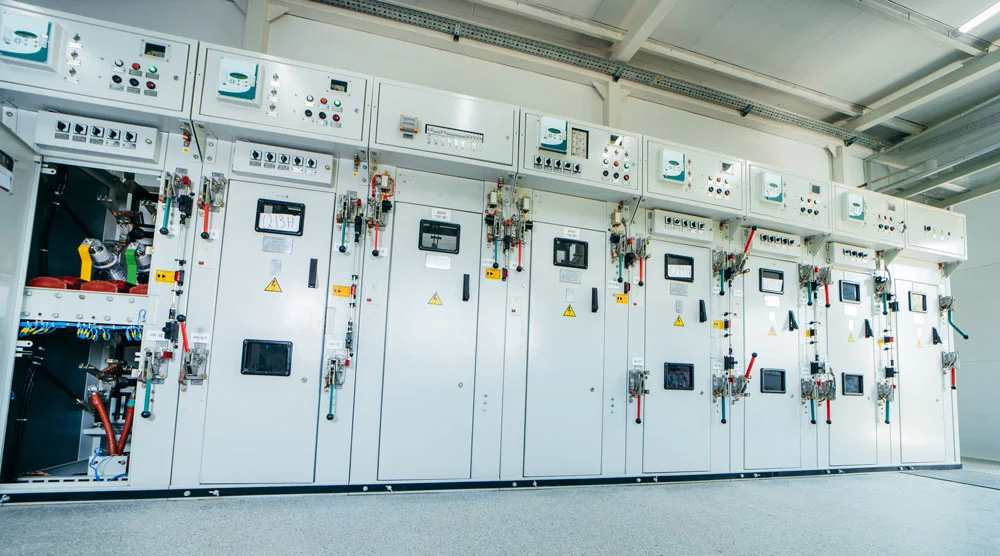
7.1. Chủng loại và thông số thiết bị
Máy cắt laser, máy đột, máy chấn, máy gấp và thiết bị hàn là những hạng mục quan trọng trong cấu hình dây chuyền.
Giá thiết bị phụ thuộc vào: Công suất, kích thước vùng làm việc, thương hiệu, phụ kiện đi kèm,... Doanh nghiệp nên lựa chọn thiết bị phù hợp nhu cầu, tránh đầu tư công suất quá lớn nhưng không khai thác hết.
7.2. Mức độ tự động hóa
Chi phí dây chuyền tăng thêm khi tích hợp robot, kho phôi, băng tải, hệ thống cấp dỡ tự động hoặc phần mềm quản lý.
Ngoài thiết bị chính, cần tính đến chi phí lập trình, tích hợp điều khiển, đồ gá, thiết bị an toàn và chạy thử.
Với hệ thống sử dụng máy từ nhiều nhà sản xuất, khả năng tương thích giữa thiết bị cũng ảnh hưởng đến phương án và chi phí tích hợp.
7.3. Hạ tầng và chi phí vận hành
Một dây chuyền sản xuất vỏ tủ điện còn có các khoản chi phí liên quan đến:
- Hệ thống điện, khí nén và thông gió.
- Hệ thống hút lọc bụi và thiết bị phụ trợ.
- Vận chuyển, lắp đặt và đào tạo.
- Điện năng, dụng cụ và vật tư tiêu hao.
- Bảo trì, phụ tùng và sửa chữa.
Vì vậy, doanh nghiệp cần đánh giá tổng chi phí sở hữu thay vì chỉ dựa vào giá mua máy ban đầu.
8. Giải pháp dây chuyền gia công vỏ tủ điện tại Weldcom
Weldcom cung cấp máy móc, thiết bị và giải pháp gia công kim loại tấm phục vụ các doanh nghiệp sản xuất tủ điện, vỏ tủ điện và thang máng cáp. Các giải pháp tập trung vào cắt, đột, chấn gấp, hàn và ứng dụng tự động hóa.
Doanh nghiệp có thể tham khảo các nhóm thiết bị sau:
Công đoạn | Nhóm giải pháp |
|---|---|
| Cắt và tạo phôi | Máy cắt laser CNC, hệ thống cấp dỡ phôi |
| Đột và gia công lỗ | Máy đột CNC, hệ thống cắt laser, đột và taro tích hợp |
| Chấn, gấp | Máy chấn CNC, máy chấn điện, máy gấp tự động |
| Tự động hóa | Robot chấn, kho phôi và thiết bị trung chuyển |
| Hàn | Máy hàn laser và các giải pháp hàn phù hợp |
Khi tư vấn cấu hình dây chuyền sản xuất vỏ tủ điện, các yếu tố cần được xem xét gồm chủng loại sản phẩm, kích thước phôi, sản lượng dự kiến, điều kiện mặt bằng và khả năng tích hợp thiết bị.
Bên cạnh cung cấp máy móc, Weldcom có đội ngũ kỹ thuật hỗ trợ lắp đặt, chuyển giao, bảo trì và dịch vụ sau bán hàng theo phạm vi giải pháp được cung cấp.
9. Câu hỏi thường gặp về dây chuyền sản xuất vỏ tủ điện
9.1. Dây chuyền sản xuất tủ điện có bắt buộc sử dụng robot không?
Không. Doanh nghiệp có thể sử dụng máy CNC độc lập hoặc tự động hóa từng phần. Robot chỉ nên được đầu tư khi phù hợp với đặc điểm sản phẩm, sản lượng và yêu cầu vận hành.
9.2. Dây chuyền sản xuất vỏ tủ điện có thể sử dụng thép cuộn không?
Có, nếu sản phẩm và thiết bị phù hợp với nguyên liệu dạng cuộn. Khi đó, dây chuyền có thể tích hợp máy xả cuộn, nắn phẳng và cắt phôi.
9.3. Có thể nâng cấp dây chuyền hiện tại thành bán tự động không?
Có thể nếu thiết bị hiện hữu đáp ứng điều kiện kỹ thuật và khả năng tích hợp. Doanh nghiệp có thể nâng cấp từng công đoạn, chẳng hạn bổ sung cấp phôi tự động hoặc robot chấn.
Với những thông tin Weldcom gửi đến trên đây, nếu bạn còn bất cứ băn khoăn hay cần tư vấn kỹ hơn về dây chuyền sản xuất vỏ tủ điện, hãy liên hệ theo hotline để nhận hỗ trợ sớm nhất nhé!
Công ty Cổ phần Công Nghiệp Weldcom
- Địa chỉ: 285 Ngô Gia Tự, Phường Việt Hưng, Hà Nội
- Hotline: 1900 9410
- Website: weldcom.vn
- Email: sales@weldcom.vn
Tin Tức Liên Quan
Tổng quan về máy xả băng thép cuộn
Máy xả băng thép cuộn là thiết bị quan trọng đối với nhà máy sản xuất thép giúp cắt xẻ băng nguyên liệu thành những cuôn nhỏ hơn theo yêu cầu. Tùy loại vật liệu, chiều dày, chiều rộng, khối lượng cuộn ...
Tăng 3 lần năng suất với bộ cấp phôi máy dập
Ở công đoạn dập kim loại, năng suất không chỉ phụ thuộc vào lực dập hay tốc độ máy mà còn phụ thuộc vào khả năng đưa vật liệu vào khuôn đúng vị trí và đúng thời điểm. Giải pháp bộ cấp phôi máy dập của ...