Tin Tức Mới
Đầu cắt laser
.png.webp)
Đầu cắt laser
- Trang chủ
- Tư vấn kỹ thuật
- Gia công tấm và CN phụ trợ
- Đầu cắt laser
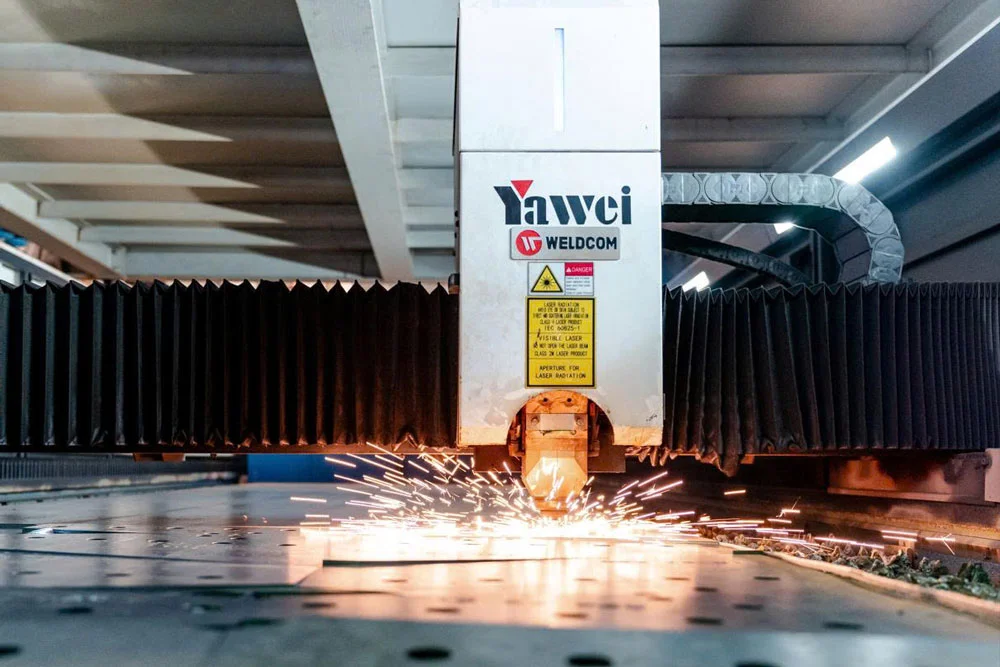
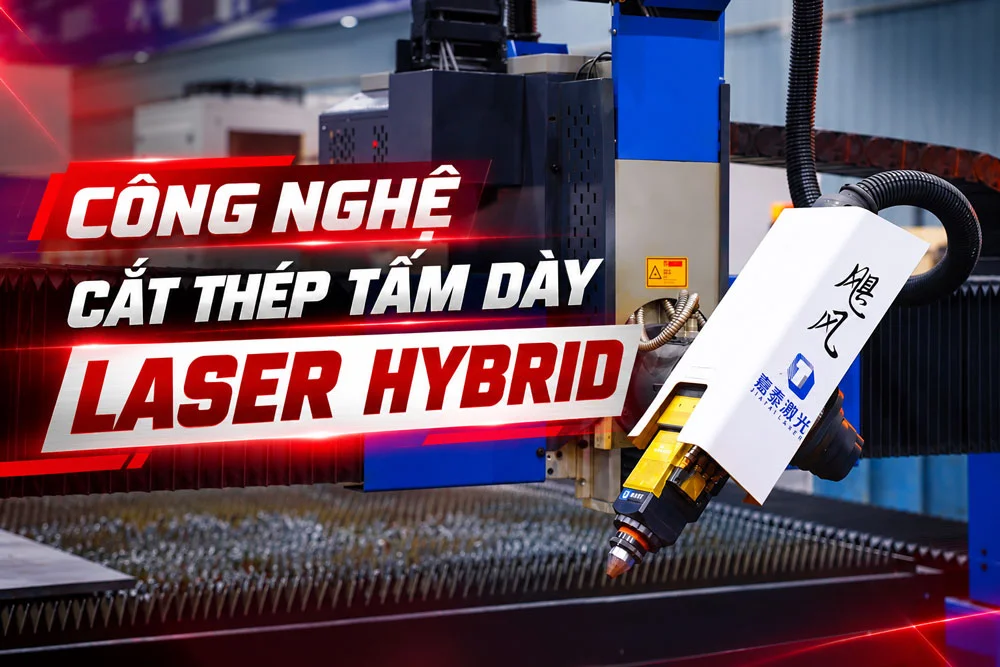
Đầu cắt laser là một trong những bộ phận quan trọng của máy cắt laser CNC, trực tiếp ảnh hưởng đến độ chính xác, chất lượng đường cắt và hiệu suất gia công. Bài viết dưới đây sẽ cung cấp cho bạn những thông tin chi tiết về cấu tạo, nguyên lý hoạt động, các loại đầu cắt laser phổ biến, thông số kỹ thuật quan trọng, cách lựa chọn và bảo dưỡng, giúp doanh nghiệp tối ưu hiệu quả vận hành máy cắt laser.
1. Đầu cắt laser là gì?
Đầu cắt laser (Laser Cutting Head) là cụm thiết bị quang học được lắp đặt trên hệ thống chuyển động của máy cắt laser CNC, có nhiệm vụ tiếp nhận, dẫn hướng và hội tụ chùm tia laser từ nguồn phát xuống bề mặt vật liệu. Đồng thời, đầu cắt dẫn khí hỗ trợ vào vùng gia công để loại bỏ kim loại nóng chảy, hình thành đường cắt theo biên dạng được lập trình.
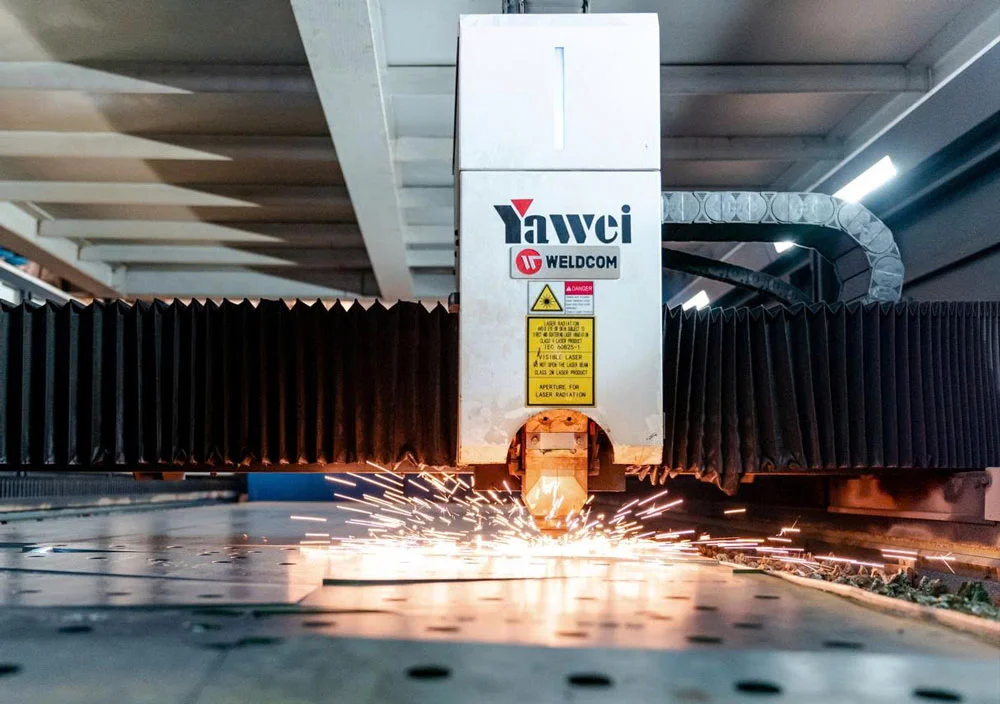
Khác với nguồn laser đảm nhiệm chức năng phát tia, đầu cắt laser tập trung vào việc kiểm soát chùm tia tại vị trí gia công. Trong lĩnh vực cơ khí chế tạo, đầu cắt laser fiber được sử dụng rộng rãi trên các dòng máy cắt laser CNC gia công các vật liệu như thép carbon, thép không gỉ, nhôm, đồng và nhiều loại kim loại khác.
Các chức năng chính của đầu cắt laser gồm:
- Hội tụ chùm tia laser, tạo mật độ năng lượng phù hợp để cắt vật liệu.
- Kiểm soát vị trí tiêu điểm và khoảng cách giữa bép cắt với bề mặt phôi.
- Dẫn khí hỗ trợ đến vùng cắt, hỗ trợ loại bỏ kim loại nóng chảy.
- Bảo vệ hệ thống quang học khỏi bụi, xỉ kim loại và các tác động từ môi trường gia công.
- Phối hợp với hệ điều khiển CNC nhằm duy trì chất lượng cắt theo thông số công nghệ đã thiết lập.
Đối với các hệ thống công suất lớn, đầu cắt còn được tích hợp cảm biến nhiệt độ, giám sát tình trạng kính bảo vệ và các chức năng bảo vệ thiết bị.
2. Cấu tạo của đầu cắt laser
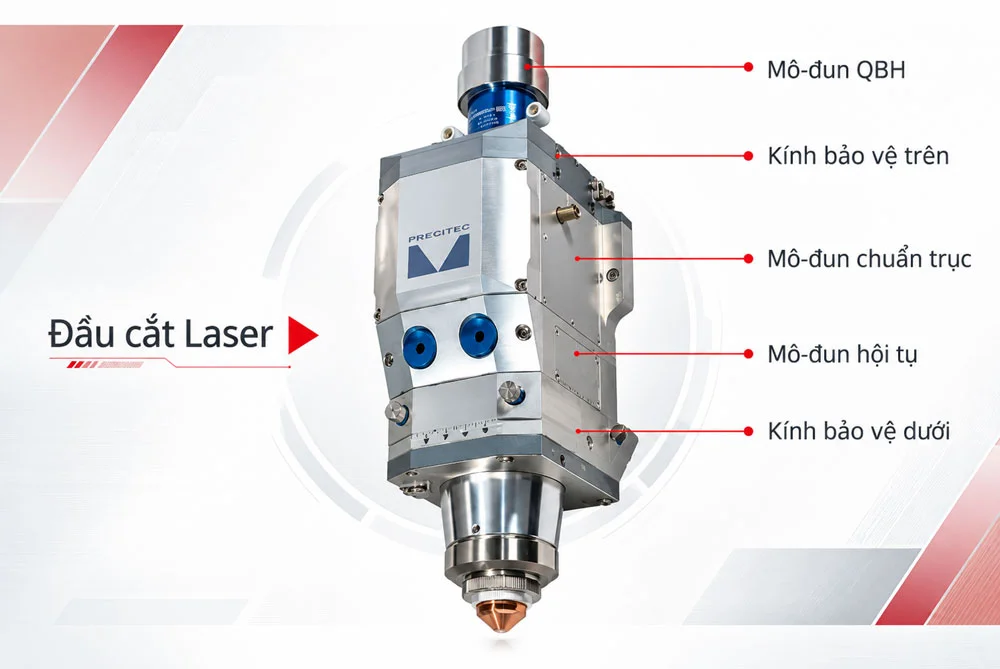
Đầu cắt laser fiber được cấu thành từ nhiều cụm linh kiện quang học, cơ khí và điện tử. Mỗi bộ phận đảm nhiệm một chức năng riêng, phối hợp để bảo đảm chùm tia laser được truyền dẫn, hội tụ và tác động chính xác lên bề mặt vật liệu.
2.1. Bộ kết nối sợi quang
Bộ kết nối sợi quang là vị trí tiếp nhận chùm tia laser từ nguồn phát thông qua cáp quang. Bộ phận này kết nối hệ thống truyền dẫn laser với cụm quang học bên trong đầu cắt.
Tùy theo nhà sản xuất, đầu cắt sử dụng các chuẩn giao tiếp quang học khác nhau như QBH hoặc các chuẩn chuyên dụng. Bộ kết nối phải tương thích với nguồn laser, bảo đảm độ kín và khả năng truyền dẫn chùm tia ổn định.
2.2. Thấu kính chuẩn trực
Chùm tia laser sau khi truyền qua sợi quang có xu hướng phân kỳ. Thấu kính chuẩn trực thực hiện nhiệm vụ biến đổi chùm tia này thành chùm tia có độ phân kỳ thấp, phù hợp để đưa đến cụm thấu kính hội tụ.
Chất lượng thấu kính chuẩn trực ảnh hưởng đến đặc tính quang học và khả năng duy trì sự ổn định của chùm tia trong quá trình cắt.
2.3. Thấu kính hội tụ
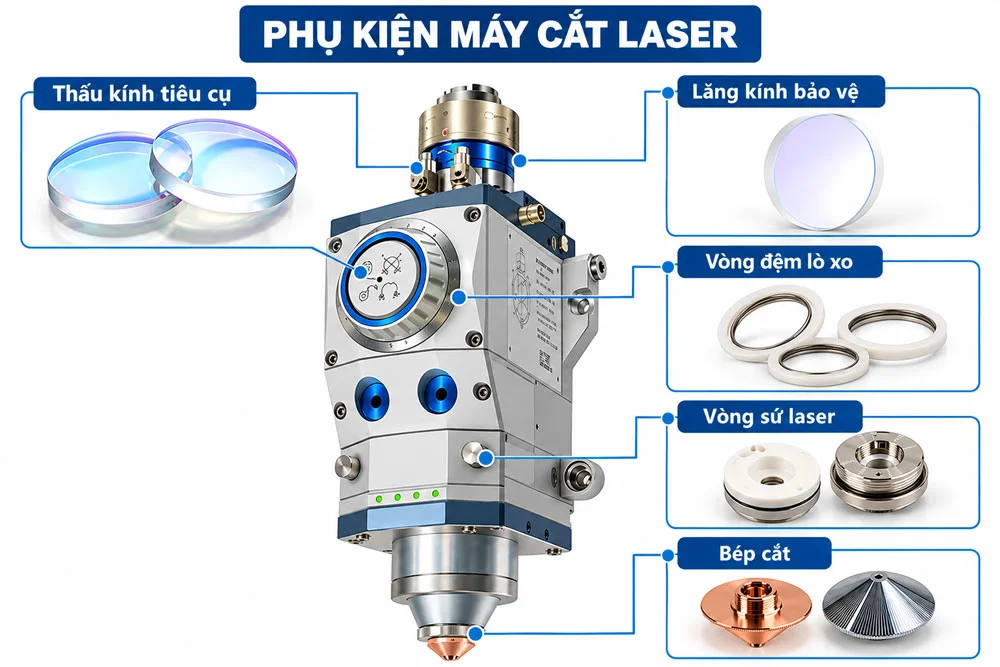
Thấu kính hội tụ tập trung chùm tia laser vào một điểm nhỏ, tạo mật độ năng lượng cao để nung nóng và làm nóng chảy kim loại.
Tiêu cự thấu kính, chất lượng quang học và sự tương thích với nguồn laser ảnh hưởng đến kích thước điểm hội tụ, chiều sâu tiêu cự và đặc tính đường cắt.
2.4. Cụm điều chỉnh tiêu điểm
Cụm điều chỉnh tiêu điểm có nhiệm vụ thay đổi vị trí hội tụ của chùm tia so với bề mặt vật liệu. Tùy cấu hình, hệ thống sử dụng cơ cấu điều chỉnh thủ công hoặc bộ truyền động điện điều khiển tự động.
Đối với đầu cắt Auto-Focus, vị trí tiêu điểm được điều chỉnh theo thông số công nghệ đã thiết lập, phù hợp với các vật liệu và chiều dày gia công khác nhau.
2.5. Kính bảo vệ
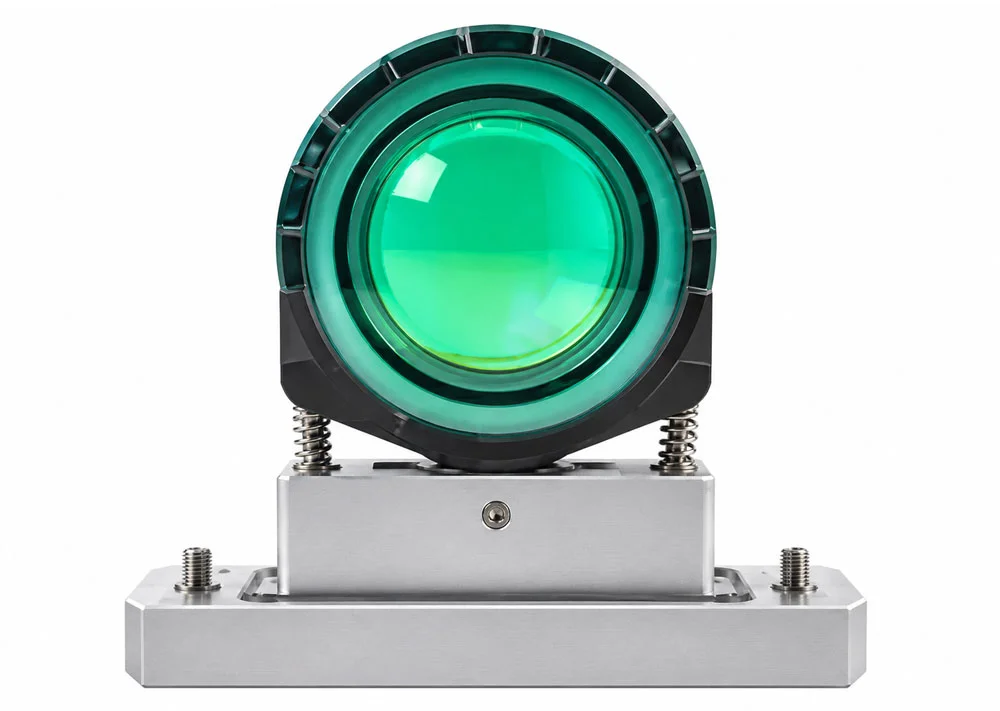
Kính bảo vệ được lắp tại các vị trí thích hợp trong đường truyền quang học nhằm ngăn bụi, khói và xỉ kim loại xâm nhập vào cụm thấu kính.
Đây là linh kiện cần kiểm tra thường xuyên vì các vết bẩn, trầy xước hoặc hư hỏng lớp phủ quang học làm tăng khả năng hấp thụ nhiệt, gây suy giảm chất lượng chùm tia và ảnh hưởng đến tuổi thọ đầu cắt.
2.6. Bép cắt laser
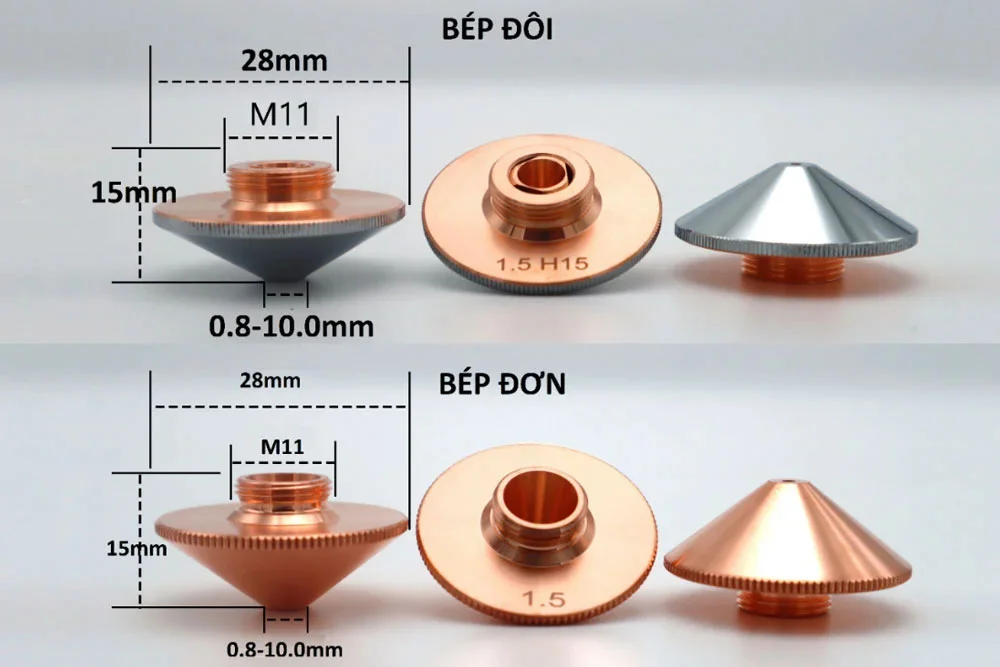
Bép cắt laser là bộ phận nằm tại vị trí thấp nhất của đầu cắt, có nhiệm vụ định hướng dòng khí hỗ trợ đến vùng gia công. Bép cắt thường được chế tạo từ đồng hoặc hợp kim đồng, với nhiều cấu hình như bép đơn, bép đôi và các kích thước lỗ phun khác nhau.
Việc lựa chọn đúng loại bép và bảo đảm độ đồng tâm giữa chùm tia laser với lỗ bép giúp duy trì dòng khí ổn định, nâng cao hiệu quả loại bỏ kim loại nóng chảy và hạn chế bavia.
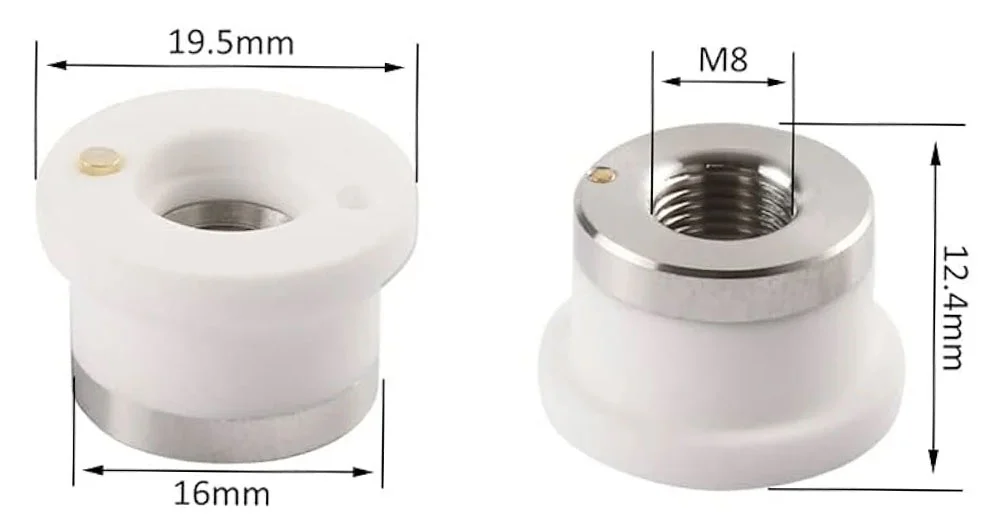
2.7. Vòng sứ và cảm biến chiều cao
Vòng sứ laser có chức năng cách điện và tham gia truyền tín hiệu của hệ thống cảm biến điện dung. Cảm biến chiều cao đo khoảng cách giữa bép cắt và bề mặt kim loại, sau đó gửi tín hiệu đến bộ điều khiển trục Z để duy trì khoảng cách làm việc theo giá trị cài đặt.
Chức năng này đặc biệt quan trọng khi gia công thép tấm có độ phẳng không đồng đều.
2.8. Hệ thống làm mát và cảm biến bảo vệ
Các đầu cắt laser fiber công suất lớn thường tích hợp đường làm mát bằng nước, hệ thống dẫn khí và các cảm biến giám sát.
Tùy model, hệ thống giám sát nhiệt độ, áp suất, tình trạng kính bảo vệ hoặc tín hiệu va chạm nhằm phát hiện bất thường và hỗ trợ bảo vệ các bộ phận quang học.
3. Nguyên lý hoạt động của đầu cắt laser
Đầu cắt laser hoạt động dựa trên nguyên lý hội tụ chùm tia có mật độ năng lượng cao vào vùng gia công, kết hợp với khí hỗ trợ và chuyển động CNC để tạo thành đường cắt. Quá trình hoạt động của đầu cắt laser fiber gồm các giai đoạn chính:
- Bước 1: Truyền dẫn chùm tia laser: Nguồn laser fiber tạo ra chùm tia có công suất theo chế độ vận hành, truyền qua cáp quang đến bộ kết nối trên đầu cắt.
- Bước 2: Chuẩn trực và hội tụ: Chùm tia đi qua thấu kính chuẩn trực và thấu kính hội tụ để tập trung năng lượng vào một vùng nhỏ trên bề mặt vật liệu. Vị trí tiêu điểm được điều chỉnh theo chiều dày, vật liệu và chế độ cắt.
- Bước 3: Làm nóng chảy và loại bỏ vật liệu: Năng lượng laser làm kim loại tại vùng cắt nóng chảy. Khí hỗ trợ như oxy, nitơ hoặc khí nén được dẫn qua bép cắt để đẩy kim loại nóng chảy khỏi rãnh cắt. Khi dùng oxy, phản ứng oxy hóa còn đóng góp nhiệt cho quá trình cắt thép carbon.
- Bước 4: Điều khiển chuyển động: Hệ CNC điều khiển chuyển động tương đối giữa đầu cắt và phôi theo quỹ đạo lập trình. Đồng thời, cảm biến chiều cao phối hợp với trục Z để duy trì khoảng cách giữa bép và bề mặt vật liệu.
- Bước 5: Giám sát và hiệu chỉnh: Trên các đầu cắt có chức năng giám sát thông minh, hệ thống theo dõi các thông số liên quan và phát cảnh báo khi phát hiện trạng thái bất thường.
4. Các loại đầu cắt laser phổ biến
Đầu cắt laser fiber được phân loại theo phương pháp điều chỉnh tiêu điểm, công suất hoạt động và ứng dụng gia công.
4.1. Đầu cắt laser điều chỉnh tiêu điểm thủ công
Đầu cắt lấy nét thủ công (Manual Focus Laser Cutting Head) sử dụng cơ cấu điều chỉnh cơ khí để thiết lập vị trí tiêu điểm.
Ưu điểm của loại đầu cắt này là kết cấu tương đối đơn giản, chi phí đầu tư thấp và thuận tiện trong bảo trì. Tuy nhiên, quá trình thay đổi tiêu điểm cần thao tác trực tiếp, làm tăng thời gian chuẩn bị khi thường xuyên chuyển đổi vật liệu hoặc chiều dày cắt.
Loại đầu cắt này phù hợp với máy công suất thấp và những ứng dụng có điều kiện gia công tương đối ổn định.
4.2. Đầu cắt laser tự động lấy nét
Đầu cắt laser Auto-Focus được trang bị cơ cấu truyền động điều chỉnh vị trí tiêu điểm theo tín hiệu từ hệ điều khiển.
Nhờ khả năng tự động thay đổi vị trí hội tụ, thiết bị giúp giảm thời gian thiết lập thông số khi chuyển đổi chiều dày và vật liệu, đồng thời hỗ trợ các chu trình đục lỗ, cắt nhiều giai đoạn.
Đầu cắt Auto-Focus được ứng dụng rộng rãi trên máy cắt laser fiber CNC trong các xưởng gia công kim loại tấm và nhà máy sản xuất công nghiệp.
4.3. Đầu cắt laser công suất lớn
Đầu cắt laser công suất lớn được thiết kế với hệ thống quang học, cơ cấu làm mát và vật liệu phù hợp để làm việc với nguồn laser công suất cao. Các đầu cắt thuộc nhóm này thường chú trọng khả năng kiểm soát nhiệt, độ bền linh kiện quang học, bảo vệ chống nhiễm bẩn và giám sát trạng thái hoạt động.
Thiết bị được ứng dụng trong gia công thép tấm trung bình đến dày, kết cấu thép, cơ khí chế tạo và các dây chuyền có yêu cầu sản lượng lớn.
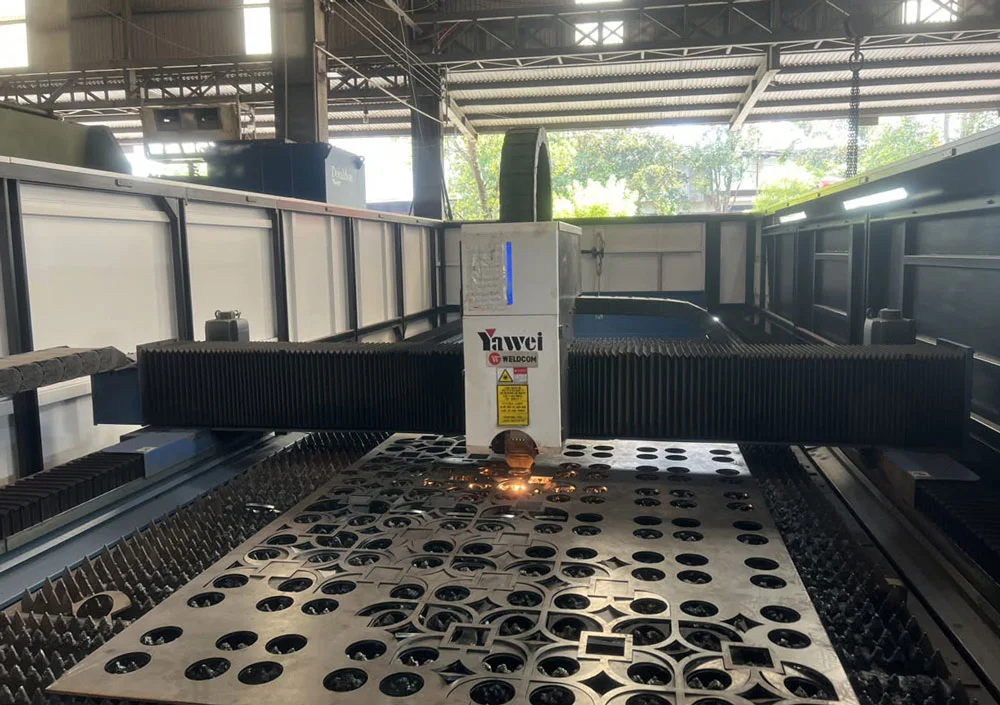
4.4. Đầu cắt laser chuyên dụng cho cắt ống và gia công 3D
Ngoài đầu cắt laser tấm, thị trường còn có các dòng đầu cắt được tối ưu cho máy cắt ống, gia công biên dạng không gian và cắt laser 3D.
Đặc điểm của nhóm này là kết cấu phù hợp với không gian gia công, khả năng tiếp cận các vị trí phức tạp và tích hợp với hệ thống điều khiển chuyển động chuyên dụng.
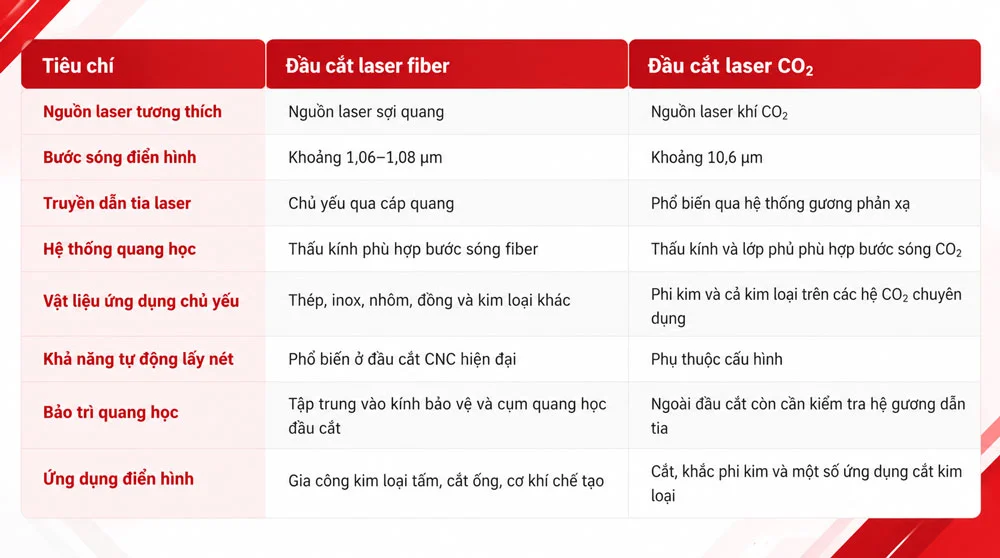
5. So sánh đầu cắt laser fiber với đầu cắt laser CO2
Đầu cắt laser fiber và đầu cắt laser CO₂ đều sử dụng hệ thống quang học để hội tụ tia laser, nhưng được thiết kế cho hai công nghệ nguồn phát khác nhau. Sự khác biệt về bước sóng, phương thức truyền dẫn và đặc tính quang học ảnh hưởng đến cấu tạo đầu cắt cũng như khả năng ứng dụng.
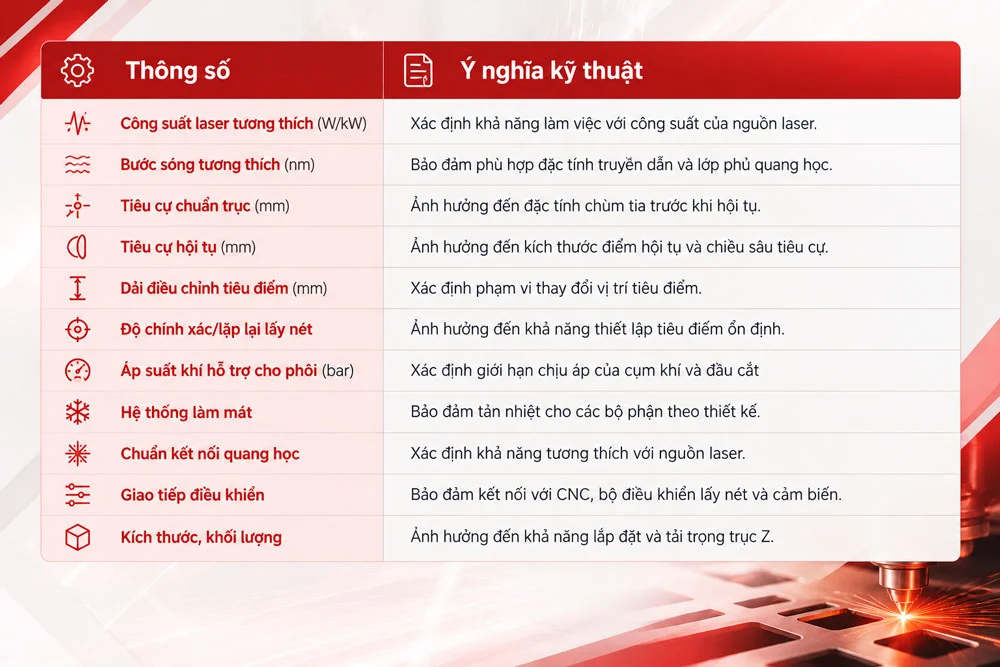
6. Các thông số kỹ thuật quan trọng của đầu cắt laser
Khi lựa chọn đầu cắt laser fiber, doanh nghiệp cần đánh giá đồng thời thông số quang học, công suất, hệ điều khiển và khả năng tích hợp cơ khí.
7. Ảnh hưởng của đầu cắt laser đến chất lượng cắt
Đầu cắt laser tác động trực tiếp đến sự phân bố năng lượng tại vùng gia công, độ ổn định của chùm tia và hiệu quả loại bỏ kim loại nóng chảy. Chỉ cần một bộ phận trong hệ thống quang học hoặc cảm biến hoạt động không chính xác, chất lượng đường cắt đã bị ảnh hưởng đáng kể.
7.1. Ảnh hưởng đến độ chính xác và chiều rộng đường cắt
Chùm tia laser sau khi đi qua thấu kính hội tụ được tập trung thành một điểm có kích thước nhỏ. Kích thước điểm hội tụ và vị trí tiêu điểm ảnh hưởng đến chiều rộng rãnh cắt (Kerf Width), hình dạng mép cắt và khả năng gia công các chi tiết nhỏ.
Khi hệ quang học bị lệch hoặc nhiễm bẩn, chất lượng hội tụ suy giảm, dẫn đến đường cắt không đồng đều và sai lệch kích thước gia công.
7.2. Ảnh hưởng đến độ nhám và bavia
Chất lượng mép cắt phụ thuộc vào sự phối hợp giữa vị trí tiêu điểm, tốc độ cắt, áp suất khí và hình dạng dòng khí qua bép cắt. Bép cắt bị biến dạng, lệch tâm hoặc không phù hợp với chế độ gia công làm thay đổi đặc tính dòng khí, khiến kim loại nóng chảy không được loại bỏ hiệu quả.
Hậu quả thường gặp là xuất hiện bavia ở mặt dưới phôi, tăng độ nhám hoặc hình thành các vết sọc không đồng đều trên bề mặt cắt.
7.3. Ảnh hưởng đến độ vuông góc của mép cắt
Độ vuông góc của mép cắt chịu ảnh hưởng từ đặc tính hội tụ, vị trí tiêu điểm, sự đồng tâm giữa tia laser và bép cắt, cũng như độ chính xác chuyển động của máy.
Khi chùm tia lệch khỏi trục quang học hoặc vị trí tiêu điểm không phù hợp, rãnh cắt dễ xuất hiện hiện tượng vát mép, đặc biệt trên thép tấm dày.
7.4. Ảnh hưởng đến tốc độ và sự ổn định sản xuất
Đầu cắt có hệ thống lấy nét tự động và cảm biến chiều cao hoạt động chính xác giúp duy trì điều kiện cắt ổn định khi thay đổi vật liệu hoặc gia công trên bề mặt phôi không hoàn toàn phẳng.
Đối với sản xuất hàng loạt, chất lượng đầu cắt còn ảnh hưởng đến tỷ lệ cắt lỗi, thời gian dừng máy, mức tiêu hao vật tư và chi phí gia công lại.
Tuy nhiên, khi đánh giá lỗi đường cắt cần kiểm tra đồng thời nguồn laser, hệ chuyển động CNC, khí hỗ trợ và chất lượng vật liệu, tránh quy toàn bộ nguyên nhân cho đầu cắt.
8. Cách chọn đầu cắt laser phù hợp với máy
Việc lựa chọn đầu cắt laser cần dựa trên sự tương thích kỹ thuật với toàn bộ hệ thống máy cắt, thay vì chỉ căn cứ vào thương hiệu hoặc công suất công bố.
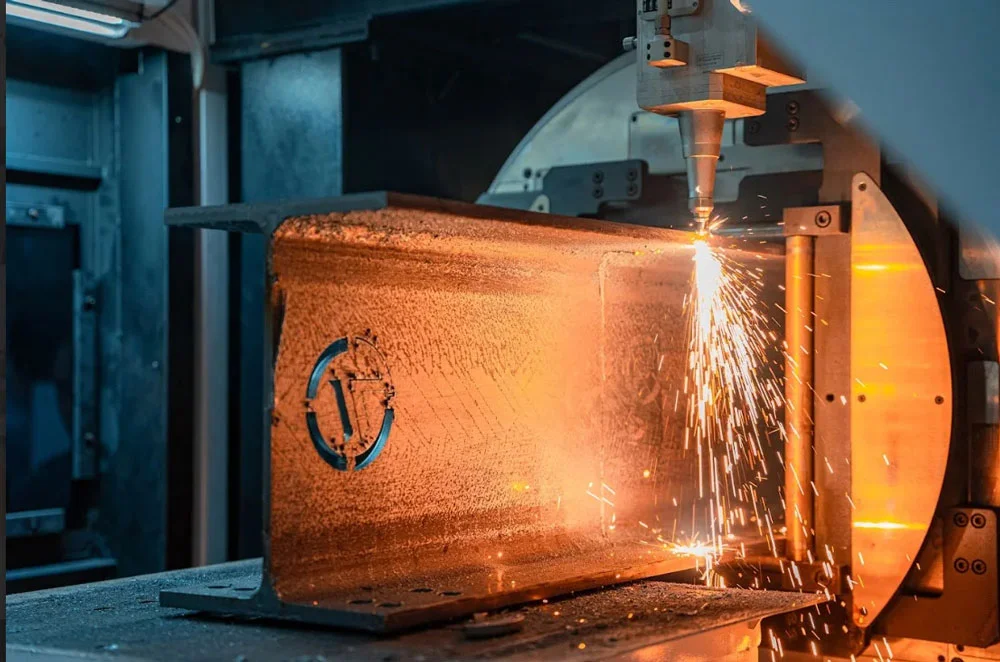
8.1. Lựa chọn theo công suất nguồn laser
Đầu cắt phải có công suất định mức phù hợp với công suất vận hành của nguồn laser.
Ví dụ, máy cắt laser fiber 6 kW cần sử dụng đầu cắt được nhà sản xuất xác nhận tương thích với nguồn 6 kW và điều kiện làm việc tương ứng. Đối với các máy công suất lớn, cần chú trọng khả năng chịu nhiệt của thấu kính, hiệu quả làm mát và các chức năng giám sát bảo vệ.
8.2. Lựa chọn theo vật liệu và chiều dày gia công
Doanh nghiệp thường xuyên cắt thép tấm mỏng cần ưu tiên đầu cắt có khả năng hội tụ tốt, độ ổn định cao và vận hành hiệu quả ở tốc độ lớn. Đối với gia công thép tấm dày, cần xem xét thêm tiêu cự quang học, dải lấy nét, khả năng chịu áp suất khí và mức độ phù hợp với quy trình đục lỗ, cắt nhiều giai đoạn.
Nếu nhà máy thường xuyên chuyển đổi giữa thép carbon, inox và nhôm với nhiều chiều dày khác nhau, đầu cắt Auto-Focus sẽ hỗ trợ rút ngắn thời gian thiết lập công nghệ.
8.3. Kiểm tra khả năng lắp đặt và kết nối
Trước khi lựa chọn đầu cắt thay thế, cần xác định kích thước gá lắp, khối lượng thiết bị, chuẩn kết nối sợi quang, đường cấp khí, đường làm mát và các đầu nối điện.
Đặc biệt, trục Z cần đáp ứng yêu cầu về tải trọng và không gian lắp đặt, bảo đảm đầu cắt vận hành an toàn trong toàn bộ hành trình chuyển động.
8.4. Đánh giá phụ kiện và dịch vụ kỹ thuật
Ngoài giá đầu tư, doanh nghiệp cần quan tâm đến tính sẵn có của kính bảo vệ, thấu kính, bép cắt, vòng sứ và các linh kiện điện tử. Đầu cắt sử dụng phụ kiện phổ biến, có tài liệu kỹ thuật đầy đủ và được hỗ trợ bảo trì đúng quy trình sẽ thuận lợi hơn trong vận hành dài hạn.
9. Cách xác minh loại đầu cắt laser đang sử dụng
Việc xác định chính xác thương hiệu và model đầu cắt là bước cần thiết trước khi mua phụ kiện, sửa chữa hoặc thay thế. Người vận hành nên kiểm tra theo trình tự sau:
- Kiểm tra tem thông số (Nameplate): Xác định tên nhà sản xuất, model, số serial và công suất định mức trên thân đầu cắt.
- Kiểm tra tài liệu máy: Đối chiếu danh mục cấu hình, hướng dẫn vận hành và tài liệu phụ tùng do nhà sản xuất cung cấp.
- Kiểm tra thông tin trên hệ điều khiển: Một số hệ CNC hoặc phần mềm chẩn đoán hiển thị loại đầu cắt, bộ điều khiển lấy nét và trạng thái thiết bị.
- Đối chiếu cấu tạo bên ngoài: Quan sát kiểu gá lắp, chuẩn kết nối sợi quang, cụm bép và kết cấu thân đầu cắt để hỗ trợ nhận dạng.
- Xác nhận với đơn vị cung cấp: Trường hợp đầu cắt đã được thay thế hoặc tem thông số không còn nguyên vẹn, cần cung cấp hình ảnh và mã phụ kiện để xác minh.
Khi đặt mua phụ kiện, ngoài tên đầu cắt, cần ghi nhận mã linh kiện, đường kính, chiều dày, tiêu cự và các kích thước liên quan. Không lựa chọn linh kiện chỉ dựa trên hình dạng tương tự.
10. Các thương hiệu đầu cắt laser phổ biến
Thị trường đầu cắt laser fiber hiện nay có nhiều nhà sản xuất cung cấp thiết bị cho các phân khúc từ gia công cơ khí phổ thông đến sản xuất công nghiệp công suất lớn.
10.1. Raytools
Raytools được biết đến với các dòng đầu cắt laser fiber như BM109, BM111 và BM115. Sản phẩm có các cấu hình lấy nét tự động, được sử dụng trên nhiều máy cắt laser CNC trong phân khúc công suất khác nhau. Khi lựa chọn cần đối chiếu thông số của từng model.
10.2. Precitec
Precitec là thương hiệu của Đức, cung cấp các dòng đầu cắt như ProCutter, ProCutter Zoom, ProCutter Thunder và SolidCutter. Các sản phẩm chú trọng công nghệ cảm biến, điều khiển tiêu điểm và giám sát quá trình cắt, phục vụ nhiều ứng dụng công nghiệp.
10.3. WSX
WSX cung cấp các dòng đầu cắt laser fiber phục vụ nhiều dải công suất, bao gồm đầu cắt lấy nét tự động. Thương hiệu thường xuất hiện trên các hệ thống máy laser CNC sử dụng linh kiện từ Trung Quốc.
10.4. BOCI (BOCHU)
BOCI phát triển các dòng đầu cắt laser BLT, tích hợp công nghệ điều khiển lấy nét, cảm biến và các chức năng giám sát tùy cấu hình. Đây là nhóm sản phẩm được sử dụng trong nhiều hệ thống cắt laser fiber CNC hiện đại.
10.5. OSPRI
OSPRI cung cấp đầu cắt laser fiber với nhiều cấu hình khác nhau, phục vụ các ứng dụng cắt tấm và cắt ống. Việc lựa chọn phụ kiện cần căn cứ vào model đầu cắt cụ thể.
11. Cách bảo dưỡng đầu cắt laser
Bảo dưỡng đầu cắt laser định kỳ giúp duy trì chất lượng đường cắt, hạn chế hư hỏng hệ quang học và giảm thời gian dừng máy ngoài kế hoạch. Hoạt động bảo dưỡng cần tuân thủ hướng dẫn của nhà sản xuất và quy trình an toàn laser, điện, khí nén, nước làm mát.
11.1. Kiểm tra và vệ sinh kính bảo vệ
Kính bảo vệ cần được kiểm tra tình trạng nhiễm bẩn, trầy xước, biến màu hoặc cháy lớp phủ quang học.
Nếu phát hiện bất thường, cần thực hiện vệ sinh hoặc thay thế theo hướng dẫn kỹ thuật. Quá trình thao tác phải được thực hiện trong môi trường sạch bằng dụng cụ chuyên dụng, tránh để bụi và hơi ẩm xâm nhập vào cụm quang học. Không sử dụng khăn thông thường hoặc hóa chất không được phê duyệt để lau bề mặt quang học.
11.2. Kiểm tra bép cắt và vòng sứ
Bép cắt cần được kiểm tra tình trạng biến dạng, bám xỉ, hư hỏng ren hoặc lệch lỗ phun.
Đồng thời, vòng sứ phải bảo đảm không nứt vỡ, lắp đúng vị trí và truyền tín hiệu cảm biến ổn định.
Khi thay bép, cần kiểm tra độ đồng tâm giữa chùm tia laser và lỗ bép theo quy trình của nhà sản xuất.
11.3. Kiểm tra hệ thống làm mát
Đối với đầu cắt có hệ thống làm mát bằng nước, cần kiểm tra lưu lượng, nhiệt độ, áp suất và tình trạng rò rỉ.
Nước làm mát phải đáp ứng yêu cầu chất lượng của nhà sản xuất nhằm hạn chế cáu cặn, ăn mòn và ảnh hưởng đến khả năng tản nhiệt.
11.4. Kiểm tra hệ thống lấy nét và cảm biến chiều cao
Hệ thống Auto-Focus cần được kiểm tra khả năng thay đổi vị trí tiêu điểm, độ lặp lại và các tín hiệu cảnh báo.
Cảm biến chiều cao cần được hiệu chuẩn theo hướng dẫn, đặc biệt sau khi thay vòng sứ, bép cắt hoặc các bộ phận liên quan.
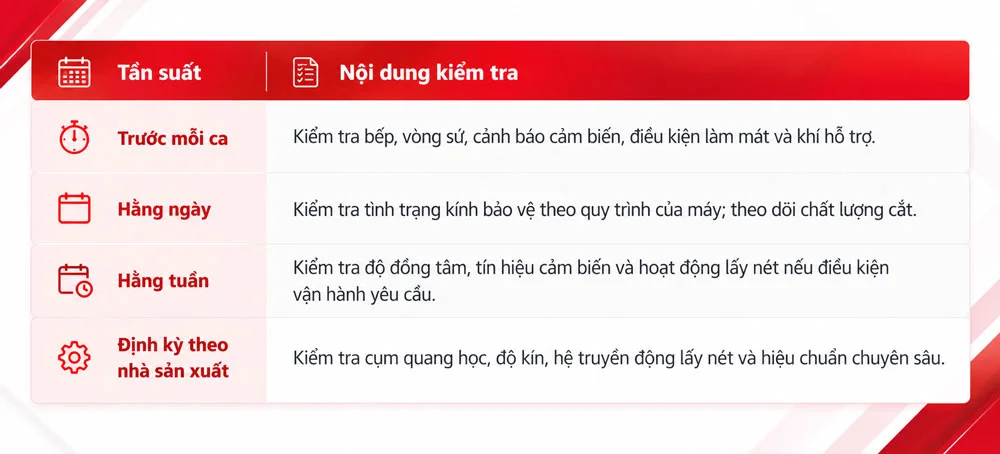
11.5. Lịch kiểm tra tham khảo
Tần suất trên chỉ mang tính tham khảo. Lịch bảo dưỡng thực tế cần dựa trên model đầu cắt, khuyến nghị nhà sản xuất, môi trường vận hành và cường độ sử dụng.
*** Lưu ý an toàn: Phải ngừng phát laser, cô lập nguồn năng lượng và thực hiện quy trình bảo trì an toàn trước khi tháo lắp. Không tự ý mở cụm quang học kín hoặc can thiệp vào hệ thống laser công suất lớn khi chưa được đào tạo và cấp quyền.
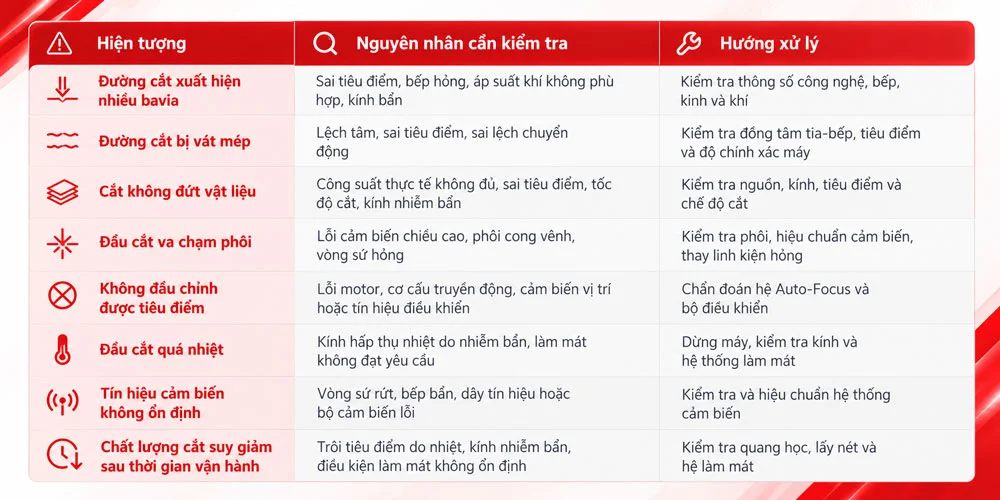
12. Các lỗi thường gặp ở đầu cắt laser
Trong quá trình sử dụng, đầu cắt laser gặp nhiều lỗi liên quan đến quang học, cảm biến, cơ cấu lấy nét và hệ thống làm mát. Việc xác định đúng nguyên nhân giúp tránh thay thế linh kiện không cần thiết.
13. Khi nào cần thay đầu cắt laser
Không phải mọi sự cố của đầu cắt laser đều yêu cầu thay mới toàn bộ cụm thiết bị. Trong nhiều trường hợp, việc thay kính bảo vệ, bép cắt, vòng sứ hoặc sửa chữa bộ phận hư hỏng đã đủ để khôi phục khả năng hoạt động. Tuy nhiên, doanh nghiệp nên xem xét thay đầu cắt khi xuất hiện một trong những tình trạng sau:
- Hư hỏng cơ khí nghiêm trọng: Đầu cắt bị va chạm mạnh, hỏng kết cấu gá lắp hoặc mất độ chính xác quang học mà không khôi phục được bằng hiệu chuẩn, sửa chữa.
- Hư hỏng hệ quang học trên diện rộng: Cụm quang học bị cháy, nhiễm bẩn nghiêm trọng hoặc hỏng nhiều thành phần khiến chi phí sửa chữa lớn và khó bảo đảm độ ổn định sau phục hồi.
- Hệ điều khiển và lấy nét xuống cấp: Cơ cấu Auto-Focus, cảm biến hoặc hệ thống điện tử hư hỏng nhiều lần, không còn bảo đảm yêu cầu vận hành.
- Không đáp ứng yêu cầu công suất mới: Khi nâng cấp nguồn laser lên công suất vượt giới hạn định mức của đầu cắt hiện tại, cần lựa chọn thiết bị có khả năng chịu tải tương ứng.
- Thiếu phụ kiện thay thế: Đầu cắt đời cũ không còn linh kiện tương thích hoặc chi phí, thời gian sửa chữa ảnh hưởng lớn đến tiến độ sản xuất.
14. Hệ thống đầu cắt và phụ kiện laser tại Weldcom
Weldcom cung cấp đa dạng thiết bị và giải pháp gia công kim loại, nổi bật là hệ thống máy cắt laser CNC cùng các dòng phụ kiện, linh kiện phục vụ vận hành và bảo dưỡng. Đặc biệt, đối với đầu cắt laser fiber, việc lựa chọn linh kiện tương thích và đảm bảo chất lượng là yếu tố quan trọng giúp duy trì độ chính xác gia công, nâng cao tính ổn định của thiết bị và hạn chế gián đoạn sản xuất.
Với nhu cầu đầu tư mới, nâng cấp hệ thống máy cắt laser hoặc thay thế đầu cắt và phụ kiện, Weldcom tư vấn giải pháp trên cơ sở đánh giá đồng bộ nguồn laser, đầu cắt, hệ thống điều khiển và yêu cầu gia công thực tế. Qua đó, giúp doanh nghiệp lựa chọn cấu hình phù hợp, tối ưu hiệu suất vận hành và hiệu quả đầu tư dài hạn.
Liên hệ Weldcom để được tư vấn giải pháp máy cắt laser CNC, lựa chọn đầu cắt laser và phụ kiện tương thích với thiết bị hiện có.
Công ty Cổ phần Công Nghiệp Weldcom
- Địa chỉ: 285 Ngô Gia Tự, Phường Việt Hưng, Hà Nội
- Hotline: 1900 9410
- Website: weldcom.vn
- Email: sales@weldcom.vn
Tin Tức Liên Quan
Tổng quan về máy chấn tự động & thông tin cần biết
Máy chấn tự động là giải pháp gia công kim loại tấm ứng dụng công nghệ điều khiển CNC và các hệ thống tự động hóa nhằm nâng cao độ chính xác, năng suất và tính ổn định trong quá trình chấn gấp. Hiện ...
Giải đáp: Phụ kiện máy cắt laser gồm những gì?
Phụ kiện máy cắt laser là thông tin không thể bỏ qua trong quá trình vận hành thiết bị. Cùng theo dõi bài viết sau của Weldcom để lựa chọn được phụ kiện phù hợp với máy cắt laser của mình nhé! 1. Phụ ...
Dây chuyền sản xuất vỏ tủ điện: Cấu hình & tư vấn đầu tư
Dây chuyền sản xuất vỏ tủ điện được nhiều doanh nghiệp sản xuất tủ điện quan tâm khi muốn tăng năng suất nhà máy. Cùng Weldcom tìm hiểu chi tiết trước khi quyết định đầu tư để lựa chọn được dây chuyền ...