Tin Tức Mới
Đầu cắt laser và những thông tin cần biết
Nguyên nhân và cách khắc phục lỗi máy cắt laser thường gặp
- Trang chủ
- Tư vấn kỹ thuật
- Máy cắt laser
- Nguyên nhân và cách khắc phục lỗi máy cắt laser thường gặp
Máy laser cắt không đứt? Máy laser cắt bị răng cưa? Máy cắt laser không ra tia?... Đây có thể là những tình huống không mong muốn bạn có thể gặp phải trong quá trình vận hành máy. Cùng theo dõi bài viết sau để nắm được cách khắc phục đúng cách nhé!
Lưu ý an toàn: Tia laser fiber công nghiệp thuộc loại nguy hiểm cao nhất với mắt và da. Luôn tắt phát tia và ngắt nguồn trước khi mở đầu cắt, không bao giờ nhìn vào vùng cắt khi máy đang phát tia.
1. Bảng tra nhanh các lỗi máy cắt laser fiber thường gặp
Biểu hiện | Nguyên nhân | Có thể tự xử lý? |
|---|---|---|
| Máy cắt laser chạy không ra tia | Máy làm mát báo động, khóa an toàn chưa mở, nguồn laser chưa bật | Phần lớn được |
| Cắt không đứt, còn dính mặt dưới | Kính bảo vệ bẩn, sai tiêu cự, tốc độ quá nhanh, áp khí thấp | Được |
| Mép cắt có vân thô, lởm chởm | Sai tốc độ hoặc áp khí, tiêu cự lệch | Được |
| Đường cong, góc bị răng cưa | Gia tốc quá cao, rung máy, dây đai hoặc bánh răng mòn | Một phần |
| Bavia, xỉ bám mặt dưới | Áp khí thấp, tiêu cự sai, tốc độ không hợp | Được |
| Inox bị cháy đen mép | Dùng O₂ hoặc khí nén, N₂ không đủ tinh khiết | Được |
| Mép cắt nghiêng, một bên đẹp một bên xấu | Tia không đồng tâm với béc, béc móp | Được |
| Báo lỗi cảm biến độ cao, đầu cắt va chạm | Tấm cong, chi tiết bật lên, béc lỏng | Một phần |
| Cắt sai kích thước | Sai bù đường cắt, cơ khí truyền động mòn | Một phần |
| Công suất giảm dần theo thời gian | Đường quang bẩn, nguồn laser suy giảm | Không, gọi kỹ thuật |
2. Máy cắt laser không ra tia
Biểu hiện: Máy cắt laser fiber chạy đúng đường cắt, khí vẫn thổi nhưng không có tia laser, hoặc phần mềm báo không thể phát tia.
Nguyên nhân: Phần lớn trường hợp không ra tia là do một điều kiện an toàn chưa đạt, nên máy chủ động chặn tia. Chỉ một phần nhỏ là do hỏng nguồn laser.
Cách khắc phục:
- Bước 1: Máy làm mát (chiller). Xem chiller có đang báo động nhiệt độ, thiếu nước hay lưu lượng thấp không. Nguồn laser sẽ không phát tia khi nước làm mát chưa đạt nhiệt độ làm việc. Đây là nguyên nhân hay gặp nhất.
- Bước 2: Khóa an toàn và nút dừng khẩn. Kiểm tra nút dừng khẩn đã nhả chưa, cửa che chắn đã đóng chưa, chìa khóa nguồn laser đã xoay sang vị trí bật chưa.
- Bước 3: Trạng thái nguồn laser trên phần mềm. Xem phần mềm điều khiển đã bật nguồn laser và cổng phát tia chưa, có mã lỗi nào không. Ghi lại mã lỗi để báo kỹ thuật nếu cần.
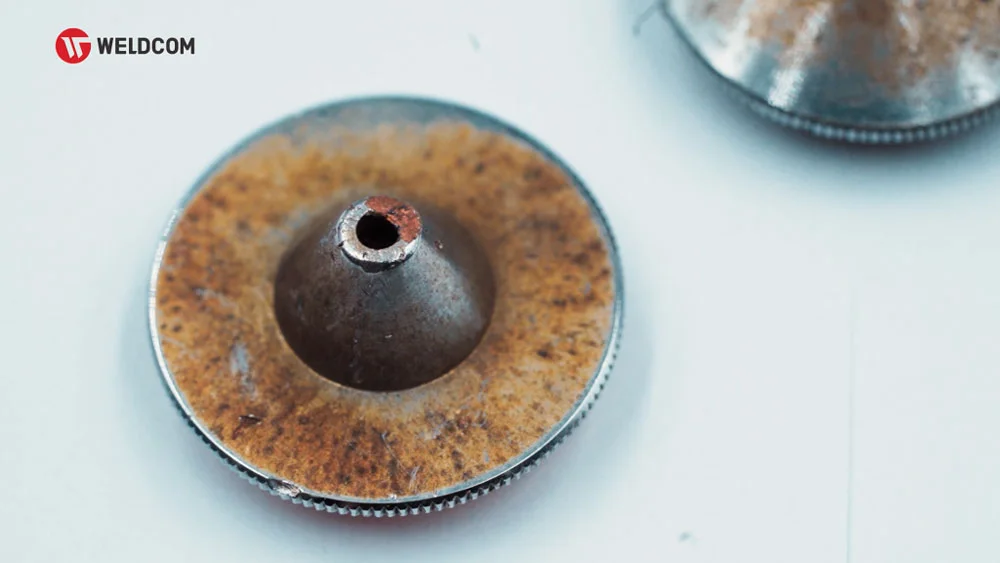
- Bước 4: Kính bảo vệ và bép cắt. Tắt tia, tháo kiểm tra kính bảo vệ. Kính bị cháy đen hoàn toàn có thể chặn gần hết năng lượng, khiến trông như không ra tia.
- Bước 5: Dây dẫn quang và đầu nối. Quan sát dây dẫn quang từ nguồn tới đầu cắt có bị gập, đè hay tự tháo không. Không tự tháo đầu nối dây quang.
Nếu đã kiểm tra đủ 5 bước mà vẫn không ra tia, nguồn laser báo lỗi nội bộ, hoặc có mùi khét từ tủ nguồn. Khi đó cần kỹ thuật viên kiểm tra nguồn laser và đường quang.
3. Máy laser cắt không đứt
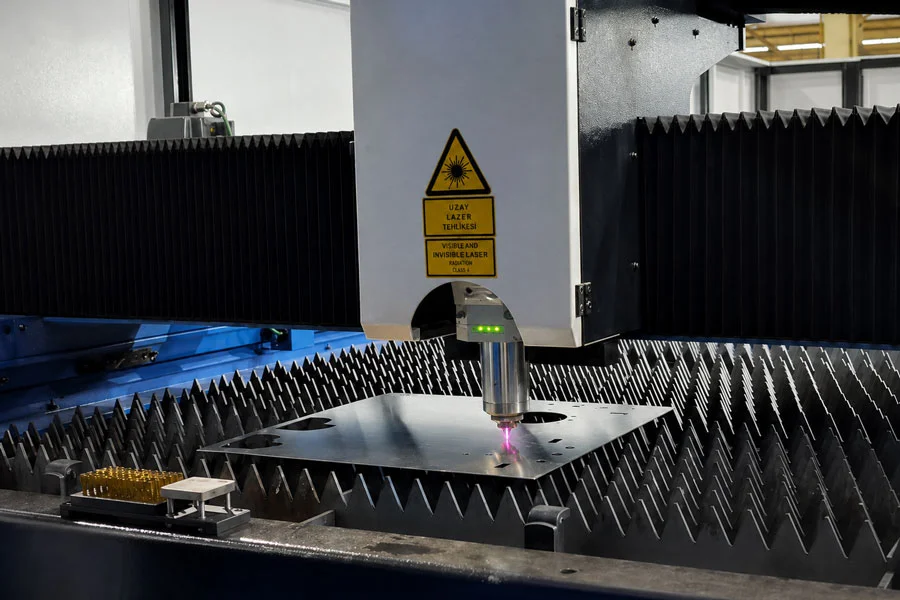
Biểu hiện: Tia vẫn ra nhưng chi tiết còn dính mặt dưới, xỉ bắn ngược lên mặt tấm, hoặc cắt đứt đoạn đầu rồi đứt quãng.
Nguyên nhân: Cắt không đứt nghĩa là năng lượng tới tấm không đủ, hoặc khí không thổi được kim loại nóng chảy ra khỏi đường cắt.
Cách khắc phục:
Bước | Kiểm tra | Dấu hiệu | Cách xử lý |
|---|---|---|---|
1 | Kính bảo vệ | Có đốm bẩn, vết cháy | Lau bằng dụng cụ chuyên dụng; thay nếu đốm cháy không lau được |
2 | Bép cắt | Lỗ béc móp, dính xỉ, sai cỡ lỗ cho độ dày tấm | Làm sạch hoặc thay béc đúng loại, đúng cỡ |
3 | Tiêu cự | Tiêu cự khác với thông số chuẩn của vật liệu | Đặt lại tiêu cự theo bảng thông số của hãng |
4 | Khí cắt | Áp suất thấp, bình khí sắp hết, khí không đủ tinh khiết | Thay bình, kiểm tra van và đường ống, tăng áp theo thông số |
5 | Tốc độ và công suất | Tốc độ quá nhanh hoặc công suất thấp so với độ dày | Giảm tốc độ hoặc tăng công suất; cắt thử trên phôi thừa |
6 | Độ dày vật liệu | Tấm dày hơn khả năng máy, hoặc vật liệu phản xạ cao (đồng, nhôm) | Đối chiếu độ dày cắt tối đa trong thông số máy |
4. Máy laser cắt bị răng cưa
"Răng cưa" thường được dùng cho hai lỗi khác nhau. Cần xác định đúng loại trước khi sửa, vì nguyên nhân hoàn toàn khác.
Vân cắt thô trên mép | Răng cưa trên đường cong, góc | |
|---|---|---|
| Biểu hiện | Các vệt sọc dọc theo chiều dày mép cắt, sờ thấy nhám | Đường cong bị gợn sóng, lỗ tròn không tròn, góc bị lẹm hoặc gai |
| Nguyên nhân | Quá trình cắt: thông số, khí, tiêu cự | Cơ khí và chuyển động: gia tốc, rung, truyền động |
| Có thể tự sửa không? | Hầu hết | Một phần |
4.1. Vân cắt thô trên mép
- Tốc độ không hợp. Quá nhanh làm vân cắt nghiêng và sâu; quá chậm làm mép cháy, vân to. Điều chỉnh từng bước nhỏ và cắt thử.
- Áp khí không ổn định. Áp dao động khi bình sắp hết hoặc van giảm áp yếu, khiến vân cắt không đều.
- Tiêu cự lệch. Tiêu cự quá cao hoặc quá thấp so với chuẩn làm mép thô ở nửa trên hoặc nửa dưới.
- Bép cắt mòn. Luồng khí bị lệch, thổi xỉ không đều.
4.2. Răng cưa trên đường cong và góc
- Gia tốc đặt quá cao so với chi tiết. Chi tiết nhỏ, nhiều lỗ tròn cần giảm gia tốc và tốc độ khi vào cung. Phần lớn phần mềm có tham số riêng cho đường cong nhỏ.
- Đầu cắt hoặc béc bị lỏng. Kiểm tra độ chặt của béc và vòng gốm.
- Rung từ nền xưởng hoặc máy đặt chưa cân. Máy cần nền cứng, cân bằng, không đặt sát máy dập hay thiết bị gây rung.
- Truyền động mòn hoặc rơ. Thanh răng, bánh răng, dây đai, ray dẫn hướng bị mòn, thiếu bôi trơn hoặc có bụi xỉ. Người vận hành làm sạch và bôi trơn; căn chỉnh khe hở và tham số động cơ servo thì cần kỹ thuật viên.
5. Các lỗi chất lượng mép cắt khác
5.1. Bavia, xỉ bám mặt dưới
- Nguyên nhân: Áp khí thấp nên không thổi hết kim loại nóng chảy; tiêu cự quá cao; tốc độ quá nhanh (xỉ dạng hạt nhỏ) hoặc quá chậm (xỉ dạng giọt to); béc quá xa mặt tấm.
- Cách xử lý: Tăng áp khí, hạ tiêu cự dần về phía mặt dưới, chỉnh tốc độ theo dạng xỉ, kiểm tra chiều cao béc.
5.2. Inox bị cháy đen hoặc vàng mép
- Nguyên nhân: Cắt inox bằng O₂ hoặc khí nén sẽ luôn cho mép sẫm do oxy hóa. Nếu đã dùng N₂ mà mép vẫn vàng, khí N₂ có thể chưa đủ tinh khiết (thường cần từ 99,99% trở lên) hoặc đường ống bị lẫn khí.
- Cách xử lý: Dùng N₂ đủ tinh khiết cho chi tiết inox cần mép sáng, kiểm tra rò rỉ đường ống. Xem thêm cách chọn khí trong bài: máy cắt laser inox..
5.3. Mép cắt nghiêng, một bên đẹp một bên xấu
- Nguyên nhân: Tia laser không nằm giữa lỗ béc (lệch đồng tâm), hoặc béc bị móp một bên.
- Cách xử lý: Thay béP, kiểm tra và căn lại đồng tâm theo hướng dẫn của đầu cắt. Nên kiểm tra đồng tâm mỗi khi thay béP hoặc sau va chạm.
5.4. Cháy lẹm góc nhọn
- Nguyên nhân: đầu cắt giảm tốc khi qua góc nhưng công suất vẫn giữ nguyên, nhiệt dồn vào góc.
- Cách xử lý: bật chức năng giảm công suất theo tốc độ hoặc điểm làm nguội tại góc trong phần mềm; với góc rất nhọn, thêm đường vòng nhỏ ra ngoài chi tiết.
5.5. Nổ lỗ hoặc bắn xỉ khi xuyên tấm
- Nguyên nhân: thông số xuyên (công suất, thời gian, chiều cao béc) chưa hợp với tấm dày; xỉ bắn ngược làm bẩn kính bảo vệ rất nhanh.
- Cách xử lý: dùng chế độ xuyên nhiều cấp cho tấm dày, nâng béc khi xuyên, đặt điểm xuyên ra ngoài chi tiết. Kiểm tra kính bảo vệ sau mỗi lần nổ lỗ.
5.6. Đường cắt rộng bất thường
- Nguyên nhân: bép quá to, tiêu cự sai, công suất thừa so với độ dày.
- Cách xử lý: dùng đúng cỡ béc, chỉnh lại tiêu cự và công suất; cập nhật lại giá trị bù đường cắt để chi tiết đúng kích thước.
6. Lỗi hệ thống và báo động trên máy cắt laser
6.1. Máy làm mát báo động
Chiller báo nhiệt độ cao, thiếu nước hoặc lưu lượng thấp. Kiểm tra mức nước, lưới lọc, dàn tản nhiệt có bị bụi bao kín không, và nhiệt độ phòng đặt chiller. Chỉ dùng loại nước và chất chống đông theo khuyến cáo của hãng; nước máy thường có thể đóng cặn trong nguồn laser.
6.2. Cảm biến bám độ cao báo lỗi
Đầu cắt giữ khoảng cách với mặt tấm nhờ cảm biến điện dung. Cảm biến báo lỗi hoặc đầu cắt nhấp nhô khi:
- bép cắt chưa vặn chặt hoặc vòng gốm bị nứt;
- tấm có màng nhựa, sơn hoặc bị gỉ nặng;
- lâu chưa hiệu chỉnh lại cảm biến sau khi thay béc.
Xử lý: vặn chặt bép, thay vòng gốm nếu nứt, chạy lệnh hiệu chỉnh cảm biến trên phần mềm.
6.3. Đầu cắt va chạm
Nguyên nhân hay gặp là tấm bị cong vênh, hoặc chi tiết đã cắt bị bật lên rồi đầu cắt chạy qua. Hạn chế bằng cách để cầu nối nhỏ giữ chi tiết, sắp xếp thứ tự cắt để đầu cắt không đi qua vùng đã cắt, và bật chức năng nâng đầu khi di chuyển không cắt. Sau mỗi lần va chạm, kiểm tra kính bảo vệ, đồng tâm và hiệu chỉnh lại cảm biến trước khi cắt tiếp. Va chạm mạnh có thể làm lệch cả cụm quang học bên trong, cần kỹ thuật viên kiểm tra.
6.4. Đầu cắt quá nhiệt
Thường do kính bảo vệ bẩn hấp thụ nhiệt, hoặc nước làm mát đầu cắt không đủ lưu lượng. Dừng cắt, kiểm tra kính và đường nước. Không tiếp tục cắt khi đầu cắt đang báo nhiệt, vì có thể làm hỏng thấu kính bên trong.
6.5. Cắt sai kích thước hoặc lệch vị trí
- Sai đều mọi chi tiết một lượng nhỏ: kiểm tra giá trị bù đường cắt.
- Sai tăng dần theo chiều dài, hoặc hình vuông thành hình bình hành: có thể do truyền động mòn, lệch trục, cần kỹ thuật viên căn chỉnh.
- Chi tiết bị cắt lệch khỏi tấm: kiểm tra điểm gốc và chức năng tìm mép tấm.
7. Lỗi nào người vận hành tự xử lý được?
Người vận hành đã được đào tạo có thể tự làm:
- Lau, thay kính bảo vệ (sau khi tắt tia và ngắt nguồn).
- Làm sạch, thay bép cắt và vòng gốm.
- Kiểm tra, căn đồng tâm béc theo hướng dẫn.
- Điều chỉnh thông số cắt: tốc độ, công suất, tiêu cự, áp khí.
- Thay bình khí, kiểm tra áp suất và rò rỉ đường ống.
- Hiệu chỉnh cảm biến bám độ cao trên phần mềm.
- Bổ sung nước chiller, vệ sinh lưới lọc và dàn tản nhiệt.
- Vệ sinh ray, thanh răng, bôi trơn theo lịch.
Không được tự làm, phải gọi kỹ thuật viên:
- Mở vỏ nguồn laser hoặc tủ điện có điện áp cao.
- Tháo đầu nối dây dẫn quang.
- Tháo thấu kính hội tụ, thấu kính chuẩn trực bên trong đầu cắt.
- Chỉnh tham số động cơ servo, căn chỉnh khe hở truyền động.
- Bỏ qua hoặc vô hiệu hóa khóa an toàn, cửa che chắn để máy chạy tiếp.
- Nhìn vào vùng cắt hoặc đưa tay vào bàn máy khi máy đang phát tia.
8. Lịch bảo trì để hạn chế lỗi lặp lại
Tần suất | Việc cần làm |
|---|---|
| Đầu mỗi ca | Kiểm tra kính bảo vệ và bép cắt; kiểm tra áp khí; xem chiller đã đạt nhiệt độ làm việc chưa; cắt thử một chi tiết nhỏ |
| Cuối mỗi ca | Dọn xỉ trên bàn và ngăn chứa; lau sạch bụi quanh đầu cắt |
| Hàng tuần | Vệ sinh ray, thanh răng; kiểm tra đồng tâm; vệ sinh hệ thống hút bụi; kiểm tra mức nước chiller |
| Hàng tháng | Bôi trơn truyền động; vệ sinh lưới lọc và dàn tản nhiệt chiller; kiểm tra đường ống khí |
| Theo khuyến cáo hãng | Thay nước làm mát; kiểm tra công suất nguồn laser và đường quang (kỹ thuật viên thực hiện) |
Nên ghi sổ theo dõi: Ngày thay kính, thay bép, mã lỗi gặp và cách đã xử lý. Sổ này giúp phát hiện sớm lỗi lặp lại, và giúp kỹ thuật viên chẩn đoán nhanh hơn khi cần hỗ trợ.
Xem thêm: Hướng dẫn vận hành máy cắt laser.
9. Hỗ trợ xử lý sự cố máy cắt laser tại Weldcom
Weldcom cung cấp các dòng máy cắt laser Kruman, Yawei, Bruco, Senfeng, Acme,... và có đội kỹ thuật hỗ trợ lắp đặt, đào tạo vận hành, bảo dưỡng và bảo trì. Weldcom cũng cung cấp linh kiện thay thế như đầu cắt laser, kính bảo vệ và bép cắt.
10. Câu hỏi thường gặp về lỗi máy cắt laser
10.1. Bao lâu thì phải thay kính bảo vệ?
Không có mốc cố định, vì phụ thuộc vật liệu, độ dày và số lần xuyên tấm. Kiểm tra đầu mỗi ca; lau nếu bẩn nhẹ, thay ngay khi có đốm cháy không lau được. Dùng tiếp kính có đốm cháy dễ làm nứt kính và hỏng thấu kính bên trong.
10.2. Cắt nhôm, đồng có làm hỏng máy không?
Nhôm và đồng phản xạ mạnh, tia phản xạ ngược có thể gây hại cho nguồn laser nếu cắt sai cách. Chỉ cắt khi máy và nguồn được hãng xác nhận hỗ trợ, dùng đúng thông số xuyên và cắt cho vật liệu này.
10.3. Máy báo lỗi, có nên tắt bật lại ngay không?
Chụp lại mã lỗi trước, rồi mới khởi động lại. Nếu cùng một lỗi lặp lại sau khi khởi động, ngừng chạy máy và liên hệ kỹ thuật, đừng cố chạy tiếp.
Nếu máy laser cắt không đứt, cắt bị răng cưa hay laser không ra tia, bạn có thể thử khắc phục theo hướng dẫn hoặc liên hệ đội kỹ thuật Weldcom qua hotline 1900 9410 để được hỗ trợ.
Công ty Cổ phần Công Nghiệp Weldcom
- Địa chỉ: 285 Ngô Gia Tự, Phường Việt Hưng, Hà Nội
- Hotline: 1900 9410
- Website: weldcom.vn
- Email: sales@weldcom.vn
Tin Tức Liên Quan
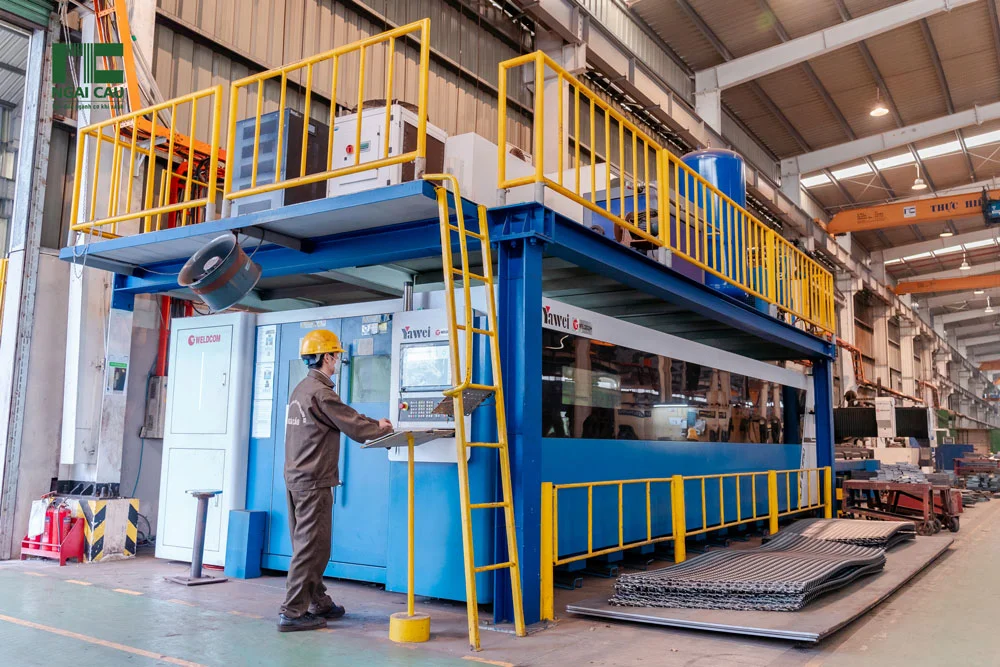
Hướng dẫn vận hành máy cắt laser đúng quy trình an toàn
Hướng dẫn vận hành máy cắt laser là thông tin được nhiều người dùng quan tâm trong qua trình vận hành thiết bị. Cùng theo dõi bài viết sau của Weldcom để nắm được cách sử dụng hiệu quả nhé! 1. Chuẩn ...
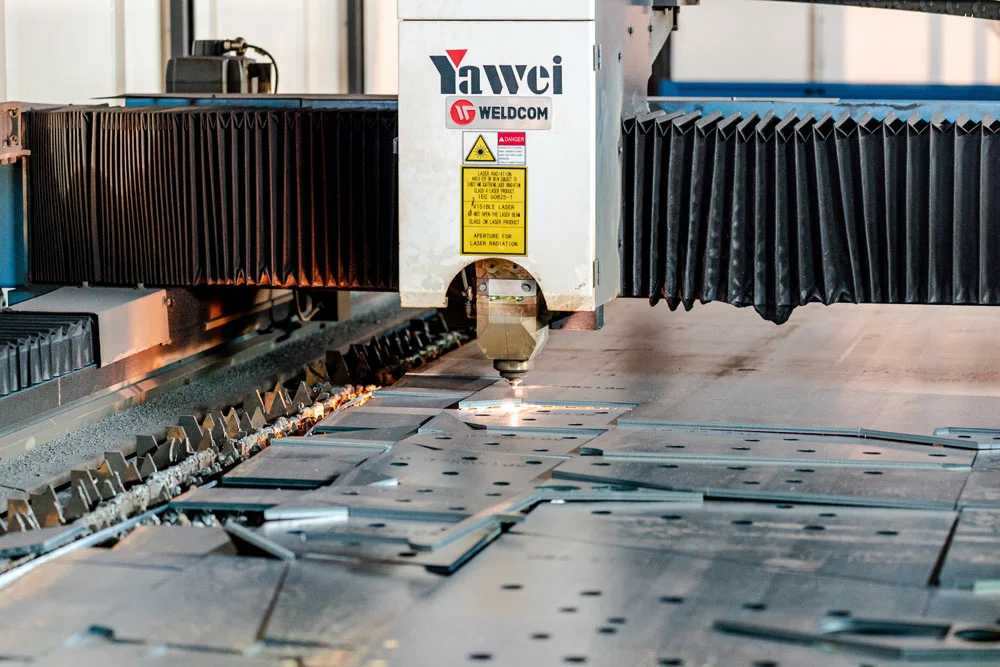
Máy cắt laser khổ lớn trong ngành kết cấu thép
Xu hướng lựa chọn máy cắt laser khổ lớn ngày càng được các doanh nghiệp cơ khí lựa chọn sử dụng ở công đoạn pha cắt tấm, đặc biệt là các vật liệu có độ dày lớn. Hãy cùng Weldcom phân tích đặc điểm, ưu ...
Các loại máy cắt laser phổ biến và cách lựa chọn
Máy cắt laser được phát triển với nhiều cấu hình khác nhau về nguồn laser, kết cấu máy, vùng làm việc và công suất. Mỗi loại phù hợp với một nhóm vật liệu, dạng phôi và yêu cầu sản xuất riêng. Vì vậy, ...