Tin Tức Mới
Súng bắn đinh T và những thông tin cần biết
Hướng dẫn vận hành máy cắt laser đúng quy trình an toàn
- Trang chủ
- Tư vấn kỹ thuật
- Máy cắt laser
- Hướng dẫn vận hành máy cắt laser đúng quy trình an toàn
Hướng dẫn vận hành máy cắt laser là thông tin được nhiều người dùng quan tâm trong qua trình vận hành thiết bị. Cùng theo dõi bài viết sau của Weldcom để nắm được cách sử dụng hiệu quả nhé!
1. Chuẩn bị trước khi vận hành máy cắt laser
Trước khi vận hành máy cắt laser, cần kiểm tra khu vực làm việc, hệ thống an toàn, nguồn điện, thiết bị làm mát, khí cắt, đầu cắt và hệ thống hút khói. Chỉ khởi động khi máy không có cảnh báo bất thường và khu vực chuyển động không có người hoặc vật cản.
1.1. Kiểm tra khu vực làm việc và hệ thống an toàn
Đảm bảo bàn máy và vùng chuyển động sạch, không có vật cản. Cửa bảo vệ, vỏ che và khóa liên động an toàn phải hoạt động bình thường trước khi phát laser.
Không tự ý vô hiệu hóa khóa liên động hoặc các cơ cấu bảo vệ khi máy đang báo lỗi.
1.2. Kiểm tra nguồn điện và thiết bị làm mát
Kiểm tra nguồn điện và thiết bị làm mát theo hướng dẫn của từng máy. Trước khi vận hành cần xác nhận:
- Hệ thống điện không có cảnh báo.
- Thiết bị làm mát không báo lỗi.
- Không có rò rỉ nước làm mát.
- Nhiệt độ vận hành nằm trong giới hạn của nhà sản xuất.
Không áp dụng chung một mức nhiệt độ hoặc điện áp cho mọi model máy.
1.3. Kiểm tra hệ thống khí cắt
Máy cắt laser có thể sử dụng oxy, nitơ hoặc khí nén tùy vật liệu và công nghệ cắt. Trước khi chạy cần kiểm tra nguồn khí, đường ống, van, bộ lọc và tình trạng rò rỉ.
Áp suất khí phải thiết lập theo bảng công nghệ của từng vật liệu và máy, không sử dụng một giá trị cố định cho mọi trường hợp.
1.4. Kiểm tra đầu cắt và phụ kiện
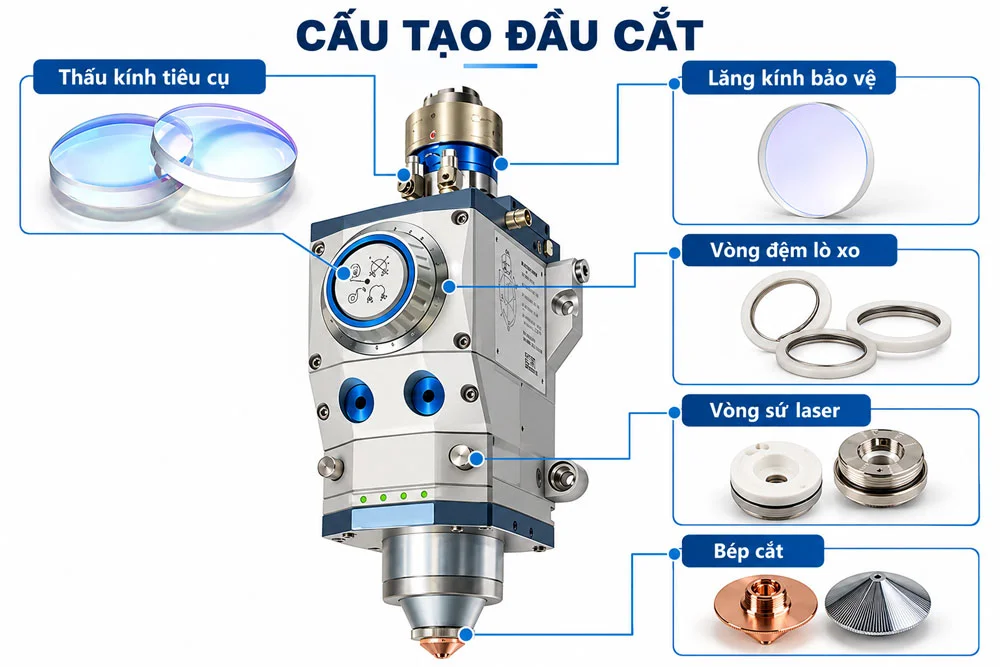
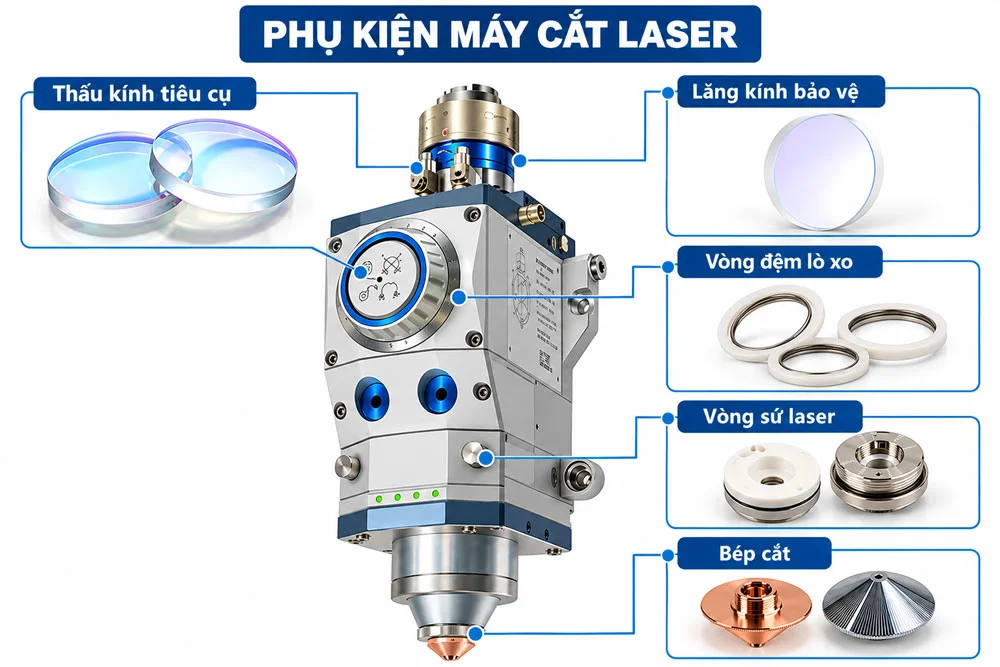
Kiểm tra tình trạng đầu cắt, bép cắt, lăng kính bảo vệ và vòng sứ laser trước khi vận hành.
Cần xử lý nếu phát hiện:
- Bép cắt biến dạng hoặc bám nhiều xỉ.
- Lăng kính bị cháy, xước hoặc bám bẩn.
- Vòng sứ nứt, vỡ.
- Đầu cắt có dấu hiệu bất thường.
Xem thêm: Phụ kiện máy cắt laser và cách lựa chọn từng loại phụ kiện
1.5. Kiểm tra hệ thống hút khói và thông gió
Quá trình cắt laser tạo ra khói, bụi và tia lửa, vì vậy hệ thống hút khói và thông gió phải hoạt động bình thường trước khi cắt.
Khu vực cắt cần được che chắn và thông gió đúng thiết kế để hạn chế khói, bụi và các nguy cơ phát sinh trong quá trình gia công.
2. Quy trình vận hành máy cắt laser Fiber
Bước 1. Chuẩn bị bản vẽ và vật liệu
Xác định loại vật liệu, chiều dày, kích thước tấm và yêu cầu của chi tiết. File cắt cần được kiểm tra các lỗi như đường chưa khép kín, chi tiết trùng hoặc sai kích thước.
Sau đó có thể thực hiện xếp phôi để bố trí các chi tiết trên tấm và tối ưu vật liệu.
Bước 2. Khởi động hệ thống
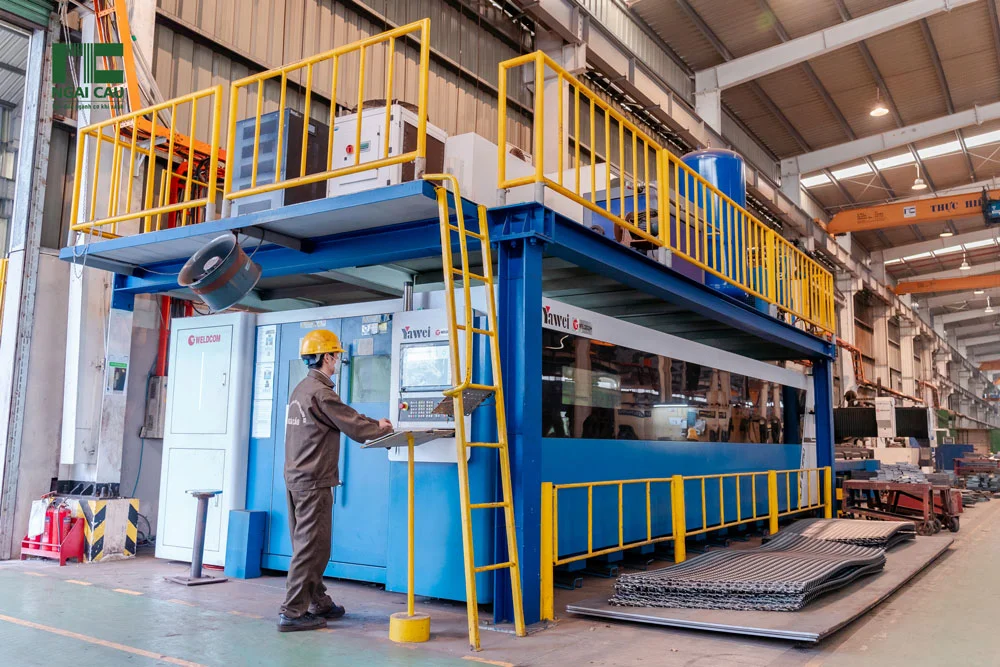
Khởi động máy theo đúng trình tự được nhà sản xuất hoặc kỹ thuật viên chuyển giao. Hệ thống có thể gồm nguồn tổng, bộ điều khiển, thiết bị làm mát, nguồn laser, hệ thống hút khói và các thiết bị phụ trợ.
Không áp dụng trình tự bật nguồn của một model cho tất cả máy. Nếu xuất hiện cảnh báo khi khởi động, cần xác định nguyên nhân trước khi tiếp tục.
Bước 3. Đưa máy về điểm gốc hoặc điểm tham chiếu
Một số hệ điều khiển yêu cầu đưa các trục về điểm gốc hoặc điểm tham chiếu sau khi khởi động để xác lập tọa độ máy.
Trước khi thực hiện cần kiểm tra:
- Không có người trong vùng chuyển động.
- Không có vật cản.
- Phôi không nhô cao gây va chạm.
- Đầu cắt ở trạng thái bình thường.
Tên lệnh và cách thực hiện có thể khác nhau giữa FSCUT/CypCut, Beckhoff, Siemens hoặc các bộ điều khiển khác.
Bước 4. Nhập chương trình và xác định vị trí cắt
Đưa file đã kiểm tra vào phần mềm điều khiển, sau đó xác định vị trí chi tiết trên tấm, thứ tự cắt, đường vào, đường ra và điểm bắt đầu.
Trước khi phát laser, nên sử dụng chức năng kiểm tra biên nếu máy hỗ trợ để xác nhận toàn bộ chương trình nằm trong phạm vi vật liệu.
Bước 5. Thiết lập thông số cắt
Thông số cần được lựa chọn theo vật liệu, chiều dày và cấu hình máy, gồm:
- Công suất laser.
- Tốc độ cắt.
- Loại và áp suất khí hỗ trợ.
- Vị trí tiêu điểm.
- Chiều cao đầu cắt.
- Chế độ xuyên thủng.
- Loại và kích thước bép cắt.
Nên ưu tiên bảng công nghệ của nhà sản xuất, thông số được kỹ thuật viên chuyển giao hoặc bộ thông số đã được xác nhận trong sản xuất.
Không nên tự tăng công suất, áp suất khí hoặc thay đổi tiêu điểm khi chưa xác định nguyên nhân của vấn đề.
Bước 6. Hiệu chuẩn, kiểm tra bép và đường chạy
Tùy từng máy, có thể cần hiệu chuẩn cảm biến chiều cao, kiểm tra tâm bép và các điều kiện khác trước khi cắt.
Sau đó nên chạy mô phỏng hoặc kiểm tra đường chạy để xác nhận vị trí chi tiết, hướng di chuyển và nguy cơ va chạm. Các thao tác hiệu chuẩn và căn tâm bép phải thực hiện theo hướng dẫn của máy và đầu cắt.
Bước 7. Cắt thử trước khi sản xuất hàng loạt
Cắt thử giúp kiểm tra bộ thông số đã phù hợp với vật liệu thực tế hay chưa. Sau khi cắt mẫu, cần đánh giá:
- Chi tiết có cắt đứt hoàn toàn không.
- Mức độ bavia.
- Chất lượng mép cắt.
- Độ vát nếu có.
- Kích thước chi tiết.
Nếu kết quả chưa đạt, cần kiểm tra nguyên nhân trước khi điều chỉnh. Cắt không đứt có thể liên quan đến tốc độ, khí cắt, tiêu điểm, bép, lăng kính bảo vệ, tâm bép hoặc thông số xuyên thủng, không chỉ do công suất laser.
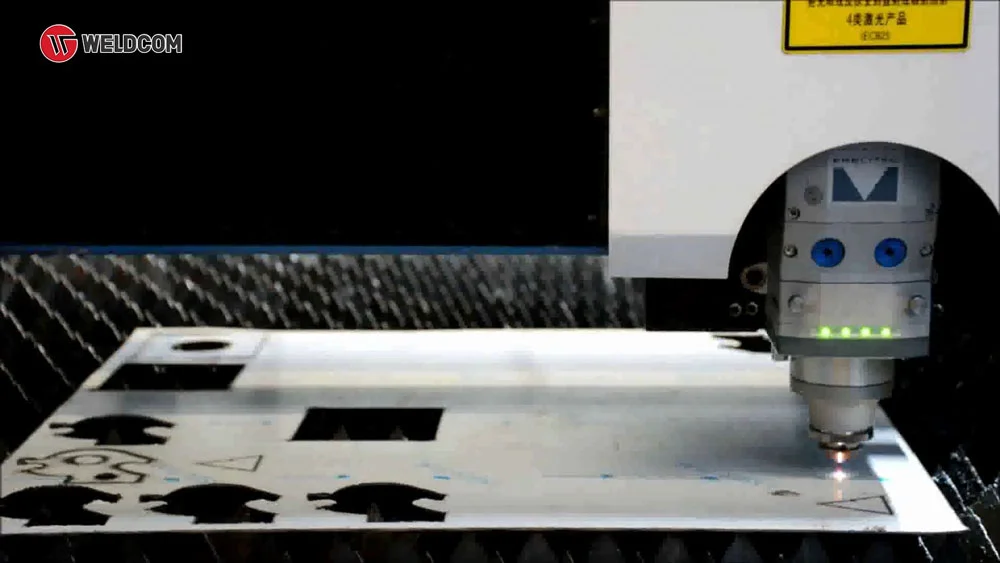
Bước 8. Tiến hành cắt và giám sát
Khi mẫu cắt đạt yêu cầu, có thể bắt đầu sản xuất. Trong quá trình máy hoạt động, cần theo dõi bộ điều khiển, thiết bị làm mát, hệ thống khí, đầu cắt và các hiện tượng bất thường tại vùng cắt.
Không nên bỏ qua cảnh báo hoặc tiếp tục vận hành máy cắt CNC khi chưa xác định được nguyên nhân.
3. Tắt máy cắt laser sau khi vận hành
Sau khi hoàn thành sản xuất, cần đưa máy về trạng thái dừng an toàn theo hướng dẫn của nhà sản xuất.
Các bước cơ bản gồm:
- Kết thúc chương trình cắt.
- Dừng phát laser và cấp khí theo quy trình của máy.
- Đưa hệ thống về trạng thái chờ hoặc vị trí an toàn nếu cần.
- Tắt nguồn laser, bộ điều khiển, thiết bị làm mát và nguồn tổng theo đúng trình tự của từng model.
- Kiểm tra phế liệu, xỉ và vật liệu còn lại trên bàn máy.
- Ghi nhận các cảnh báo hoặc hiện tượng bất thường trong ca.
4. Nguyên tắc an toàn cần tuân thủ khi vận hành máy cắt laser
4.1. Không vô hiệu hóa hệ thống bảo vệ
Máy cắt laser công suất cao thường có vỏ bảo vệ và khóa liên động an toàn để hạn chế người vận hành tiếp xúc với chùm tia trong điều kiện làm việc bình thường.
Không tháo vỏ che, vô hiệu hóa khóa liên động hoặc can thiệp vào vùng có tia laser nếu chưa được đào tạo và cho phép.
4.2. Sử dụng trang bị bảo hộ phù hợp
Yêu cầu về trang bị bảo hộ phụ thuộc vào cấp laser, thiết kế máy và hướng dẫn của nhà sản xuất.
Với các máy được che kín và đáp ứng cấp an toàn phù hợp, người vận hành thông thường có thể không phải tiếp xúc trực tiếp với tia laser. Kính bảo hộ và các trang bị chuyên dụng chỉ nên lựa chọn theo đúng yêu cầu của từng hệ thống.
4.3. Không can thiệp hệ thống điện khi máy đang hoạt động
Tủ điện, bộ nguồn và các linh kiện điện công suất chỉ nên được kiểm tra hoặc sửa chữa bởi người có chuyên môn.
Khi bảo trì cần ngắt và cô lập nguồn điện theo đúng quy trình của doanh nghiệp và hướng dẫn của máy.
4.4. Kiểm soát khí áp suất cao
Oxy, nitơ và khí nén đều được cấp ở áp suất nhất định. Đường ống, van, bộ điều áp và các đầu nối phải hoạt động bình thường, không rò rỉ.
Không tự ý tăng áp suất khí vượt thông số công nghệ để cải thiện chất lượng cắt.
4.5. Phòng ngừa nguy cơ cháy
Quá trình cắt tạo tia lửa và vật liệu nóng, vì vậy không để vật dễ cháy trong khu vực máy.
Nếu xuất hiện lửa hoặc khói bất thường, cần dừng quá trình theo quy trình khẩn cấp và xử lý trước khi tiếp tục vận hành.
4.6. Chỉ cắt vật liệu phù hợp
Không đưa vật liệu chưa xác định thành phần hoặc chưa được xác nhận phù hợp vào máy laser.
5. Những lỗi vận hành máy cắt laser phổ biến cần tránh
Các lỗi thường gặp khi vận hành máy cắt CNC laser gồm:
- Chạy chương trình khi chưa kiểm tra phạm vi cắt và vị trí tấm.
- Chọn sai vật liệu hoặc chiều dày trong cơ sở dữ liệu công nghệ.
- Sử dụng sai bộ thông số cắt.
- Không kiểm tra bép cắt và lăng kính bảo vệ trước khi chạy.
- Đặt sai điểm gốc hoặc hệ tọa độ.
- Bỏ qua cảnh báo của máy.
- Không cắt thử trước khi sản xuất số lượng lớn.
- Thay đổi nhiều thông số cùng lúc khi chưa xác định nguyên nhân.
- Tự ý vô hiệu hóa khóa liên động an toàn.
- Cắt vật liệu chưa xác định rõ thành phần.
Nếu lỗi xuất hiện liên tục hoặc nằm ngoài phạm vi vận hành thông thường, nên dừng máy và chuyển cho bộ phận kỹ thuật kiểm tra. Người vận hành không nên tự tháo lắp hoặc sửa chữa các hệ thống vượt ngoài phạm vi được đào tạo.
6. Sau mỗi ca vận hành máy cắt laser cần làm gì?
Sau mỗi ca, cần vệ sinh máy, kiểm tra các bộ phận chịu ảnh hưởng trực tiếp từ quá trình cắt và ghi nhận các cảnh báo hoặc hiện tượng bất thường. Việc này giúp phát hiện sớm vấn đề trước lần vận hành tiếp theo nhưng không thay thế chương trình bảo trì định kỳ.
Các công việc cơ bản gồm:
- Vệ sinh khu vực máy và bàn cắt.
- Thu gom phế liệu, xỉ và bụi phát sinh.
- Kiểm tra bép cắt, lăng kính bảo vệ và khu vực đầu cắt.
- Kiểm tra tình trạng hệ thống hút khói, thông gió.
- Ghi lại các cảnh báo hoặc hiện tượng bất thường trong ca.
- Lưu các bộ thông số cắt đã được xác nhận phù hợp với từng vật liệu và chiều dày.
Các hạng mục như kiểm tra nguồn laser, hệ truyền động, hệ điện hoặc hiệu chỉnh kỹ thuật cần thực hiện theo lịch bảo trì và hướng dẫn của nhà sản xuất.
7. Quy trình vận hành có giống nhau trên mọi máy cắt laser không?
Không. Các máy cắt laser Fiber có nhiều nguyên tắc vận hành tương đồng như kiểm tra an toàn, chuẩn bị chương trình, thiết lập công nghệ, chạy thử và giám sát, nhưng trình tự chi tiết có thể khác theo nhà sản xuất, controller, nguồn laser, đầu cắt và cấu hình tự động hóa.
Ví dụ một hệ thống sử dụng FSCUT/CypCut có giao diện và tên lệnh khác máy sử dụng Beckhoff hoặc Siemens. Các bước calibration, home, thiết lập khí, focus và shutdown cũng có thể khác.
Vì vậy, hướng dẫn vận hành máy cắt laser này chỉ nên dùng để hiểu logic chung. Người vận hành thực tế phải sử dụng SOP và tài liệu của đúng model máy đang làm việc.
8. Checklist trước khi nhấn Start máy cắt laser
Hạng mục kiểm tra | Trạng thái |
|---|---|
| Khu vực máy không có người hoặc vật cản | ☐ |
| Enclosure và interlock ở trạng thái bình thường | ☐ |
| Không còn alarm chưa xử lý | ☐ |
| Chiller hoạt động bình thường | ☐ |
| Hệ thống khí không có dấu hiệu bất thường | ☐ |
| Hút khói, thông gió sẵn sàng | ☐ |
| Bép cắt đúng loại và không hư hỏng | ☐ |
| Kính/lăng kính bảo vệ ở trạng thái phù hợp | ☐ |
| File đúng phiên bản | ☐ |
| Vật liệu và chiều dày đúng | ☐ |
| Vị trí tấm và origin chính xác | ☐ |
| Frame hoặc phạm vi chạy đã được kiểm tra | ☐ |
| Bộ thông số công nghệ đúng vật liệu | ☐ |
| Cắt thử đã đạt yêu cầu nếu cần | ☐ |
Hướng dẫn vận hành máy cắt laser cần được xây dựng theo từng model cụ thể, nhưng quy trình chung tương tự thông tin trên đây.
Nếu có nhu cầu đầu tư hoặc cần hỗ trợ chuyển giao, đào tạo vận hành máy cắt laser, khách hàng có thể liên hệ Weldcom để được tư vấn và hướng dẫn phù hợp với thiết bị đang sử dụng.
Công ty Cổ phần Công Nghiệp Weldcom
- Địa chỉ: 285 Ngô Gia Tự, Phường Việt Hưng, Hà Nội
- Hotline: 1900 9410
- Website: weldcom.vn
- Email: sales@weldcom.vn
Tin Tức Liên Quan
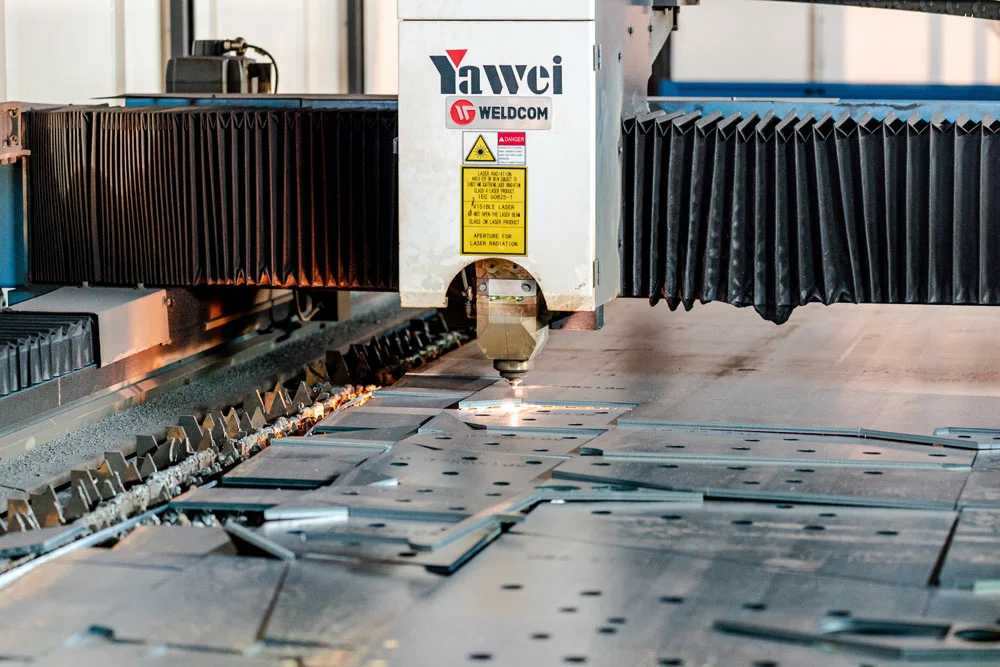
Máy cắt laser khổ lớn trong ngành kết cấu thép
Xu hướng lựa chọn máy cắt laser khổ lớn ngày càng được các doanh nghiệp cơ khí lựa chọn sử dụng ở công đoạn pha cắt tấm, đặc biệt là các vật liệu có độ dày lớn. Hãy cùng Weldcom phân tích đặc điểm, ưu ...
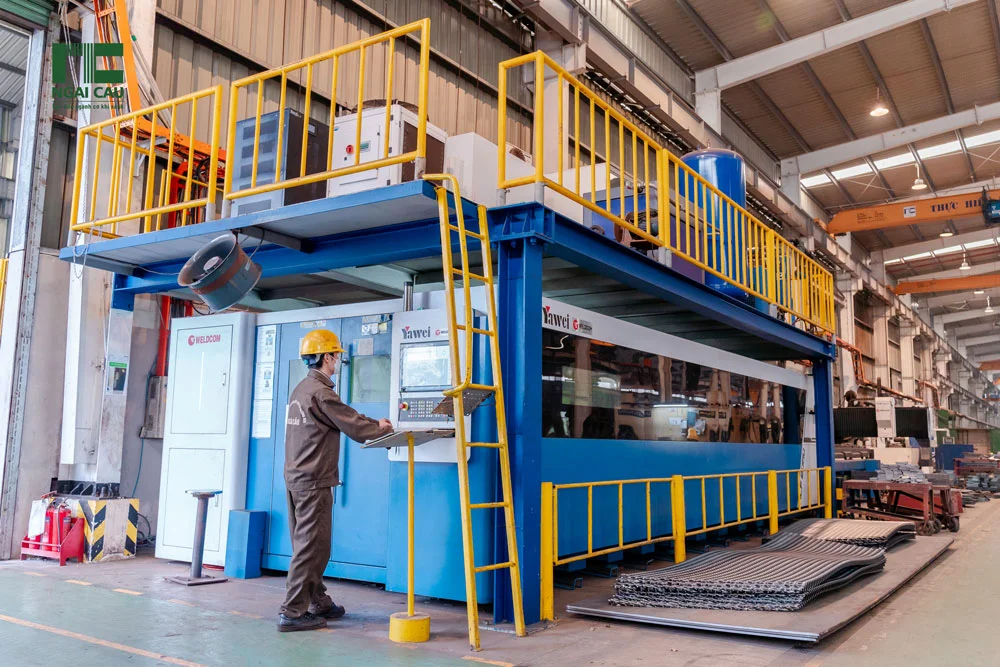
Các loại máy cắt laser phổ biến và cách lựa chọn
Máy cắt laser được phát triển với nhiều cấu hình khác nhau về nguồn laser, kết cấu máy, vùng làm việc và công suất. Mỗi loại phù hợp với một nhóm vật liệu, dạng phôi và yêu cầu sản xuất riêng. Vì vậy, ...
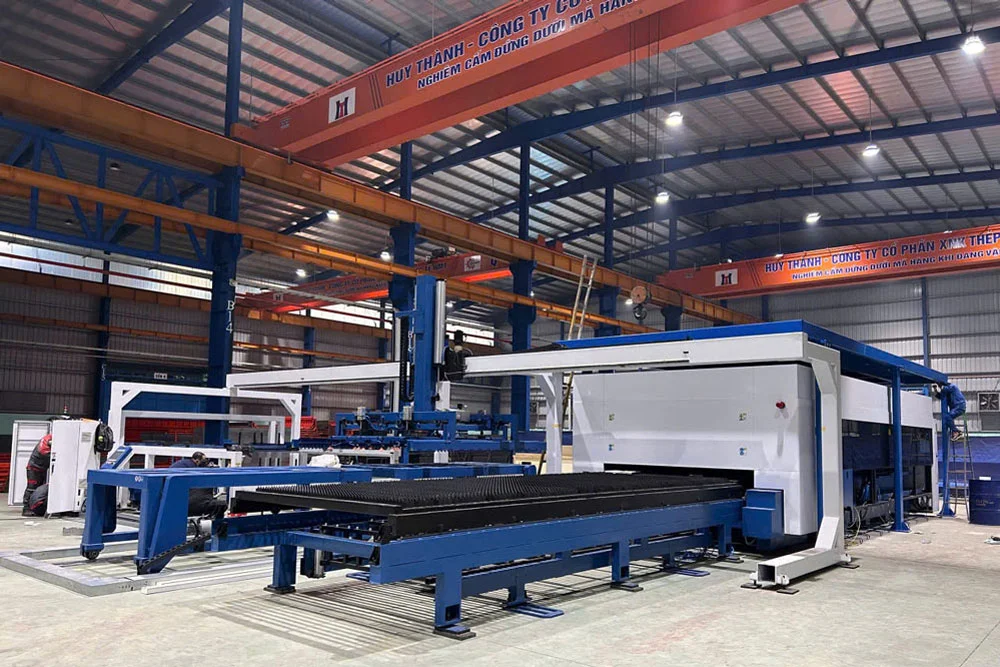
15 Câu hỏi về máy cắt laser fiber công suất lớn thường gặp
Máy cắt laser fiber công suất lớn được sử dụng trong các nhà máy cần cắt kim loại tấm dày, sản lượng cao và yêu cầu chất lượng đường cắt ổn định. Nhóm máy này thường có công suất từ 12kW trở lên, phù ...