Tin Tức Mới
Súng bắn đinh T và những thông tin cần biết
Tổng quan thông tin về máy đột dập trong gia công kim loại tấm
- Trang chủ
- Tư vấn kỹ thuật
- Tổng quan thông tin về máy đột dập trong gia công kim loại tấm
Máy đột dập là nhóm thiết bị được sử dụng phổ biến trong gia công kim loại để đột lỗ, cắt hoặc tạo hình vật liệu thông qua lực tác động của chày và khuôn. Tùy yêu cầu sản xuất, doanh nghiệp có thể lựa chọn máy cơ khí, thủy lực, servo, máy đột CNC hoặc các hệ thống đột dập tích hợp tự động hóa.
Việc lựa chọn máy không chỉ phụ thuộc vào lực dập. Vật liệu, chiều dày phôi, loại nguyên công, kích thước khuôn, sản lượng và mức độ tự động hóa đều ảnh hưởng trực tiếp đến cấu hình thiết bị phù hợp.
1. Máy đột dập là gì?
Máy đột dập là thiết bị tạo lực và truyền lực tới chày hoặc bộ khuôn để cắt, đột lỗ hoặc làm biến dạng vật liệu theo hình dạng xác định. Máy được sử dụng nhiều trong gia công kim loại tấm, sản xuất linh kiện, thiết bị điện, đồ gia dụng, ô tô, xe máy và cơ khí công nghiệp.

1.1. Máy đột dập dùng để làm gì?
Tùy kết cấu máy và loại khuôn, máy đột dập có thể thực hiện một hoặc nhiều nguyên công như:
- Đột lỗ tròn, vuông, oval hoặc các biên dạng khác.
- Tạo khe, rãnh và cửa thoáng trên kim loại tấm.
- Cắt phôi hoặc cắt biên dạng bằng khuôn.
- Uốn và tạo hình chi tiết.
- Dập nổi, dập chìm hoặc tạo gân.
- Dập vuốt để tạo các chi tiết có hình dạng không gian.
- Sản xuất hàng loạt chi tiết bằng khuôn đơn, khuôn liên hoàn hoặc khuôn tổ hợp.
Không phải mọi máy đột dập đều thực hiện được toàn bộ các nguyên công trên. Khả năng gia công phụ thuộc vào kết cấu máy, lực dập, bộ khuôn và hệ thống điều khiển.
1.2. Phân biệt đột, dập và máy đột dập
Đột và dập đều sử dụng lực tác động thông qua dụng cụ hoặc khuôn, nhưng mục đích gia công có sự khác nhau.
| Thuật ngữ | Bản chất |
|---|---|
| Đột | Cắt tách một phần vật liệu để tạo lỗ, khe hoặc biên dạng |
| Dập | Nhóm nguyên công sử dụng khuôn để cắt hoặc làm biến dạng vật liệu |
| Máy đột dập | Cách gọi rộng cho nhóm thiết bị thực hiện một hoặc nhiều nguyên công đột, cắt và tạo hình |
Trong thực tế sản xuất, thuật ngữ "máy đột dập" có thể được sử dụng cho nhiều loại thiết bị khác nhau. Vì vậy, khi lựa chọn máy cần xác định cụ thể nguyên công cần thực hiện thay vì chỉ dựa vào tên gọi chung.
2. Các loại máy đột dập phổ biến hiện nay
Máy đột dập có thể được phân loại theo cơ cấu tạo lực, mức độ tự động hóa, kết cấu khung và chức năng gia công. Phân loại theo từng tiêu chí giúp tránh nhầm lẫn giữa các khái niệm như máy thủy lực, máy servo và máy CNC, vốn không phải lúc nào cũng thuộc cùng một hệ phân loại.
2.1. Phân loại theo cơ cấu tạo lực
Máy đột dập cơ khí
- Máy đột dập cơ khí sử dụng động cơ kết hợp bánh đà và cơ cấu truyền động như trục khuỷu, thanh truyền để chuyển chuyển động quay thành chuyển động lên xuống của đầu trượt.
- Đặc điểm của máy cơ khí là chu kỳ làm việc nhanh và phù hợp với sản xuất lặp lại số lượng lớn. Máy thường được sử dụng cùng khuôn chuyên dụng và có thể tích hợp bộ cấp liệu để hình thành dây chuyền dập liên tục.
Máy đột dập thủy lực
- Máy đột dập thủy lực sử dụng hệ thống bơm, dầu thủy lực và xi lanh để tạo lực. Áp suất chất lỏng tác động lên piston, từ đó tạo chuyển động và lực ép lên đầu trượt.
- Máy thủy lực có khả năng kiểm soát lực và hành trình linh hoạt, phù hợp với nhiều nguyên công tạo hình cần kiểm soát quá trình ép. Tuy nhiên, tốc độ chu kỳ, lực máy và khả năng gia công cụ thể còn phụ thuộc vào thiết kế từng thiết bị.
- Doanh nghiệp cần tìm hiểu chuyên sâu có thể tham khảo riêng nhóm máy đột dập thủy lực để đánh giá cấu tạo, thông số và phạm vi ứng dụng phù hợp.
Máy đột dập khí nén
- Máy khí nén sử dụng khí nén để tạo chuyển động cho piston và đầu công tác. Thiết kế này thường được sử dụng cho các nguyên công có yêu cầu lực phù hợp với khả năng của hệ thống khí nén.
- So với các máy dập công nghiệp cỡ lớn, máy khí nén thường phù hợp hơn với những ứng dụng nhẹ, chu kỳ thao tác nhanh hoặc các dây chuyền có sẵn hệ thống khí nén.
Máy dập servo
- Máy dập servo sử dụng động cơ servo để điều khiển chuyển động của đầu trượt thông qua cơ cấu truyền động. Một ưu điểm quan trọng là khả năng lập trình quy luật chuyển động, tốc độ và vị trí đầu trượt theo từng giai đoạn của chu kỳ.
- Khả năng kiểm soát chuyển động linh hoạt giúp máy servo phù hợp với các sản phẩm cần tối ưu quá trình tạo hình hoặc cần thay đổi chu trình dập theo từng loại sản phẩm.
2.2. Phân loại theo mức độ tự động hóa

Máy đột dập có thể được tổ chức từ hệ thống vận hành đơn giản đến dây chuyền tự động:
- Máy vận hành thủ công.
- Máy bán tự động.
- Máy sử dụng PLC hoặc hệ điều khiển số.
- Máy đột CNC.
- Máy kết hợp bộ cấp phôi tự động.
- Dây chuyền đột dập tích hợp cấp liệu, gia công, dỡ và phân loại sản phẩm.
Máy đột CNC là một nhánh đặc biệt trong gia công kim loại tấm. Hệ thống CNC điều khiển vị trí phôi và trình tự đột theo chương trình, giúp xử lý nhiều lỗ, khe và biên dạng trên cùng một tấm mà không cần thiết kế một bộ khuôn hoàn chỉnh cho từng sản phẩm.
2.3. Phân loại theo kết cấu khung máy
Máy đột dập khung C
- Khung C có thiết kế mở ở một số phía của vùng làm việc, thuận tiện cho việc tiếp cận khuôn, cấp phôi và lấy sản phẩm.
- Kết cấu này được sử dụng phổ biến ở nhiều máy dập một điểm và các thiết bị có yêu cầu không gian thao tác linh hoạt.
Máy đột dập khung H hoặc khung kín
- Khung H và các dạng khung kín có kết cấu bao quanh vùng chịu lực nhiều hơn, giúp tăng độ cứng vững của thân máy và kiểm soát biến dạng khung khi chịu tải.
- Cấu hình này thường được lựa chọn cho các máy công nghiệp cần bàn làm việc lớn, lực dập cao hoặc yêu cầu kiểm soát độ ổn định tốt hơn trong quá trình sản xuất.
2.4. Máy đột dập liên hợp và máy chuyên dụng
Ngoài các máy dập thông thường còn có nhiều thiết bị được thiết kế cho từng nhóm công việc cụ thể như:
- Máy đột cắt liên hợp.
- Máy đột thép hình.
- Máy đột ống và thép hộp.
- Máy cắt góc.
- Máy dập tốc độ cao.
- Máy dập liên hoàn.
- Máy đột CNC dạng turret.
Các thiết bị này có cấu tạo và hệ thống dụng cụ khác nhau, do đó cần lựa chọn theo sản phẩm thực tế thay vì chỉ dựa vào tên máy.
Bảng so sánh một số loại máy đột dập
Loại máy | Cơ chế chính | Đặc điểm | Ứng dụng phù hợp |
|---|---|---|---|
| Cơ khí | Bánh đà, trục khuỷu | Chu kỳ nhanh | Sản xuất lặp lại, sản lượng lớn |
| Thủy lực | Bơm và xi lanh dầu | Kiểm soát lực, hành trình linh hoạt | Các nguyên công ép và tạo hình |
| Khí nén | Xi lanh khí | Kết cấu tương đối đơn giản | Các ứng dụng lực phù hợp, thao tác nhanh |
| Servo | Động cơ servo | Kiểm soát chuyển động linh hoạt | Tạo hình cần kiểm soát chu trình |
| Đột CNC | CNC kết hợp hệ thống đột | Thay đổi chương trình linh hoạt | Nhiều mã sản phẩm kim loại tấm |
3. Cấu tạo của máy đột dập
Một máy đột dập thường gồm khung máy, cơ cấu tạo và truyền lực, đầu trượt, bàn máy, bộ khuôn và hệ thống điều khiển. Cấu tạo cụ thể thay đổi đáng kể giữa máy cơ khí, thủy lực, servo và máy đột CNC, nhưng các bộ phận đều phối hợp để tạo và kiểm soát lực tác động lên phôi.

3.1. Khung máy
Khung máy là kết cấu chịu lực chính, liên kết các cụm cơ khí và duy trì vị trí tương đối giữa đầu trượt, bàn máy và khuôn trong quá trình gia công.
Độ cứng vững của khung ảnh hưởng trực tiếp đến khả năng làm việc ổn định của thiết bị.
3.2. Hệ thống tạo và truyền lực
Hệ thống này tạo năng lượng và chuyển thành chuyển động của đầu trượt.
Tùy thiết kế, máy có thể sử dụng:
- Động cơ, bánh đà và trục khuỷu.
- Bơm và xi lanh thủy lực.
- Xi lanh khí nén.
- Động cơ servo và cơ cấu truyền động.
3.3. Đầu trượt
Đầu trượt mang phần khuôn phía trên hoặc chày và chuyển động theo hành trình được thiết kế.
Độ chính xác dẫn hướng của đầu trượt có vai trò quan trọng trong việc duy trì vị trí tương đối giữa chày và cối.
3.4. Bàn máy
Bàn máy là vị trí lắp khuôn dưới và hỗ trợ hệ thống khuôn trong quá trình gia công.
Kích thước bàn cần phù hợp với kích thước khuôn, phôi và phạm vi sản phẩm mà doanh nghiệp dự kiến sản xuất.
3.5. Bộ khuôn
Khuôn là bộ phận trực tiếp tác động lên vật liệu. Tùy nguyên công, khuôn có thể thực hiện cắt, đột, uốn, tạo hình hoặc kết hợp nhiều bước gia công.
3.6. Hệ thống điều khiển
Hệ thống điều khiển quản lý chu kỳ hoạt động và các thông số vận hành của máy.
Ở các hệ thống tự động hoặc CNC, bộ điều khiển còn có thể quản lý vị trí phôi, chuyển động các trục, lựa chọn dụng cụ và trình tự gia công.
3.7. Hệ thống an toàn
Tùy cấu hình, máy có thể được trang bị các giải pháp bảo vệ như che chắn vùng nguy hiểm, nút dừng khẩn cấp, khóa liên động, cảm biến và các thiết bị giám sát an toàn.
Cấu hình an toàn cần tuân theo thiết kế của nhà sản xuất và quy trình vận hành tại nhà máy.
4. Nguyên lý hoạt động của máy đột dập
Nguyên lý chung của máy đột dập là tạo lực và truyền chuyển động tới chày hoặc khuôn để tác động lên phôi. Khi dụng cụ làm việc tiếp xúc với vật liệu, phôi có thể bị cắt tách hoặc biến dạng theo hình dạng của khuôn, sau đó đầu trượt trở về vị trí ban đầu để thực hiện chu kỳ tiếp theo.
Một chu trình cơ bản có thể diễn ra theo trình tự:
Cấp phôi → định vị → đầu trượt đi xuống → đột hoặc dập → đầu trượt hồi về → cấp phôi cho chu kỳ tiếp theo
4.1. Nguyên lý đột cắt
Trong nguyên công đột, chày tác động lên vật liệu theo hướng về phía cối. Khi ứng suất trong vùng cắt vượt khả năng chịu của vật liệu, phần vật liệu tại biên chày và cối bị tách ra.
Quá trình này được sử dụng để tạo lỗ, khe hoặc cắt các biên dạng theo dụng cụ.
Chất lượng mép đột phụ thuộc vào nhiều yếu tố, trong đó có:
- Đặc tính vật liệu.
- Chiều dày phôi.
- Hình dạng chày.
- Tình trạng dụng cụ.
- Khe hở giữa chày và cối.
- Độ chính xác dẫn hướng.
4.2. Nguyên lý dập tạo hình
Trong dập tạo hình, mục tiêu chính không phải luôn là cắt bỏ vật liệu mà là làm phôi biến dạng theo hình dạng xác định.
Các nguyên công có thể bao gồm uốn, tạo gân, dập nổi, tạo hình hoặc dập vuốt. Thiết kế khuôn, đặc tính vật liệu, lực giữ phôi, ma sát và hành trình máy đều có thể ảnh hưởng đến kết quả tạo hình.
5. Khuôn đột dập là gì?
Khuôn đột dập là hệ thống dụng cụ trực tiếp tiếp xúc với phôi để thực hiện quá trình cắt hoặc tạo hình. Khuôn thường gồm chày, cối và các bộ phận hỗ trợ như tấm dẫn hướng, tấm giữ, cơ cấu định vị hoặc dẫn phôi tùy thiết kế và loại nguyên công.
5.1. Chày và cối
Chày là bộ phận tác động lên vật liệu từ phía chuyển động của máy.
Cối là phần khuôn đối diện với chày, tạo không gian hoặc biên dạng cần thiết để quá trình cắt hoặc tạo hình diễn ra.
Khoảng cách, hình dạng và độ chính xác tương quan giữa chày và cối ảnh hưởng trực tiếp đến chất lượng chi tiết.
5.2. Các loại khuôn đột dập phổ biến
Tùy quy trình sản xuất, khuôn có thể được chia thành:
- Khuôn đột và cắt.
- Khuôn uốn.
- Khuôn tạo hình.
- Khuôn đơn.
- Khuôn tổ hợp.
- Khuôn liên hoàn.
Khuôn liên hoàn cho phép phôi di chuyển qua nhiều vị trí gia công, mỗi vị trí thực hiện một bước khác nhau. Sau một số bước liên tiếp, chi tiết hoàn chỉnh được tách khỏi dải vật liệu.
6. Các thông số kỹ thuật quan trọng của máy đột dập
Khi lựa chọn máy đột dập, không nên chỉ dựa vào lực dập. Doanh nghiệp cần đánh giá đồng thời hành trình đầu trượt, tốc độ làm việc, kích thước bàn, chiều cao lắp khuôn, phạm vi điều chỉnh và các thông số liên quan đến sản phẩm để đảm bảo máy tương thích với khuôn và quy trình sản xuất.

6.1. Lực dập danh nghĩa
Lực dập thể hiện khả năng tạo lực của máy trong điều kiện được nhà sản xuất quy định.
Lực cần thiết phụ thuộc vào:
- Vật liệu.
- Chiều dày.
- Chu vi hoặc diện tích cần gia công.
- Loại nguyên công.
- Hình dạng chi tiết.
- Thiết kế khuôn.
Doanh nghiệp không nên lựa chọn lực máy chỉ dựa trên ước lượng. Với các sản phẩm cụ thể, lực cần được tính toán dựa trên nguyên công và dữ liệu vật liệu.
6.2. Hành trình đầu trượt
Hành trình là khoảng chuyển động của đầu trượt trong một chu kỳ.
Thông số này cần tương thích với chiều cao khuôn, hình dạng sản phẩm và yêu cầu lấy chi tiết ra khỏi khuôn.
6.3. Số hành trình mỗi phút
Số hành trình mỗi phút thường được sử dụng để đánh giá khả năng thực hiện chu kỳ của máy.
Tốc độ phù hợp không chỉ phụ thuộc vào bản thân máy mà còn bị giới hạn bởi khuôn, bộ cấp phôi, vật liệu và quy trình sản xuất.
6.4. Chiều cao đóng khuôn
Chiều cao đóng khuôn xác định khoảng không gian lắp khuôn khi đầu trượt ở vị trí quy định.
Nếu thông số máy không tương thích với chiều cao khuôn, bộ khuôn có thể không lắp được hoặc không làm việc đúng hành trình thiết kế.
6.5. Kích thước bàn máy
Kích thước bàn quyết định không gian lắp khuôn và ảnh hưởng đến phạm vi sản phẩm có thể gia công.
Ngoài chiều dài và chiều rộng, cần kiểm tra vị trí lỗ gá, rãnh gá và các yêu cầu lắp đặt khuôn.
6.6. Khoảng điều chỉnh đầu trượt
Khả năng điều chỉnh cho phép thay đổi vị trí tương quan giữa đầu trượt và khuôn trong giới hạn thiết kế của máy.
Thông số này đặc biệt quan trọng khi doanh nghiệp sử dụng nhiều bộ khuôn có chiều cao khác nhau.
6.7. Độ sâu họng máy
Với các máy có kết cấu khung C, độ sâu họng thể hiện khoảng cách từ tâm vùng làm việc tới phần trong của khung máy.
Thông số này ảnh hưởng đến kích thước và vị trí chi tiết có thể đưa vào vùng gia công.
6.8. Công suất và hệ thống truyền động
Công suất động cơ là một thông số của hệ thống truyền động nhưng không thể dùng riêng để xác định lực dập.
Khi so sánh máy, cần xem đồng thời lực danh nghĩa, đặc tính lực theo hành trình, tốc độ, cơ cấu truyền động và yêu cầu thực tế của nguyên công.
7. Ưu điểm và hạn chế của máy đột dập
Máy đột dập có lợi thế rõ rệt khi cần sản xuất lặp lại bằng khuôn hoặc gia công nhiều vị trí đột trên kim loại tấm. Tuy nhiên, hiệu quả kinh tế phụ thuộc lớn vào sản lượng, chi phí khuôn, mức độ thay đổi sản phẩm và khả năng tổ chức dây chuyền nên không phải mọi chi tiết đều phù hợp với công nghệ đột dập.
| Ưu điểm | Hạn chế |
|---|---|
| Năng suất tốt với các chu kỳ lặp lại | Cần đầu tư khuôn cho nhiều nguyên công |
| Khả năng lặp lại cao khi máy và khuôn ổn định | Thay đổi sản phẩm có thể yêu cầu đổi khuôn |
| Có thể thực hiện nhiều dạng đột và tạo hình | Chất lượng phụ thuộc nhiều vào tình trạng khuôn |
| Dễ tích hợp cấp liệu và tự động hóa | Lựa chọn sai lực hoặc hành trình có thể ảnh hưởng sản xuất |
| Phù hợp sản xuất hàng loạt | Yêu cầu kiểm soát an toàn nghiêm ngặt |
Với sản phẩm có sản lượng lớn và hình dạng ổn định, chi phí khuôn có thể được phân bổ trên số lượng sản phẩm lớn. Ngược lại, nếu doanh nghiệp thường xuyên thay đổi thiết kế và sản lượng từng mã thấp, các công nghệ linh hoạt như máy đột CNC hoặc laser có thể cần được cân nhắc tùy loại chi tiết.
8. Ứng dụng của máy đột dập trong sản xuất
Máy đột dập được sử dụng trong nhiều ngành cần gia công kim loại tấm hoặc tạo hình chi tiết bằng khuôn. Từ tủ điện, đồ gia dụng đến linh kiện ô tô, thiết bị có thể được lựa chọn theo từng nguyên công, sản lượng và mức độ tự động hóa thay vì áp dụng một cấu hình máy cho mọi sản phẩm.

8.1. Gia công kim loại tấm
Máy đột CNC được sử dụng để tạo lỗ, khe, cửa thoáng và nhiều biên dạng trên tấm kim loại.
Các ứng dụng phổ biến gồm:
- Tủ điện.
- Tủ điều khiển.
- Vỏ máy.
- Tấm gá.
- Khung kim loại.
- Thang máng cáp.
- Các chi tiết có nhiều loại lỗ khác nhau.
8.2. Công nghiệp ô tô và xe máy
Máy dập kết hợp khuôn được sử dụng để sản xuất nhiều loại chi tiết kim loại trong phương tiện giao thông.
Tùy sản phẩm, quy trình có thể bao gồm cắt phôi, uốn, dập tạo hình, dập vuốt hoặc nhiều nguyên công liên tiếp.
8.3. Thiết bị điện và điện tử
Các chi tiết như vỏ thiết bị, giá đỡ, tấm kim loại, lỗ lắp linh kiện và khe thông gió có thể được sản xuất bằng máy đột hoặc máy dập.
8.4. Thiết bị gia dụng
Máy dập được ứng dụng trong sản xuất nhiều chi tiết của thiết bị gia dụng và sản phẩm kim loại, đặc biệt với các chi tiết cần sản xuất lặp lại bằng khuôn.
8.5. Cơ khí chế tạo
Máy đột dập có thể được sử dụng để tạo:
- Tấm gá.
- Tai liên kết.
- Chi tiết máy.
- Giá đỡ.
- Phụ kiện kim loại.
- Chi tiết kết cấu có lỗ hoặc biên dạng theo khuôn.
8.6. Dây chuyền sản xuất hàng loạt
Máy dập có thể kết hợp với thiết bị cấp liệu để hình thành dây chuyền liên tục.
Với vật liệu dạng cuộn, một cấu hình sản xuất có thể bao gồm:
Xả cuộn → nắn phẳng → cấp liệu → máy dập → khuôn → thu hoặc chuyển sản phẩm
Cấu hình thực tế phụ thuộc vào loại vật liệu, khuôn, tốc độ dây chuyền và yêu cầu của sản phẩm.
9. Cách lựa chọn máy đột dập phù hợp
Để chọn máy đột dập phù hợp, doanh nghiệp cần bắt đầu từ sản phẩm và quy trình thay vì chọn thiết bị trước. Những yếu tố quan trọng nhất gồm loại nguyên công, vật liệu, chiều dày, lực cần thiết, kích thước khuôn, sản lượng và mức tự động hóa dự kiến trong hiện tại cũng như khi mở rộng sản xuất.

9.1. Xác định nguyên công cần thực hiện
Trước tiên cần xác định sản phẩm cần:
- Đột lỗ.
- Cắt.
- Uốn.
- Dập tạo hình.
- Dập vuốt.
- Dập liên hoàn.
- Hay kết hợp nhiều nguyên công.
Nếu chi tiết chủ yếu có nhiều lỗ và biên dạng thay đổi theo từng mã hàng, máy đột CNC có thể có lợi thế về tính linh hoạt.
Nếu sản phẩm có hình dạng cố định và cần sản xuất số lượng lớn bằng khuôn, máy dập có thể phù hợp hơn.
9.2. Xác định vật liệu và chiều dày
Cần cung cấp cho nhà cung cấp máy tối thiểu các thông tin:
- Loại vật liệu.
- Mác vật liệu nếu có.
- Chiều dày.
- Kích thước phôi.
- Hình dạng sản phẩm.
- Yêu cầu chất lượng.
Với các vật liệu như inox, cần đánh giá thêm đặc tính vật liệu, yêu cầu bề mặt và loại nguyên công. Nội dung này nên được xem xét riêng trong bài máy đột dập inox thay vì áp dụng một cấu hình chung cho tất cả vật liệu.
9.3. Xác định lực đột dập cần thiết
Lực máy phải đáp ứng nguyên công trong điều kiện làm việc mà nhà sản xuất quy định.
Đối với đột cắt, lực cần thiết phụ thuộc vào chu vi cắt, chiều dày và sức chống cắt của vật liệu.
Đối với tạo hình, cách xác định lực phụ thuộc loại nguyên công và hình dạng sản phẩm. Vì vậy không nên dùng một công thức đột lỗ để áp dụng cho mọi quá trình dập.
9.4. Kiểm tra kích thước phôi và khuôn
Máy cần đáp ứng:
- Kích thước khuôn.
- Chiều cao khuôn.
- Hành trình.
- Kích thước bàn.
- Khoảng điều chỉnh đầu trượt.
- Không gian cấp và lấy phôi.
Một máy có đủ lực nhưng không đủ không gian lắp khuôn vẫn không đáp ứng được yêu cầu sản xuất.
9.5. Xác định sản lượng
Sản lượng ảnh hưởng trực tiếp đến lựa chọn công nghệ.
Với sản phẩm lặp lại số lượng lớn, tốc độ chu kỳ và khả năng kết hợp cấp liệu có thể quan trọng hơn tính linh hoạt.
Với doanh nghiệp sản xuất nhiều mã sản phẩm và thay đổi thiết kế thường xuyên, khả năng chuyển đổi chương trình và dụng cụ cần được ưu tiên hơn.
9.6. Xác định mức độ tự động hóa
Doanh nghiệp có thể bắt đầu từ máy độc lập hoặc đầu tư trực tiếp hệ thống gồm:
- Cấp phôi.
- Nắn phôi.
- Định vị.
- Đột hoặc dập.
- Dỡ phôi.
- Phân loại.
- Xếp sản phẩm.
- Robot hoặc thiết bị chuyển tiếp.
Mức tự động hóa cần phù hợp với sản lượng, số ca sản xuất, nhân công và kế hoạch mở rộng nhà máy.
9.7. Đánh giá khả năng thay đổi sản phẩm
Không nên chỉ đánh giá năng suất của sản phẩm hiện tại.
Nếu doanh nghiệp có kế hoạch tăng số mã hàng, cần xem xét:
- Thời gian thay khuôn.
- Chi phí khuôn mới.
- Khả năng lưu trữ công thức.
- Khả năng thay đổi chương trình.
- Khả năng bổ sung tự động hóa trong tương lai.
10. Máy đột dập giá bao nhiêu?
Giá máy đột dập không có một mức cố định vì thiết bị có phạm vi cấu hình rất rộng. Chi phí đầu tư phụ thuộc vào lực máy, kết cấu khung, hệ truyền động, kích thước bàn, hệ điều khiển, mức tự động hóa, bộ khuôn và các thiết bị cấp hoặc dỡ phôi đi kèm.
Các yếu tố ảnh hưởng trực tiếp đến giá gồm:
- Lực dập danh nghĩa.
- Máy cơ khí, thủy lực hay servo.
- Khung C hoặc khung kín.
- Kích thước bàn và hành trình.
- Máy độc lập hay máy CNC.
- Bộ khuôn đi kèm.
- Bộ cấp liệu.
- Hệ thống xả cuộn và nắn.
- Robot hoặc thiết bị cấp dỡ phôi.
- Hệ thống phần mềm và điều khiển.
- Yêu cầu lắp đặt và chuyển giao.
Vì vậy, khi so sánh báo giá, doanh nghiệp cần so sánh trên cùng một yêu cầu công nghệ và phạm vi cung cấp. Một máy có giá thấp hơn nhưng thiếu khuôn, bộ cấp liệu hoặc hạng mục tự động hóa cần thiết chưa chắc có tổng chi phí đầu tư thấp hơn.
11. Lưu ý an toàn khi vận hành máy đột dập
Máy đột dập tạo lực lớn tại khu vực chày, khuôn và đầu trượt nên vùng gia công có nguy cơ gây chấn thương nghiêm trọng nếu tiếp cận khi máy có khả năng chuyển động. Người vận hành cần được đào tạo và phải tuân thủ hướng dẫn an toàn của nhà sản xuất cũng như quy trình an toàn tại nhà máy.
Một số nguyên tắc cơ bản gồm:
- Kiểm tra máy đột dập và khuôn trước khi bắt đầu ca làm việc.
- Không đưa tay hoặc bộ phận cơ thể vào vùng nguy hiểm khi máy có khả năng hoạt động.
- Không tự ý vô hiệu hóa cảm biến, khóa liên động hoặc thiết bị bảo vệ.
- Sử dụng đúng khuôn và phạm vi tải mà nhà sản xuất cho phép.
- Kiểm tra tình trạng gá khuôn trước khi vận hành.
- Dừng và cách ly nguồn năng lượng trước khi sửa chữa hoặc thực hiện các công việc bảo trì cần tiếp cận vùng nguy hiểm.
- Kiểm tra nút dừng khẩn cấp và thiết bị an toàn theo quy trình của nhà máy.
- Bảo trì máy theo hướng dẫn của nhà sản xuất.
Các biện pháp an toàn cụ thể phải được xác định theo model máy, hệ thống bảo vệ và đánh giá rủi ro tại từng dây chuyền.
12. Giải pháp máy đột dập và tự động hóa tại Weldcom
Weldcom cung cấp các giải pháp gia công kim loại tấm từ máy độc lập đến hệ thống tích hợp tự động hóa. Với nhóm đột dập, doanh nghiệp có thể lựa chọn máy đột CNC, máy dập cơ, máy dập servo và các cấu hình kết hợp thiết bị cấp liệu tùy theo loại sản phẩm và yêu cầu sản xuất.
12.1. Máy đột CNC cho sản xuất linh hoạt
Với các doanh nghiệp gia công nhiều mã sản phẩm, máy đột CNC cho phép lập trình vị trí đột và tự động di chuyển phôi theo chương trình.
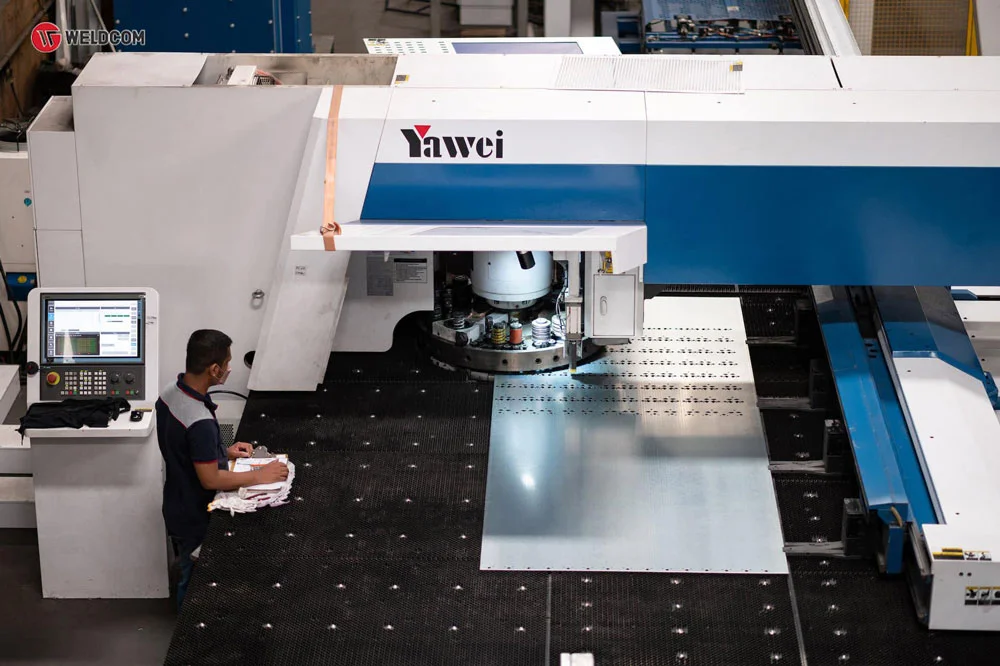
Một trong những thiết bị Weldcom đang giới thiệu là máy đột CNC Yawei HPE Series, sử dụng servo tạo lực đột và mâm đột có đầu Auto-index. Theo thông tin sản phẩm hiện công bố của Weldcom, cấu hình HPE có thể đạt tốc độ đột tối đa tới 1.500 lần/phút tùy điều kiện và chế độ gia công.
12.2. Máy dập cho sản xuất hàng loạt
Weldcom hiện có các dòng máy dập khung C, khung H, máy dập cơ và máy dập servo phục vụ những bài toán sản xuất khác nhau. Máy có thể làm việc độc lập hoặc kết hợp với bộ cấp liệu và khuôn để hình thành dây chuyền sản xuất liên tục.
Việc lựa chọn giữa máy đột CNC và máy dập cần dựa vào đặc điểm sản phẩm. Máy đột CNC phù hợp khi cần tính linh hoạt và thay đổi nhiều mã chi tiết, trong khi máy dập kết hợp khuôn thường phù hợp hơn với sản phẩm ổn định và sản lượng lớn.
12.3. Tự động hóa quá trình đột dập
Ngoài máy độc lập, hệ thống đột dập có thể được kết nối với thiết bị:
- Cấp phôi.
- Dỡ phôi.
- Kho vật liệu.
- Bộ cấp liệu.
- Thiết bị phân loại.
- Hệ thống xếp sản phẩm.
- Các công đoạn gia công tiếp theo.
Weldcom hiện giới thiệu các giải pháp máy đột CNC kết hợp cấp dỡ phôi tự động và các dây chuyền tích hợp nhiều công đoạn. Cấu hình thực tế được xác định dựa trên layout nhà xưởng, loại sản phẩm, sản lượng và luồng vật liệu của từng nhà máy.
12.4. Dịch vụ kỹ thuật
Bên cạnh cấu hình máy, doanh nghiệp cần đánh giá khả năng lắp đặt, đào tạo, chuyển giao, bảo trì, sửa chữa và cung cấp phụ tùng trong quá trình sử dụng.
Với các hệ thống tự động, khả năng phối hợp giữa cơ khí, điện điều khiển, phần mềm và thiết bị ngoại vi đặc biệt quan trọng vì hiệu suất dây chuyền phụ thuộc vào sự đồng bộ của toàn hệ thống chứ không chỉ một máy riêng lẻ.
13. Câu hỏi thường gặp về máy đột dập
13.1. Máy đột CNC có phải máy đột dập không?
Máy đột CNC thuộc nhóm thiết bị đột gia công kim loại tấm. Điểm khác biệt chính là phôi và quá trình đột được điều khiển theo chương trình CNC, giúp gia công nhiều vị trí và thay đổi mã sản phẩm linh hoạt hơn.
13.2. Máy đột dập có gia công inox được không?
Có. Tuy nhiên cần chọn lực máy, dụng cụ, khe hở chày cối và điều kiện gia công phù hợp với loại inox, chiều dày và sản phẩm. Với những chi tiết yêu cầu bề mặt cao, cần đặc biệt kiểm soát khuôn và quá trình tiếp xúc với vật liệu.
13.3. Máy đột dập có thể tích hợp tự động hóa không?
Có. Tùy công nghệ, máy có thể kết hợp với bộ cấp phôi, xả cuộn, nắn, robot, hệ thống dỡ phôi, kho vật liệu hoặc dây chuyền phân loại và xếp sản phẩm.
Máy đột dập là nhóm thiết bị quan trọng trong gia công kim loại, từ đột lỗ đơn giản đến dập tạo hình và sản xuất tự động bằng khuôn. Để lựa chọn đúng máy, doanh nghiệp cần đánh giá đồng thời sản phẩm, vật liệu, lực dập, khuôn, sản lượng, không gian làm việc và mức độ tự động hóa.
Thay vì lựa chọn chỉ dựa trên công suất hoặc giá máy, một phương án đầu tư hiệu quả cần bắt đầu từ quy trình sản xuất thực tế và khả năng mở rộng trong tương lai. Weldcom cung cấp phục vụ nhiều yêu cầu gia công kim loại tấm, từ máy độc lập đến dây chuyền sản xuất tích hợp.
Nếu doanh nghiệp đang cân nhắc lựa chọn một chiếc máy đột dập phù hợp với nhu cầu sản xuất, hãy liên hệ tại website weldcom.vn để được đội ngũ kỹ thuật Weldcom tư vấn chi tiết các giải pháp máy đột CNC, máy dập và hệ thống tự động hóa hiệu quả, tối ưu nhất cho thực tế vận hành. Hân hạnh đón tiếp!
Công ty Cổ phần Công Nghiệp Weldcom
- Địa chỉ: 285 Ngô Gia Tự, Phường Việt Hưng, Hà Nội
- Hotline: 1900 9410
- Website: weldcom.vn
- Email: sales@weldcom.vn
Tin Tức Liên Quan
Cắt laser kim loại và những thông tin cần biết
Cắt laser kim loại là công nghệ gia công hiện đại cho phép cắt sắt, inox, thép tấm,... với độ chính xác cao, tốc độ nhanh và bề mặt cắt đẹp. Nhờ khả năng xử lý linh hoạt các yêu cầu như cắt CNC sắt, ...

Robot 6 trục là gì? Cấu tạo, ứng dụng và cách chọn
Robot 6 trục là một trong những cấu hình robot công nghiệp phổ biến nhờ khả năng thay đổi đồng thời vị trí và hướng của đầu công tác. Sáu trục chuyển động giúp robot thực hiện các quỹ đạo phức tạp, ...

Cắt CNC là gì? Ưu - Nhược điểm của máy cắt CNC kim loại
Công nghệ CNC ra đời đã làm thay đổi lớn một số ngành nghề, cả về chất lượng sản phẩm đầu ra lẫn hiệu suất làm việc, đặc biệt là đối với ngành cơ khí. Điều này cũng khiến thị trường ngày càng trở nên ...

Dây chuyền xả cuộn thép – tôn và những thông tin cần biết
Dây chuyền xả cuộn là công đoạn đầu vào quan trọng trong gia công kim loại tấm, thực hiện xả, nắn và cắt thép cuộn hoặc tôn cuộn thành dạng tấm theo kích thước yêu cầu. Chất lượng xả cuộn ảnh hưởng ...
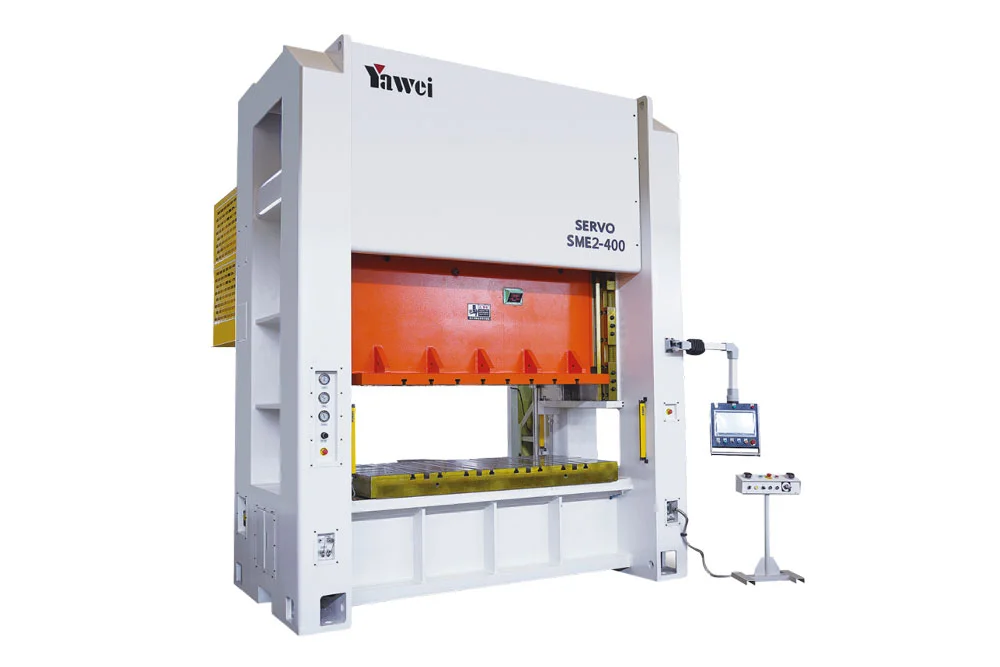
MÁY DẬP SERVO YAWEI – GIẢI PHÁP NÂNG CẤP SẢN XUẤT THIẾT BỊ GIA DỤNG THÔNG MINH
Ngành công nghiệp thiết bị gia dụng đang chuyển dịch mạnh mẽ theo hướng hiệu suất cao, độ chính xác vượt trội và sản xuất thông minh . Việc rút ngắn chu kỳ sản xuất, nâng cao độ ổn định sản phẩm và ...

Top 10 máy hàn 3 pha Jasic khỏe cho xưởng sản xuất
Máy hàn 3 pha Jasic là lựa chọn phù hợp với các xưởng cơ khí cần công suất lớn, khả năng làm việc ổn định và chịu tải tốt trong thời gian dài. So với máy hàn dân dụng, dòng máy 3 pha 380V thường phù ...